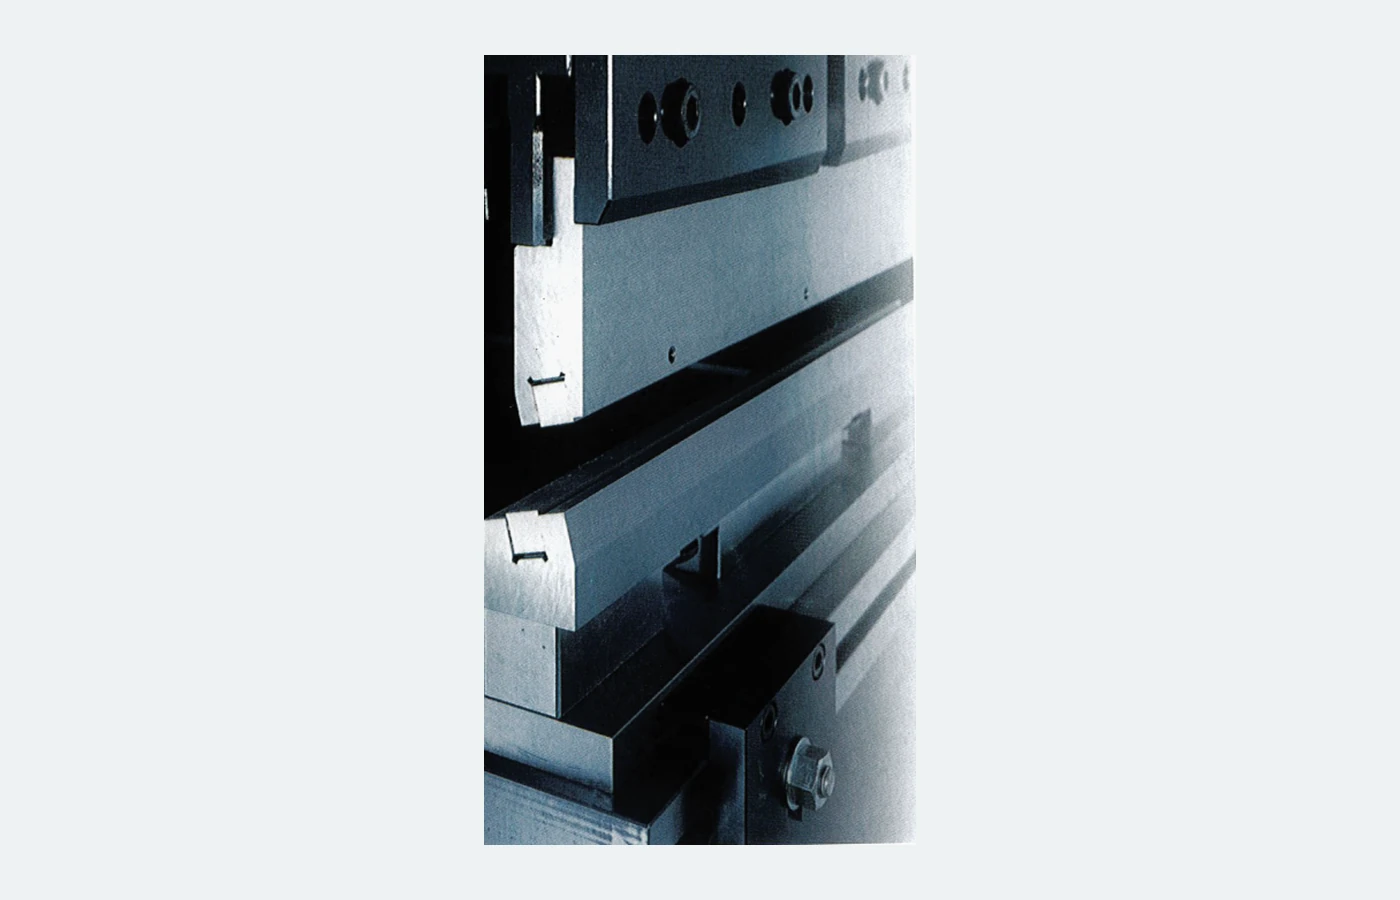
Istasyon ng trabaho ng press brake
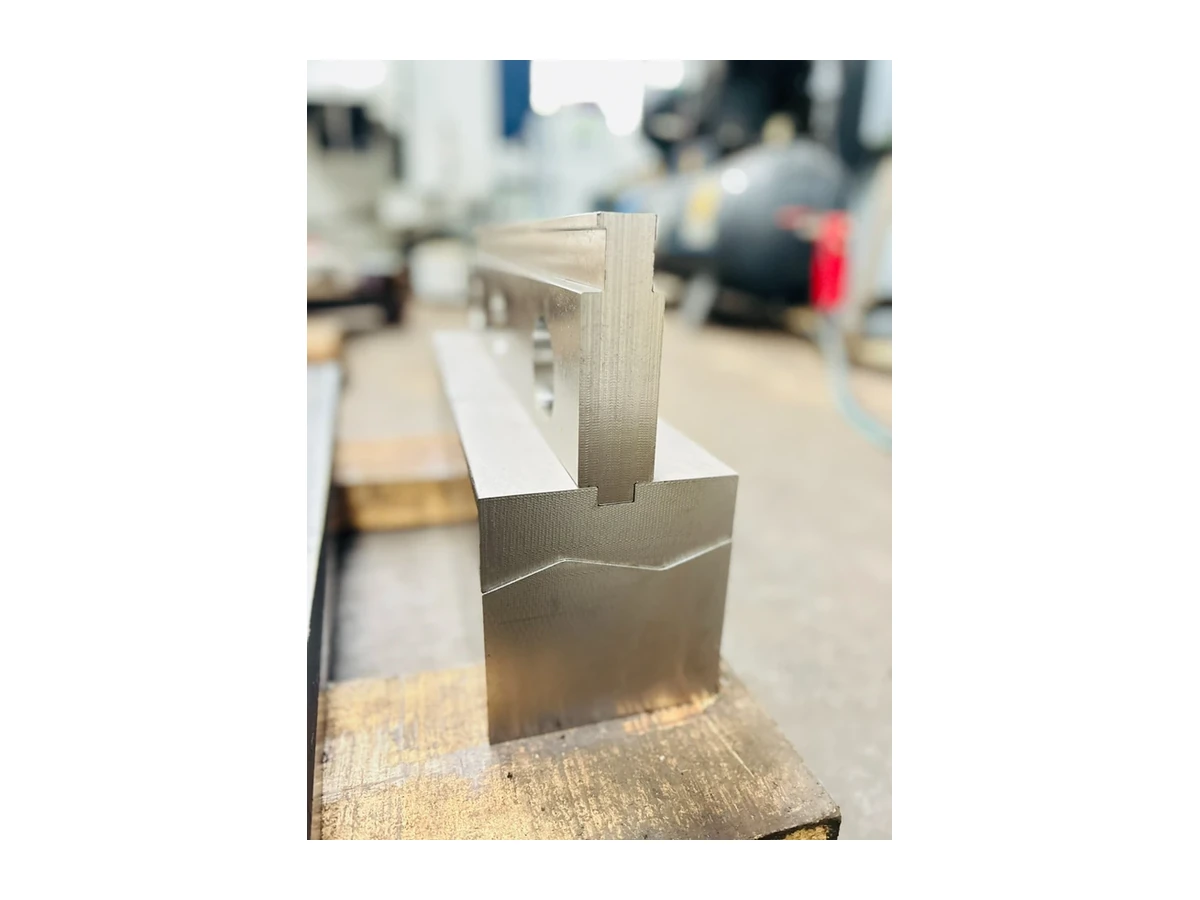
Ang larawan ay nagpapakita ng tooling na nakakabit sa istasyon ng pagbaluktot. Kailangang suriin nang magkasama ang hugis ng pang-ipit, kapal ng sheet, radius ng baluktot at working length.
Gumagamit ang tooling para sa press brake ng magkatugmang upper at lower tool upang hubugin ang sheet sa itinakdang mga anggulo, radius at seksiyon, gamit ang tuwid, segmented o espesyal na profile. Nagsisimula ang pagpili sa guhit ng natapos na piyesa at pagkakasunod ng pagbaluktot, saka isinasaalang-alang ang materyal at kapal ng sheet, mga koneksiyon ng clamp, working length at magagamit na espasyo. Dapat sabay na suriin ang geometry ng tool, interference at mga kinakailangan sa pasan; hindi natutukoy sa tatak lamang ng makina ang tooling na kailangan para sa partikular na baluktot o instalasyon.
Ang larawan ay nagpapakita ng tooling na nakakabit sa istasyon ng pagbaluktot. Kailangang suriin nang magkasama ang hugis ng pang-ipit, kapal ng sheet, radius ng baluktot at working length.
Ang mga larawan ng kagamitan ay nagpapakita lamang ng konteksto ng aplikasyon; ang saklaw ng suplay sa pahinang ito ay ang nakalistang tooling o piyesa, hindi mga kumpletong makina.
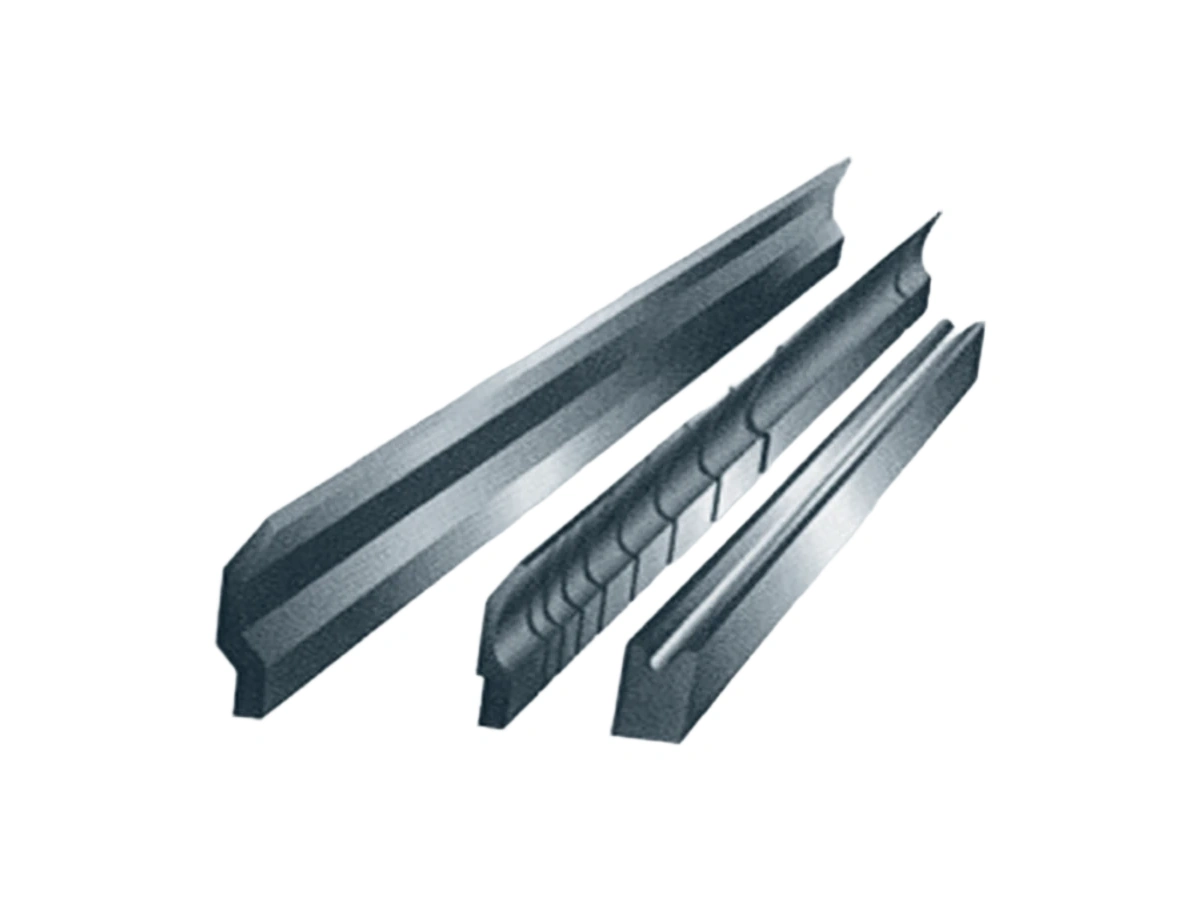
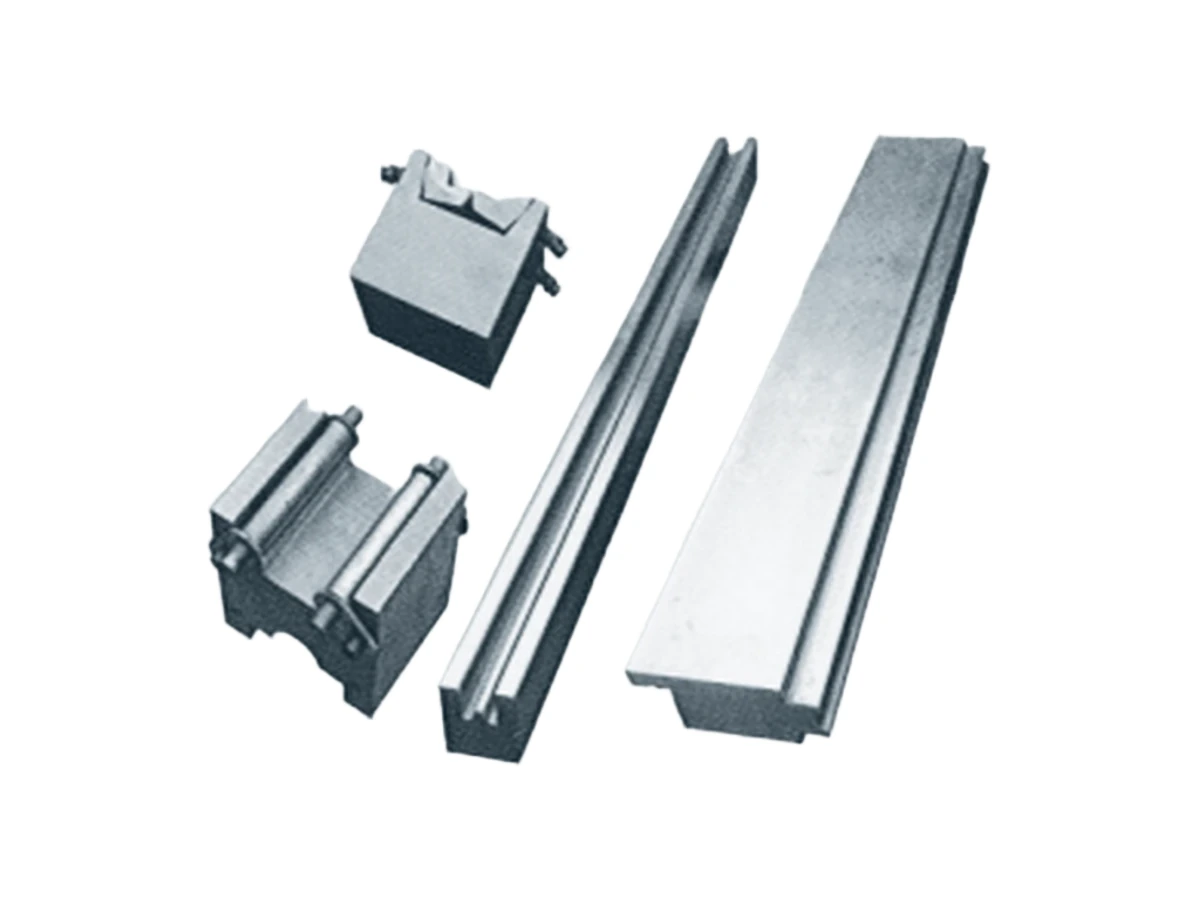
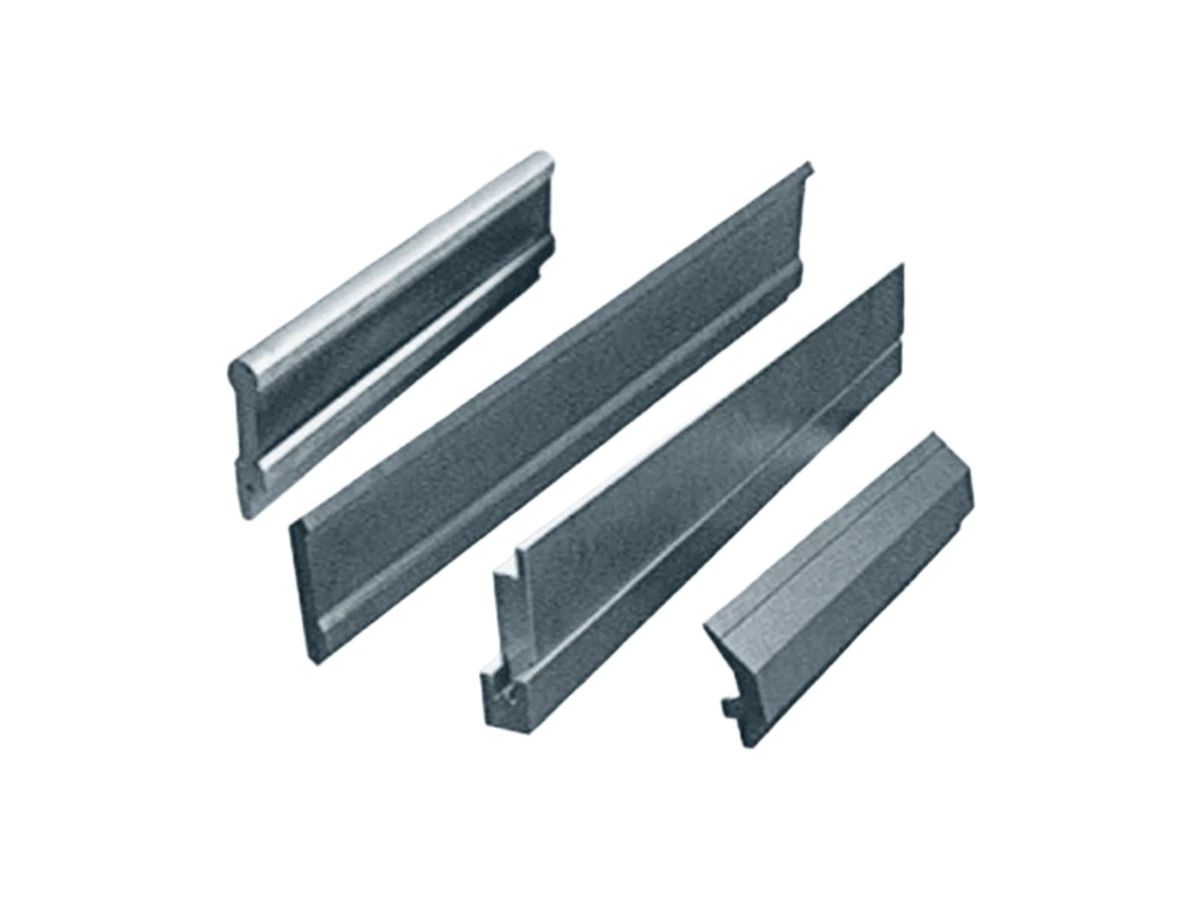
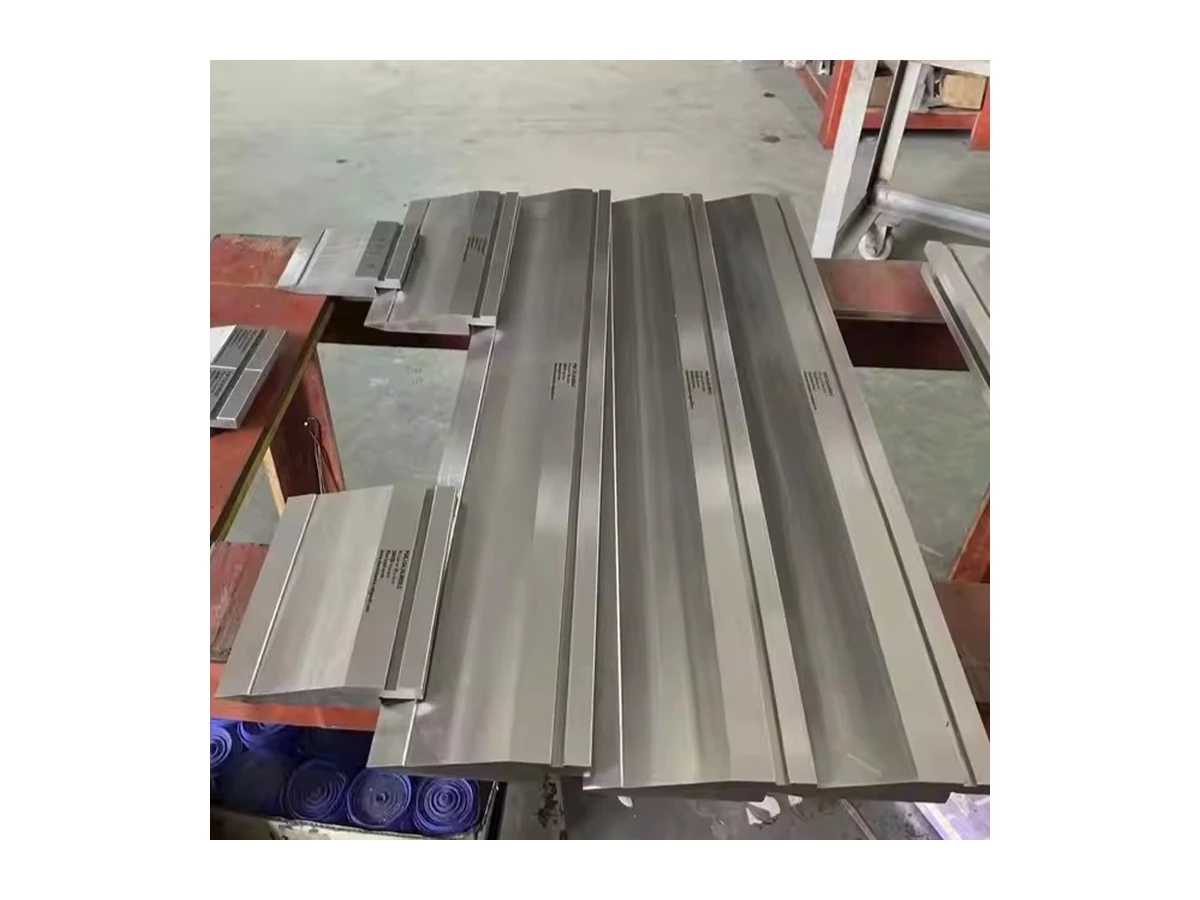
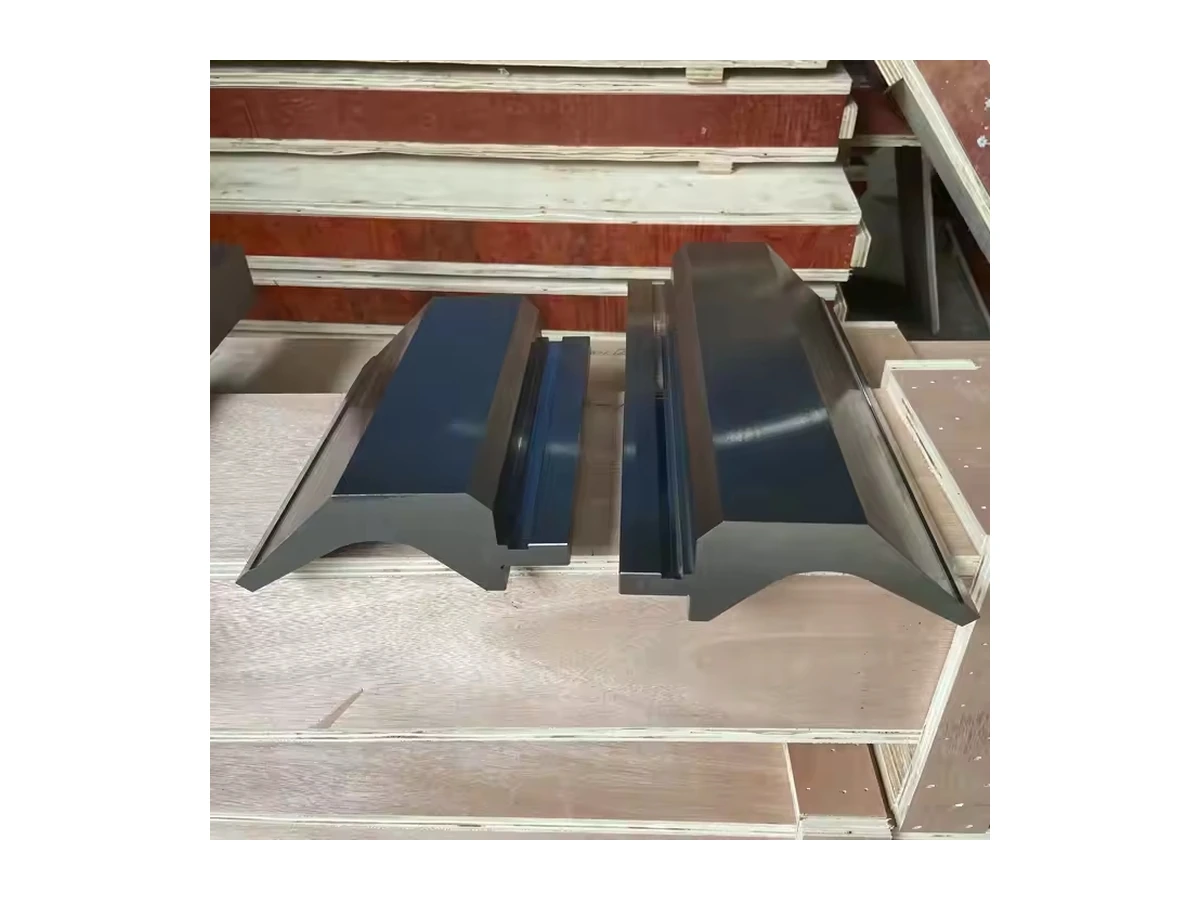
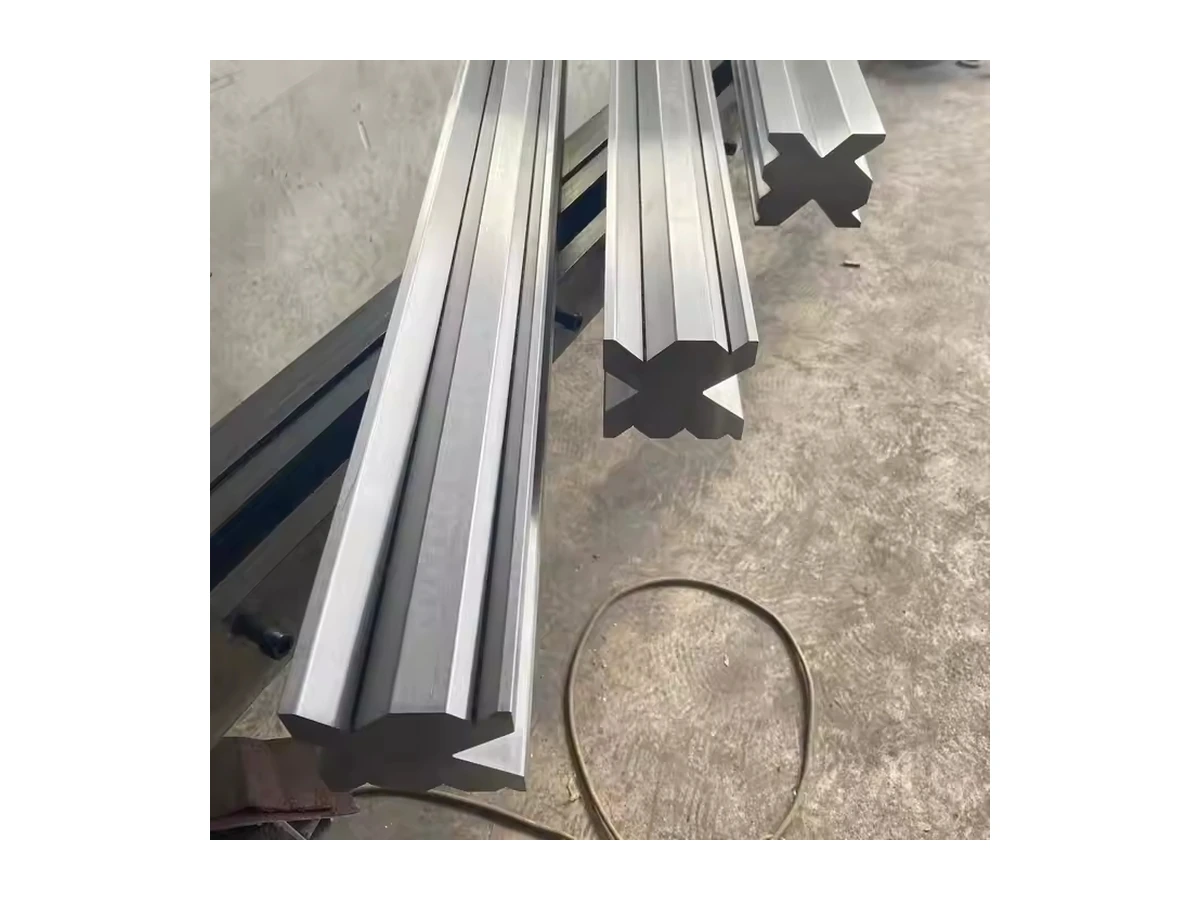
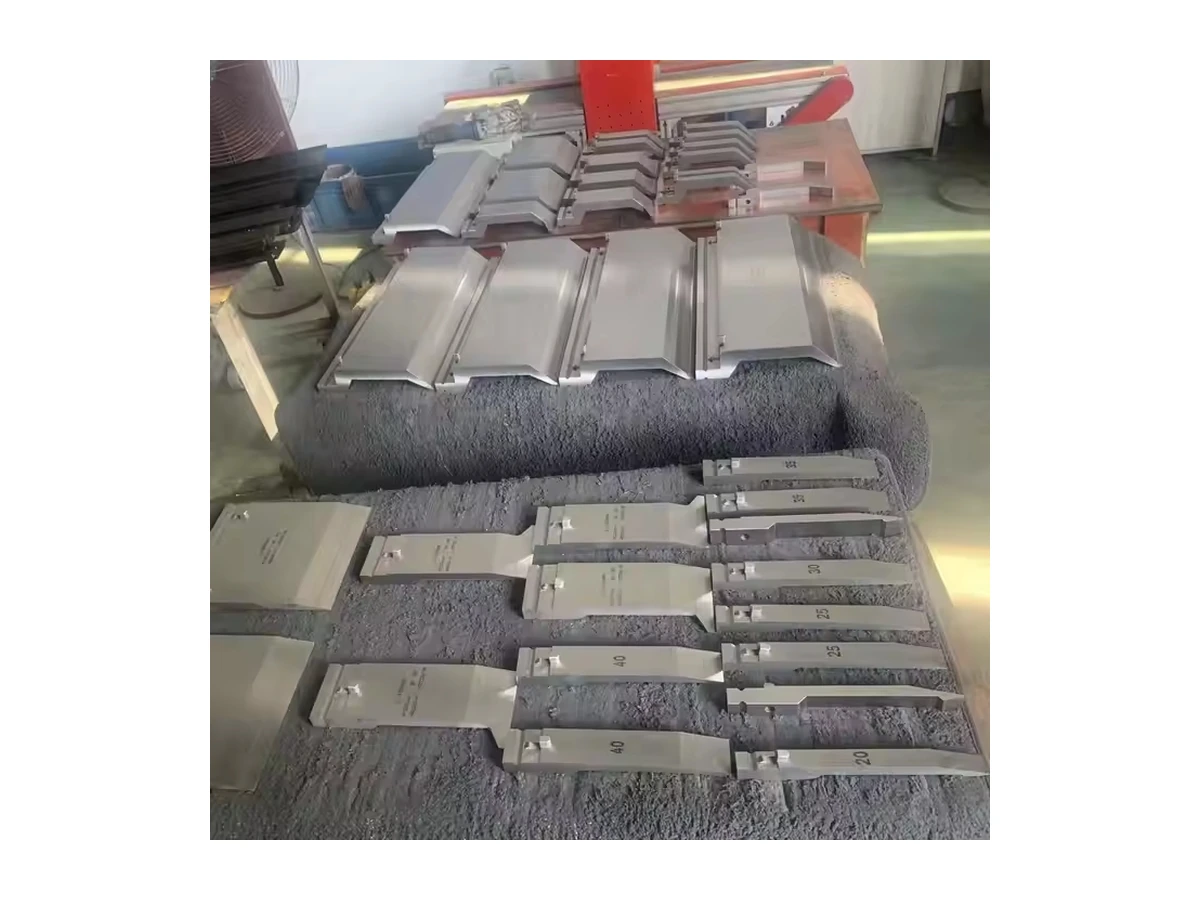
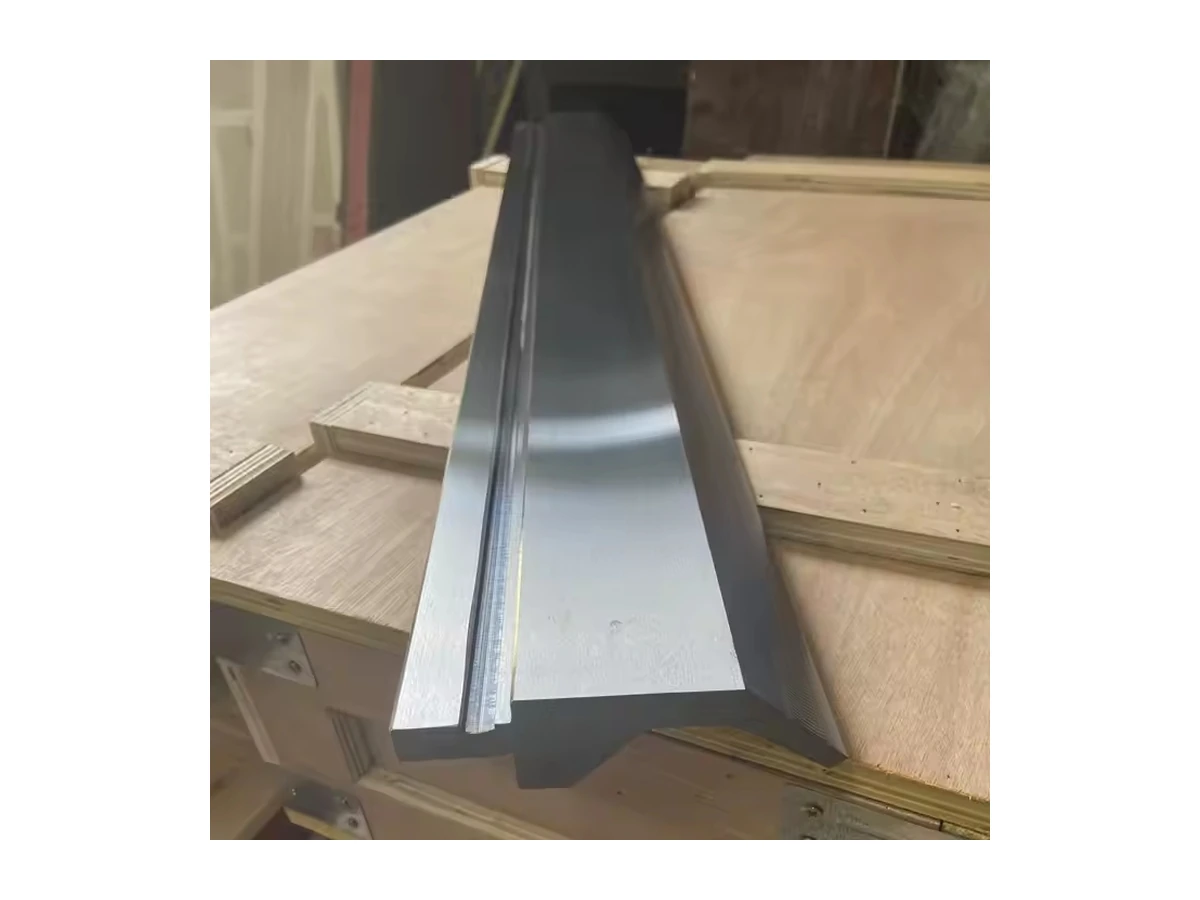
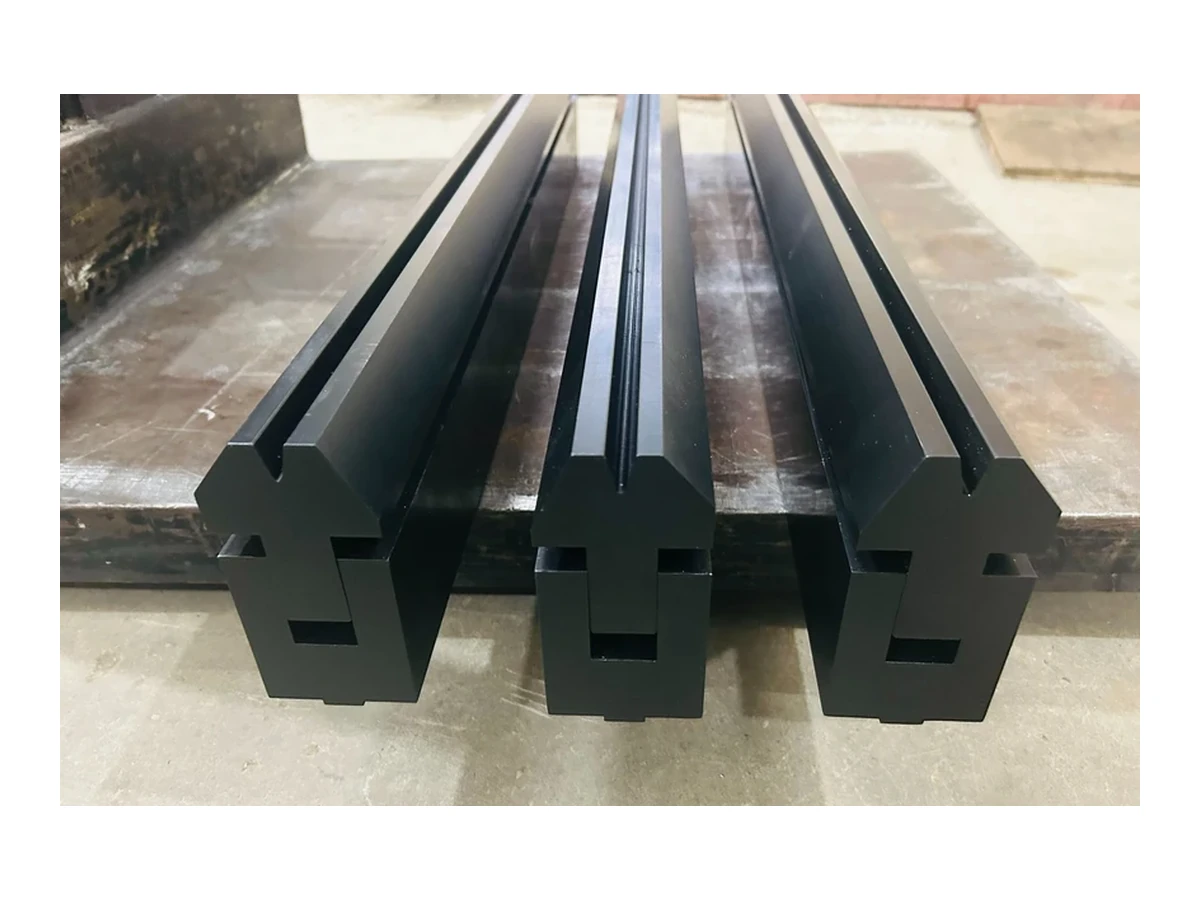
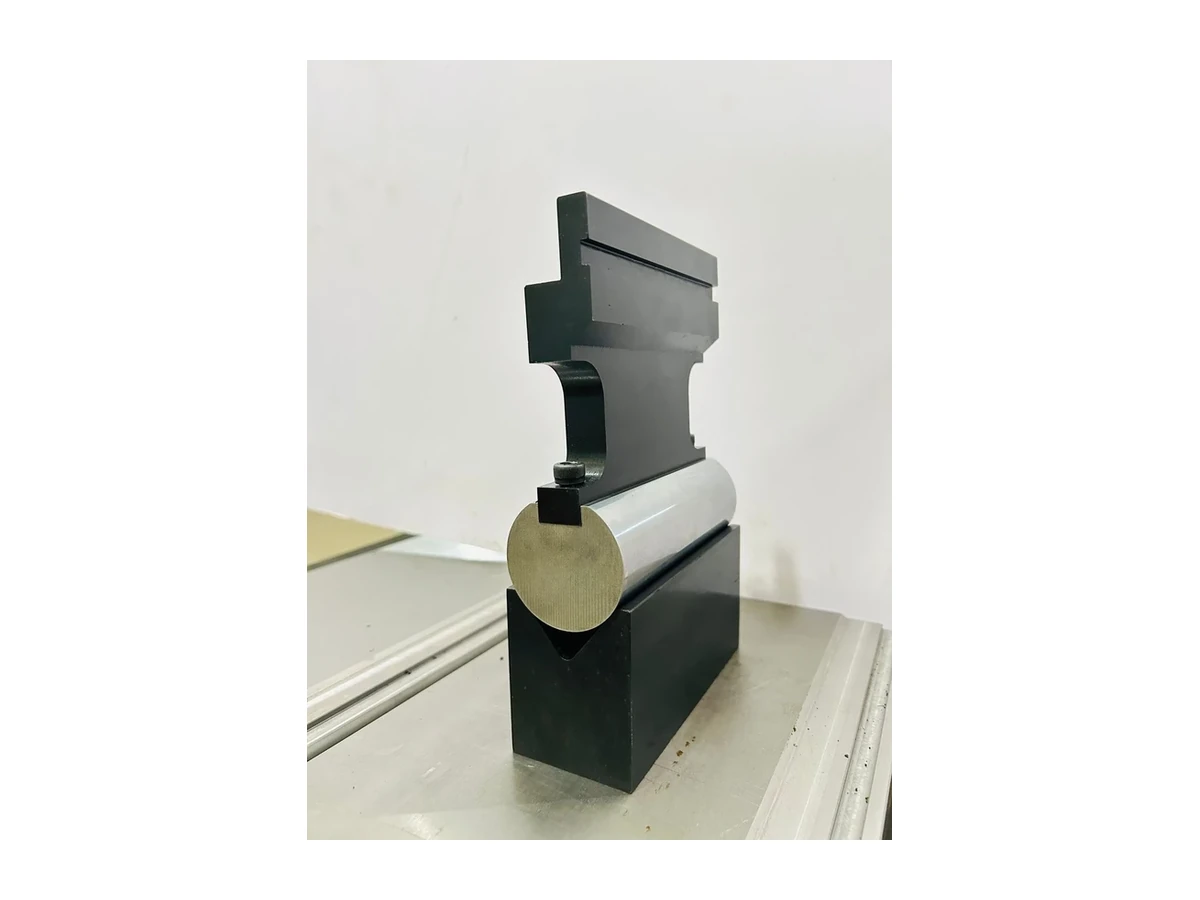
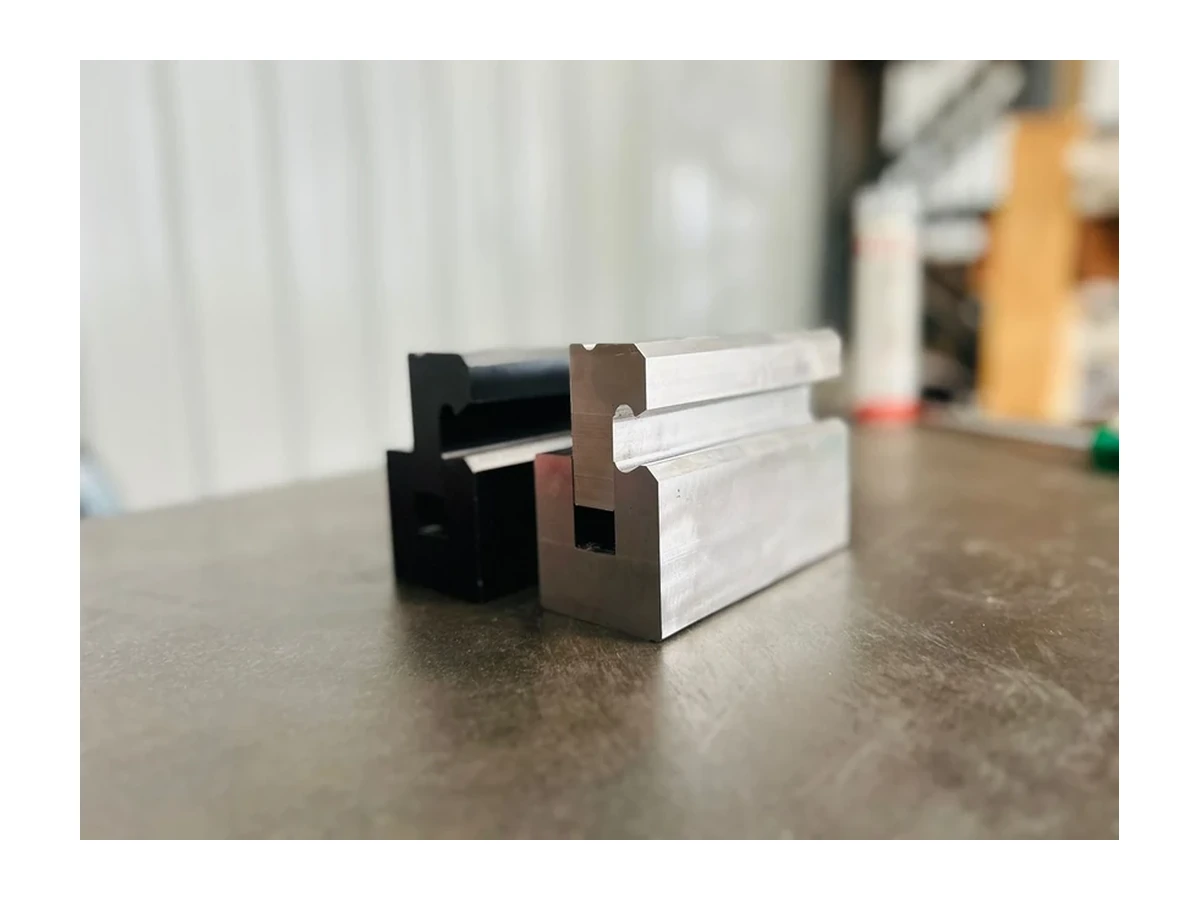
Tuwid at segmented na tooling, mga V-shaped die, kurbadong profile at espesyal na forming tool. Kabilang sa mga anyo ang mga tool na 90°, 60°, 45° at 30°, at mga profile na R-shaped, U-shaped at pang-coining.
Kailangang suriin ang tooling ayon sa hugis ng mounting ng makina, materyal at kapal ng sheet, kinakailangang radius ng baluktot at working length. Ang pagbanggit ng mga tatak ng makina ay naglalarawan ng nilalayong pagiging tugma, hindi ng awtorisadong ugnayan o pangkalahatang pagkakasya.
Ibigay ang grade ng sheet, kapal, haba ng baluktot at target na inside radius kapag sinusuri ang upper/lower profile. Hindi direktang natutukoy ng natapos na anggulo ang anggulo ng tool o kinakailangang bukas ng die.
Ibigay ang buong seksiyon at pagkakasunod ng pagbaluktot upang masuri ang clearance sa pagitan ng mga nabuo nang flange at tooling. Talakayin ang mga haba ng segment at profile ng punch kasama ang mga paraan ng pagkarga, pag-alis at pag-ikot ng piyesa.
Para sa R, U o ibang profile, tukuyin ang target na seksiyon, kalagayan ng materyal, paraan ng paghubog at mga lokasyon ng inspeksiyon. Kailangan ng hiwalay na pagsusuri para sa mga dedikadong profile; hindi natutukoy sa sketch lamang ang panghuling resulta ng paghubog.
Ang mga larawan ng produkto ay para sa sanggunian. Ang pinal na sukat, materyal at pamantayan sa pagtanggap ay nakabatay sa kumpirmadong guhit at alok-presyo.
I-click ang larawan upang makita ang mga detalye ng produkto.
Ibahagi ang impormasyong mayroon ka gamit ang checklist sa ibaba upang matulungan kaming suriin ang produkto batay sa iyong aplikasyon. Kung walang kumpletong guhit, magsimula sa malinaw na mga larawan at alam na mga sukat.
Binubuksan ng button sa ibaba ang isang email na may checklist na partikular sa produkto. Punan ang mga detalyeng alam mo at ilakip ang mga guhit o larawan sa iyong email client.
Mag-email ng teknikal na pagtatanongPara sa paunang pagsusuri ang impormasyon, hindi isang pangako sa pagiging tugma, supply o performance. Ang panghuling mga materyal, geometry, configuration, lead time at mga kinakailangan sa pagtanggap ay nakabatay sa kumpirmadong guhit at quotation.
Linawin ang mga kondisyon ng operasyon at koneksiyon bago magpasya sa mga materyal, geometry o configuration.
Hindi. Isama ang geometry ng tang, mga ibabaw na pangposisyon, paraan ng pagpasok at bukas ng makina. Nakakatulong ang mga larawan ng clamp at nasukat na mga sukat upang suriin ang mga koneksiyon kasama ang guhit ng piyesa at kinakailangang anyo ng tool.
Hindi direktang magkatumbas ang anggulo ng natapos na piyesa at anggulo ng tool. Mahalaga rin ang materyal, springback at paraan ng paghubog. Ibigay ang kalagayan ng materyal, inside radius at kasalukuyang proseso bago talakayin ang upper/lower profile.
Ibigay ang kumpletong seksiyon, pagkakasunod ng pagbaluktot, mga taas ng flange at kasalukuyang mga profile ng tooling, na minamarkahan ang apektadong operasyon. Suriin ang bukas ng makina at mga paraan ng paghawak sa halip na tingnan ang indibidwal na baluktot lamang.
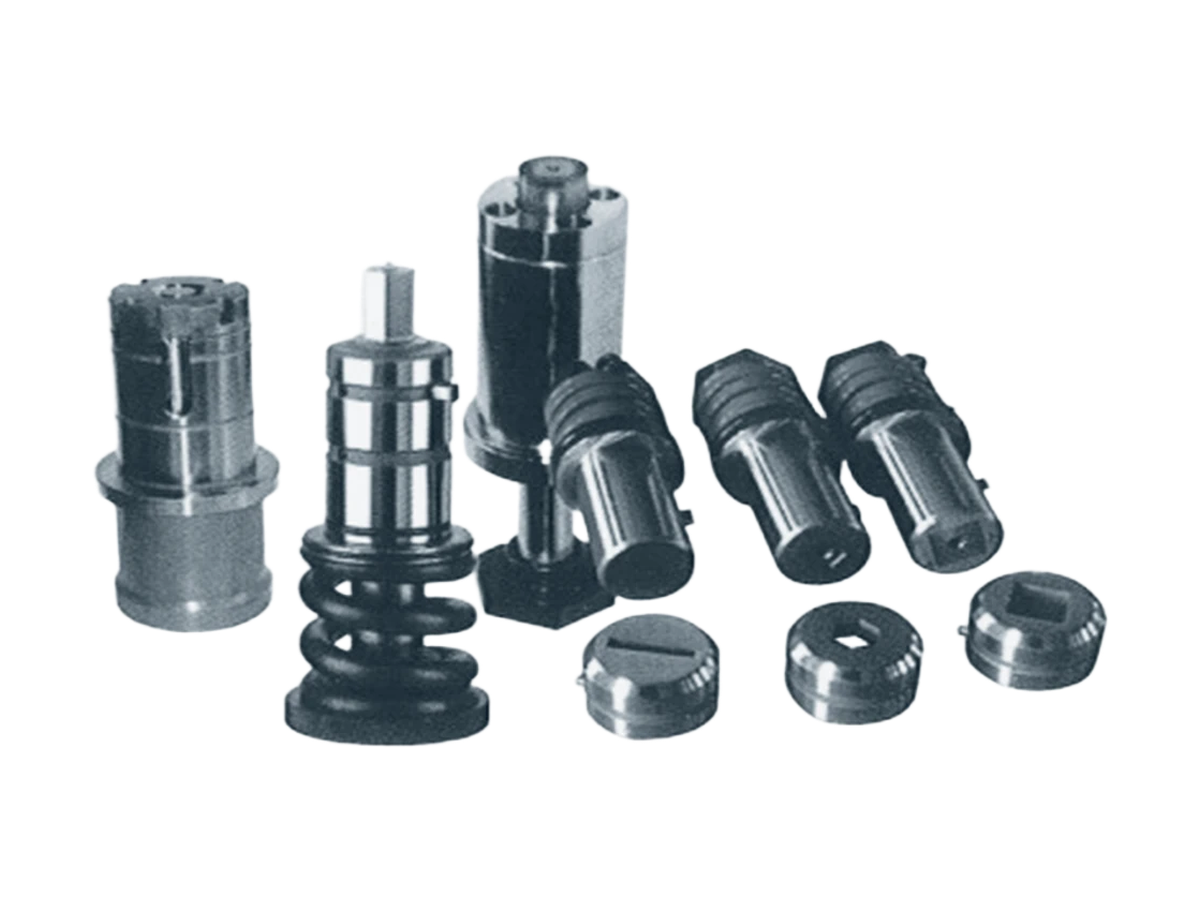
Mga punch, die insert at tooling assembly para sa mga katanungan sa kapalit na naaayon sa makina.
Tingnan ang produkto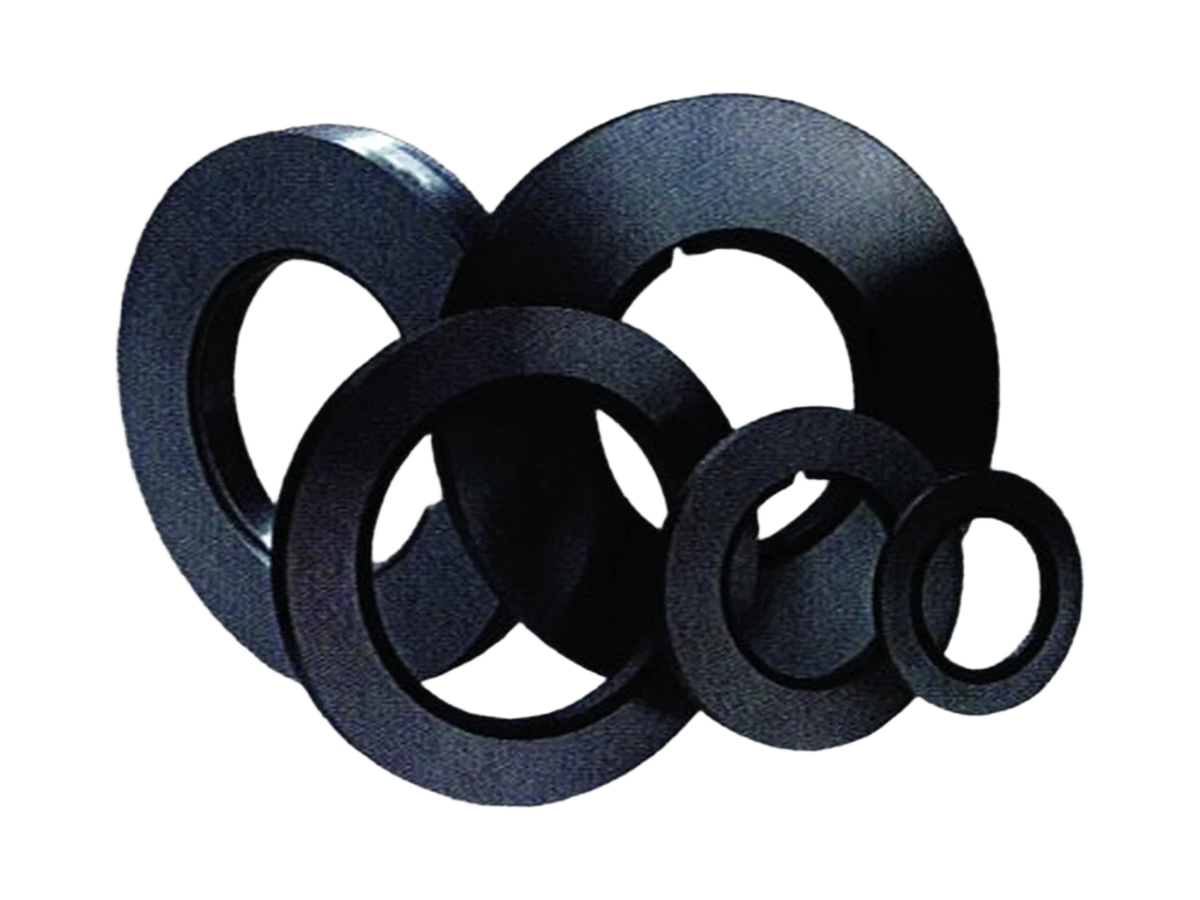
Mga tumpak na bilog na kutsilyo para sa coil slitting at edge trimming.
Tingnan ang produkto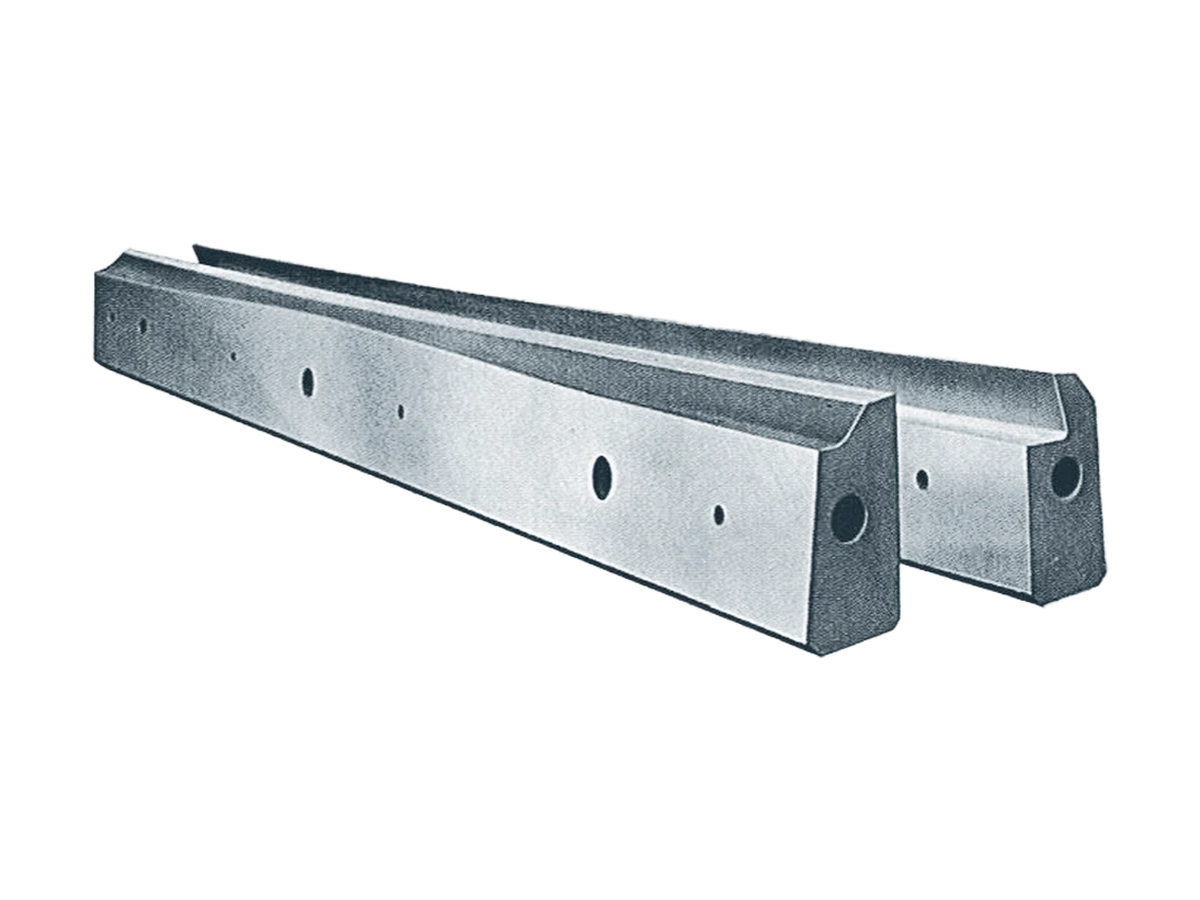
Mga talim para sa paggugupit ng mainit o malamig na bakal, flying shear, at pagputol ng bar, billet at plate sa mga linya ng pagproseso ng bakal.
Tingnan ang produktoIbahagi ang kondisyon ng operasyon at dami upang matukoy namin ang susunod na hakbang.