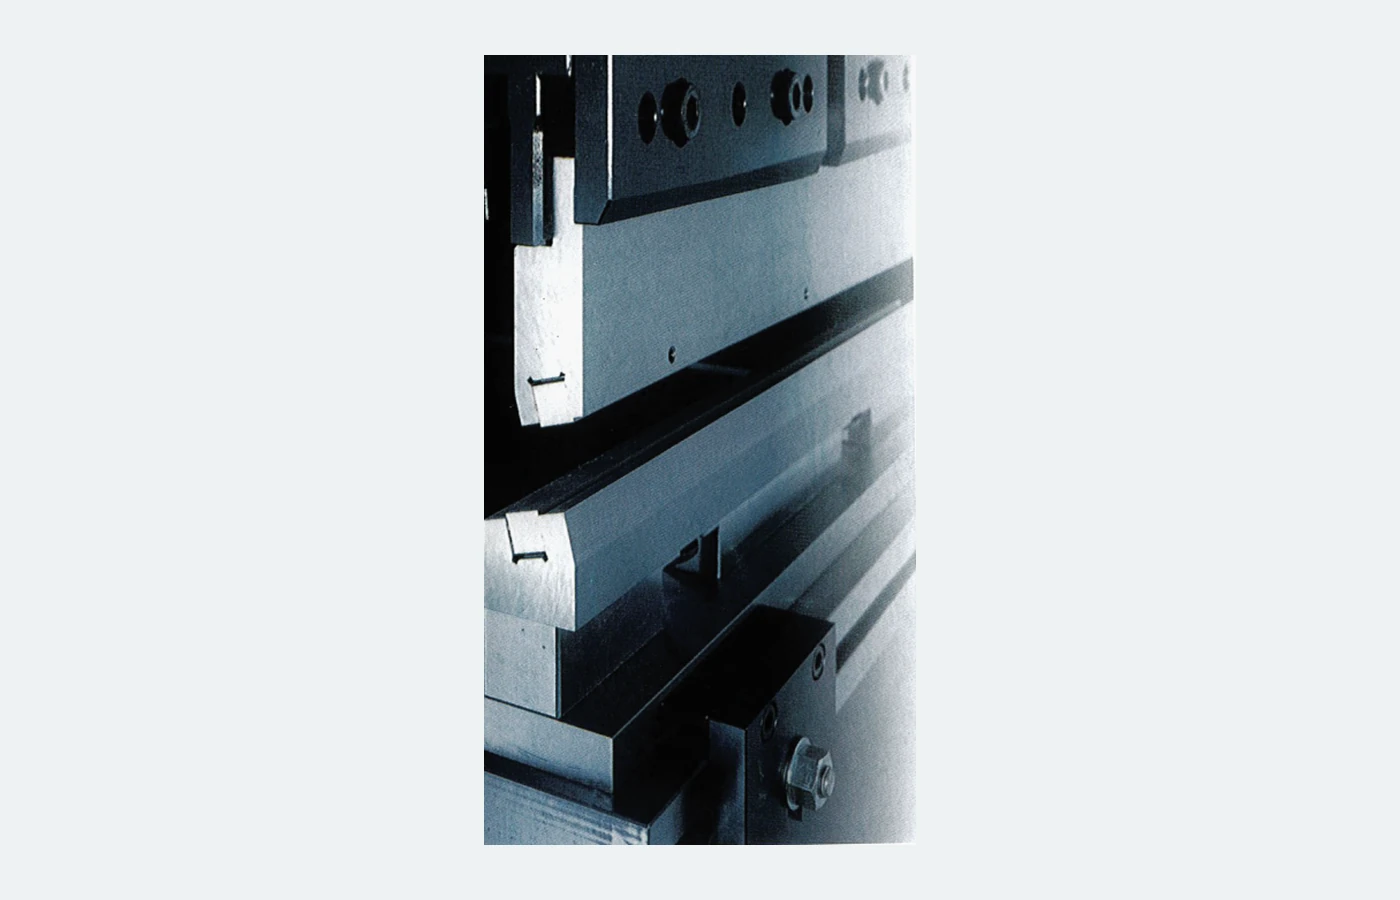
Arbeitsstation einer Abkantpresse
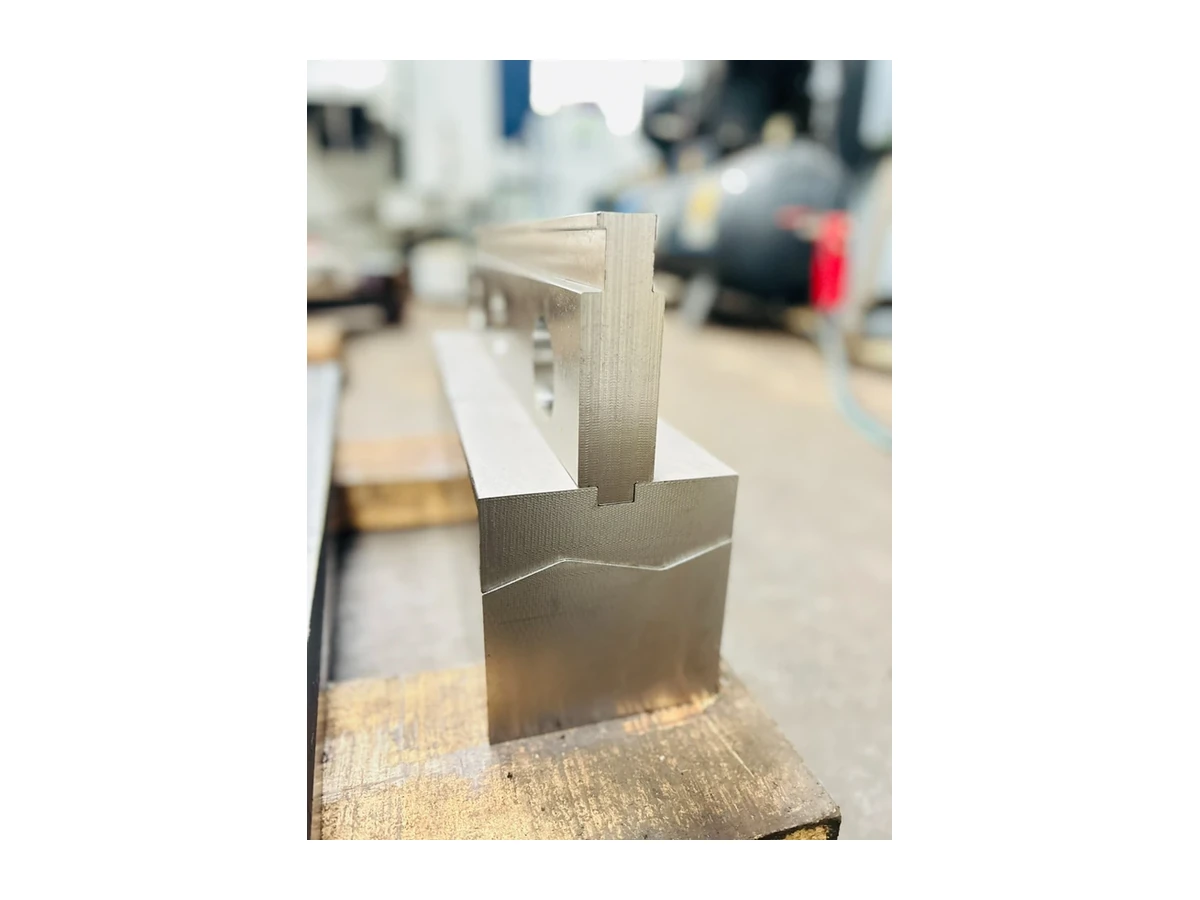
Das Anwendungsbild zeigt installierte Werkzeuge an einer Biegestation. Klemmgeometrie, Blechdicke, Biegeradius und Arbeitslänge müssen gemeinsam geprüft werden.
Abkantwerkzeuge formen Bleche mit aufeinander abgestimmten Ober- und Unterwerkzeugen zu vorgegebenen Winkeln, Radien und Querschnitten, in gerader, segmentierter oder sonderprofilierter Ausführung. Die Auswahl beginnt mit Fertigteilzeichnung und Biegefolge; anschließend werden Blechwerkstoff und -dicke, Spannschnittstellen, Arbeitslänge und verfügbarer Bauraum betrachtet. Werkzeuggeometrie, Kollisionen und Belastungsanforderungen sollten gemeinsam geprüft werden; eine Maschinenmarke allein legt die für eine bestimmte Biegung oder Installation benötigten Werkzeuge nicht fest.
Das Anwendungsbild zeigt installierte Werkzeuge an einer Biegestation. Klemmgeometrie, Blechdicke, Biegeradius und Arbeitslänge müssen gemeinsam geprüft werden.
Maschinenfotos zeigen ausschließlich den Anwendungskontext. Der Lieferumfang auf dieser Seite umfasst die aufgeführten Werkzeuge oder Komponenten, keine vollständigen Maschinen.
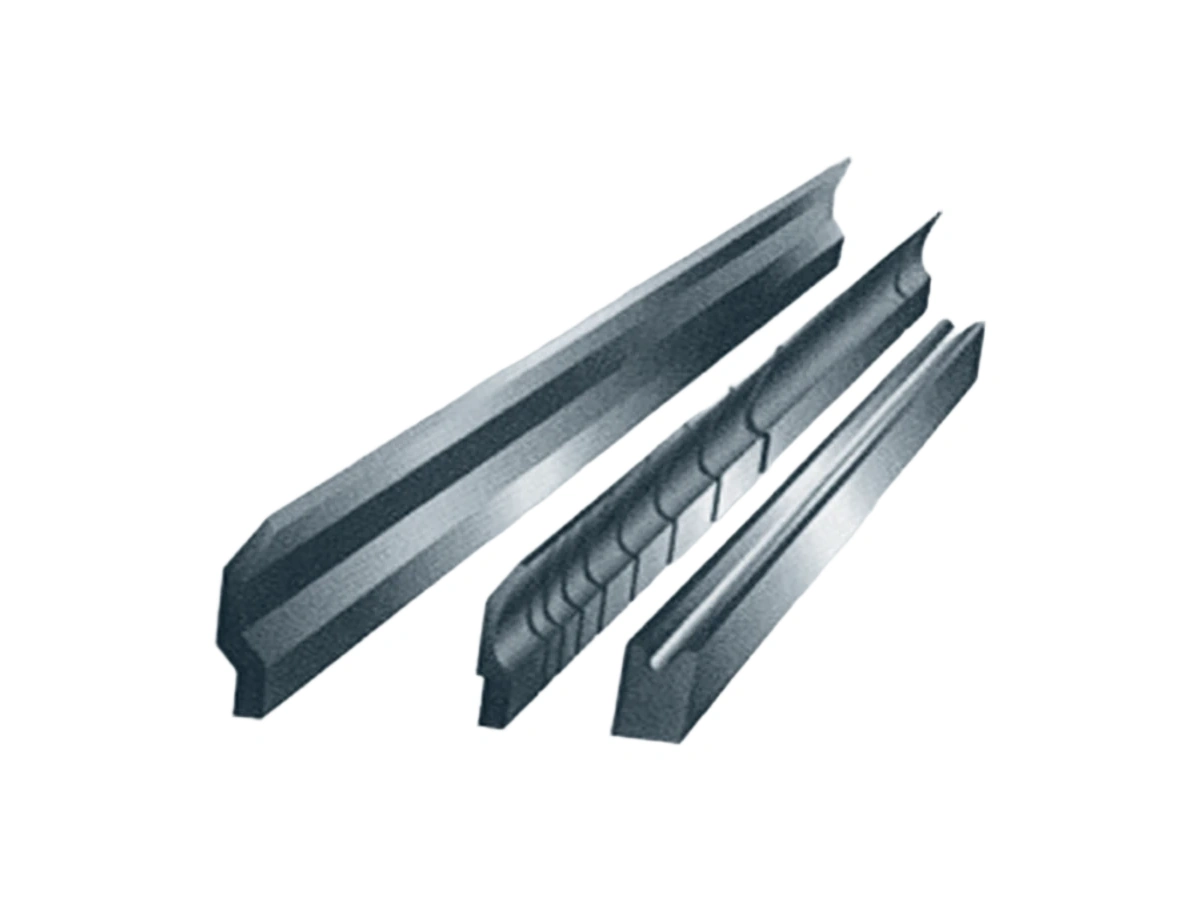
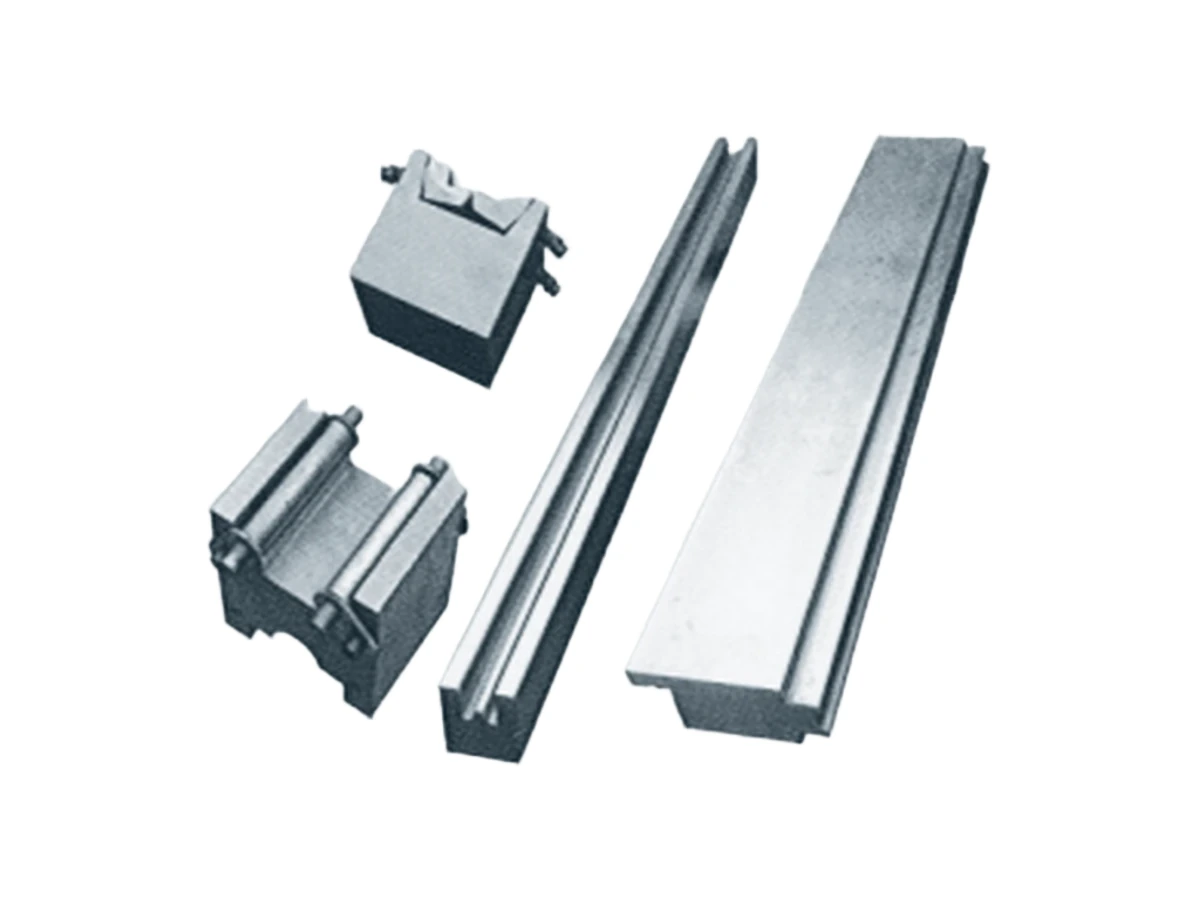
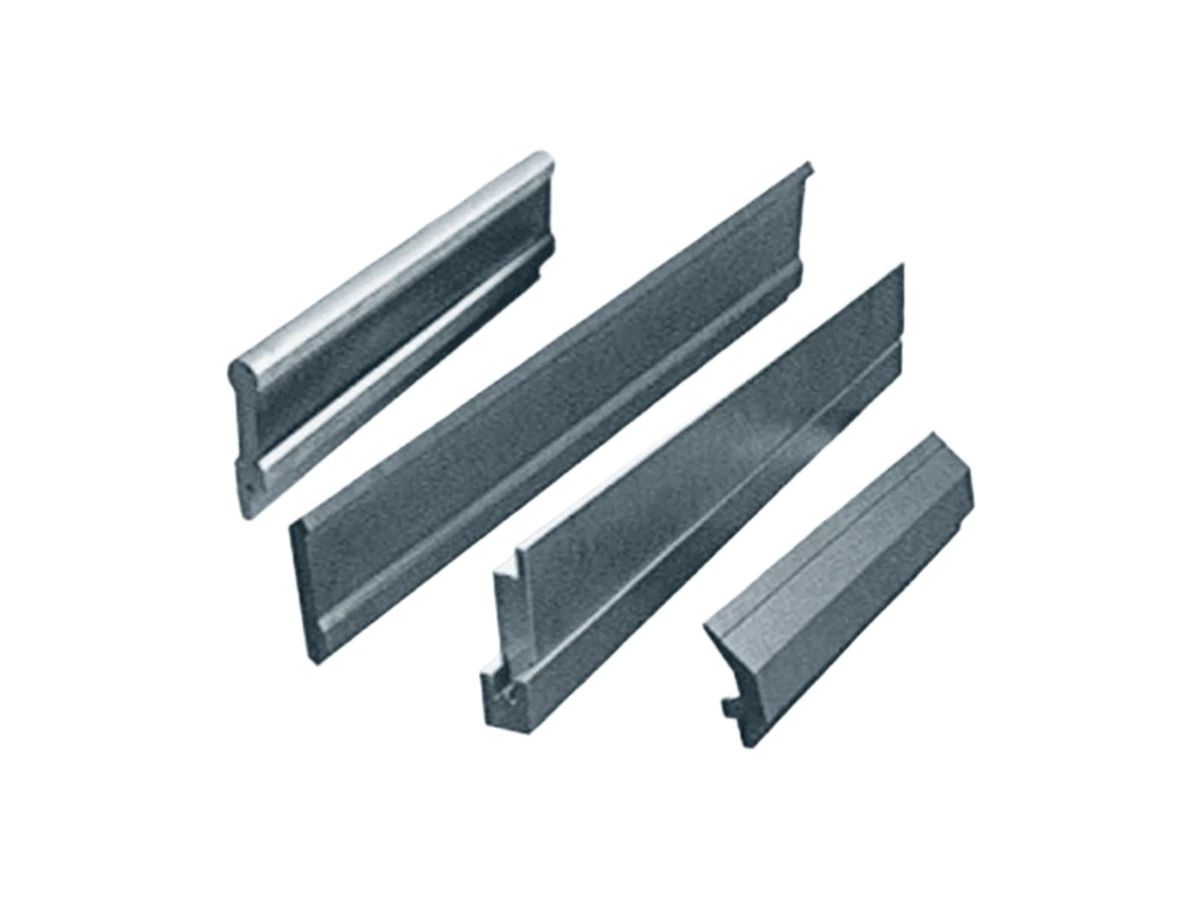
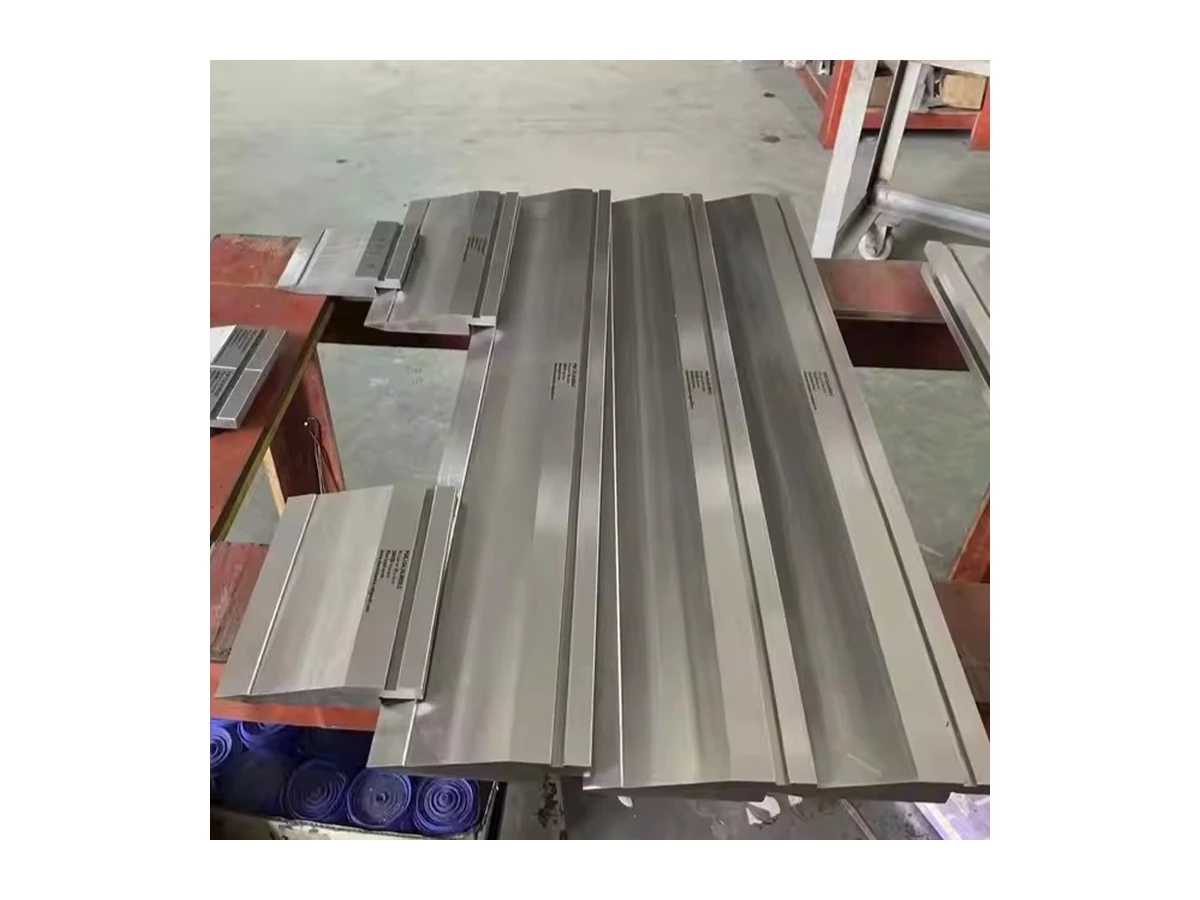
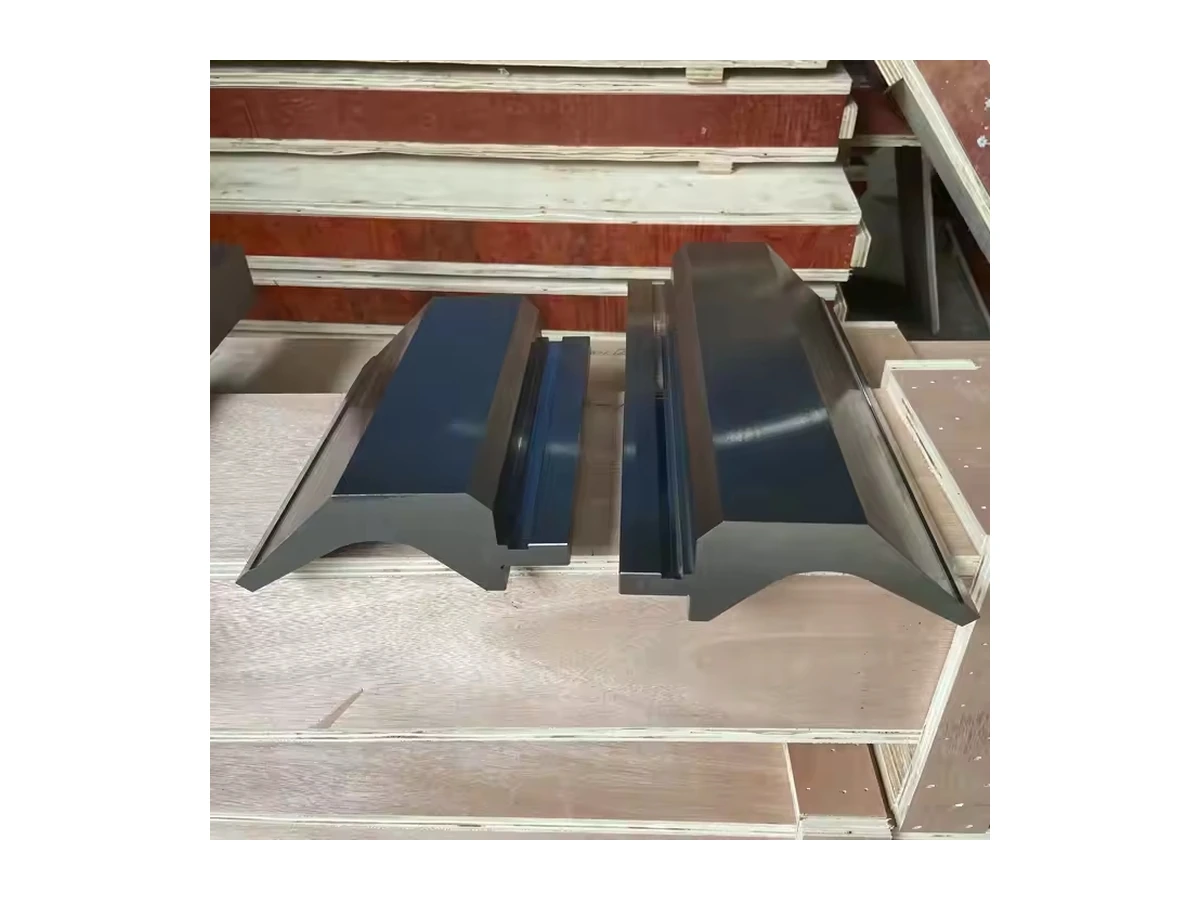
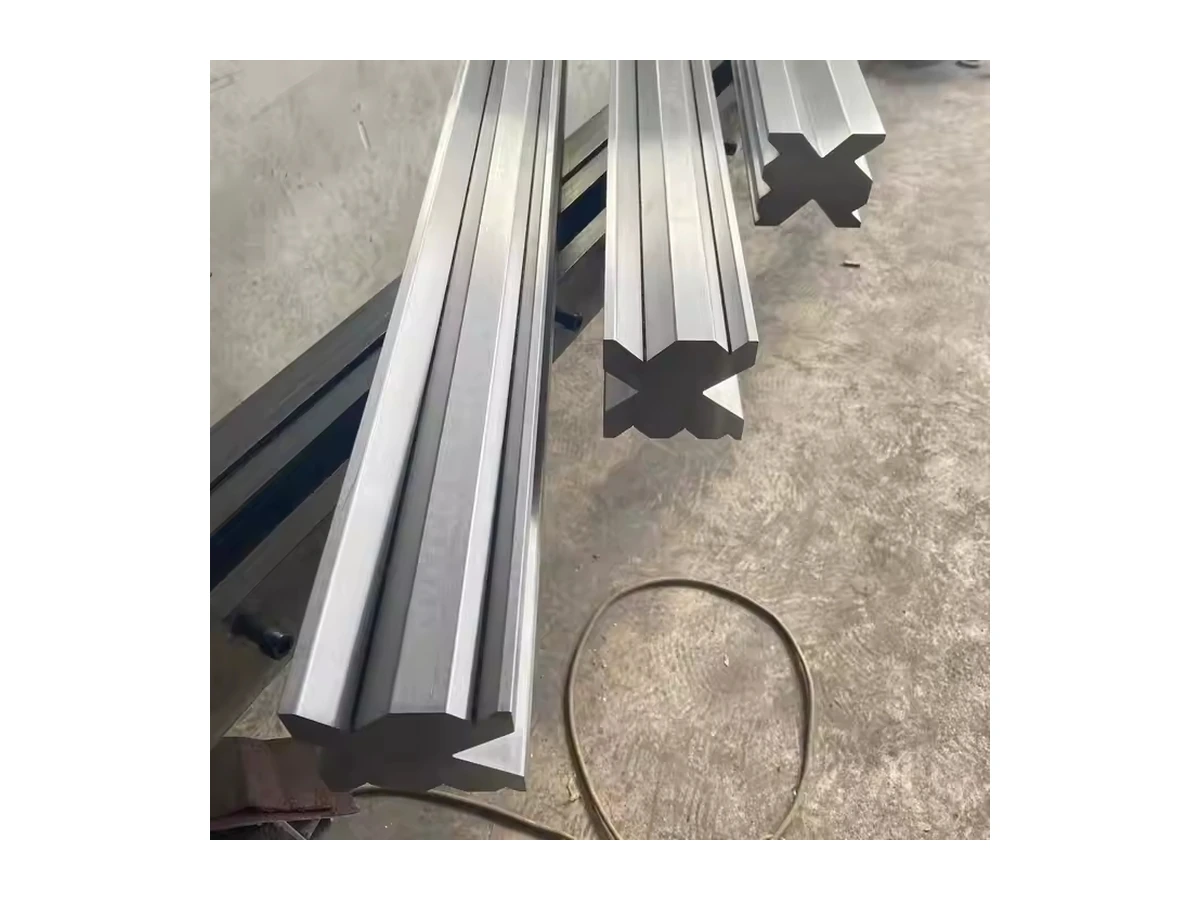
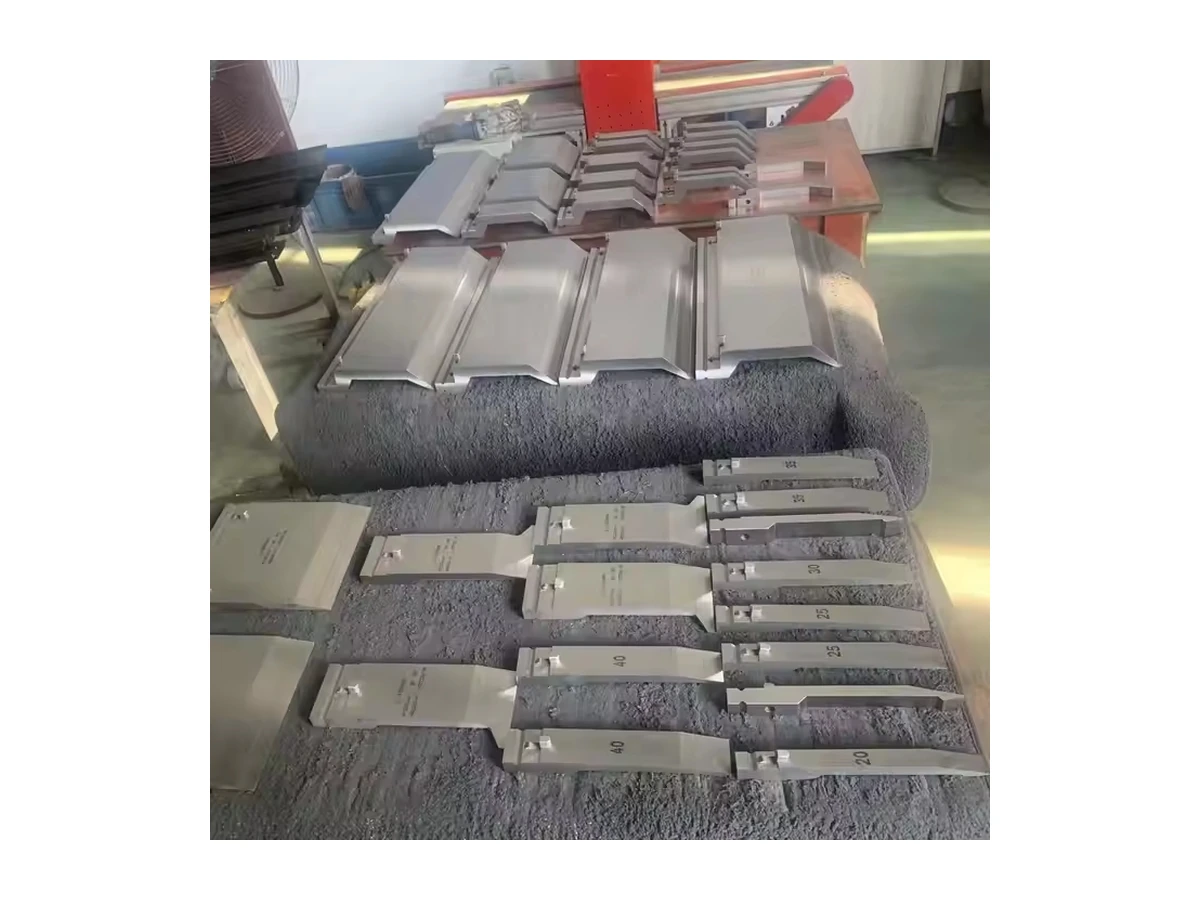
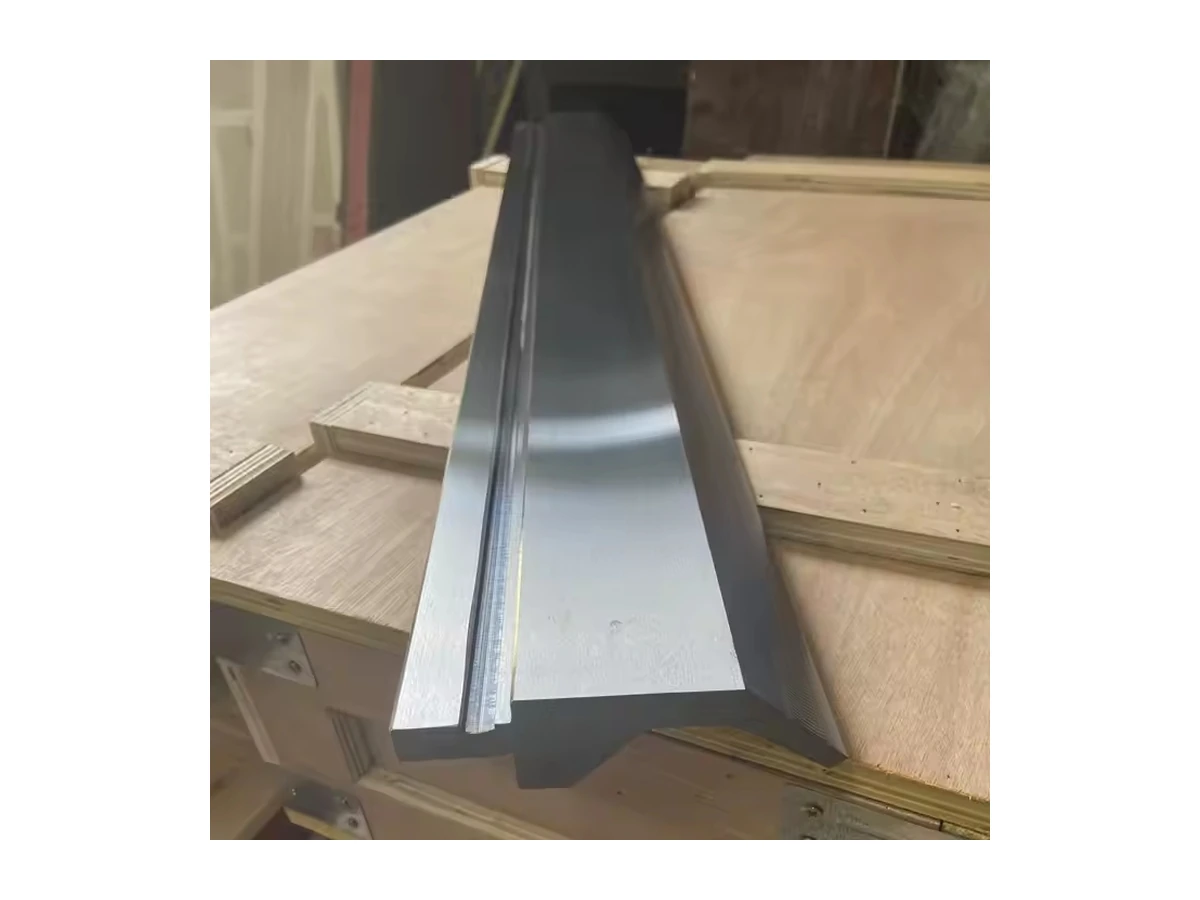
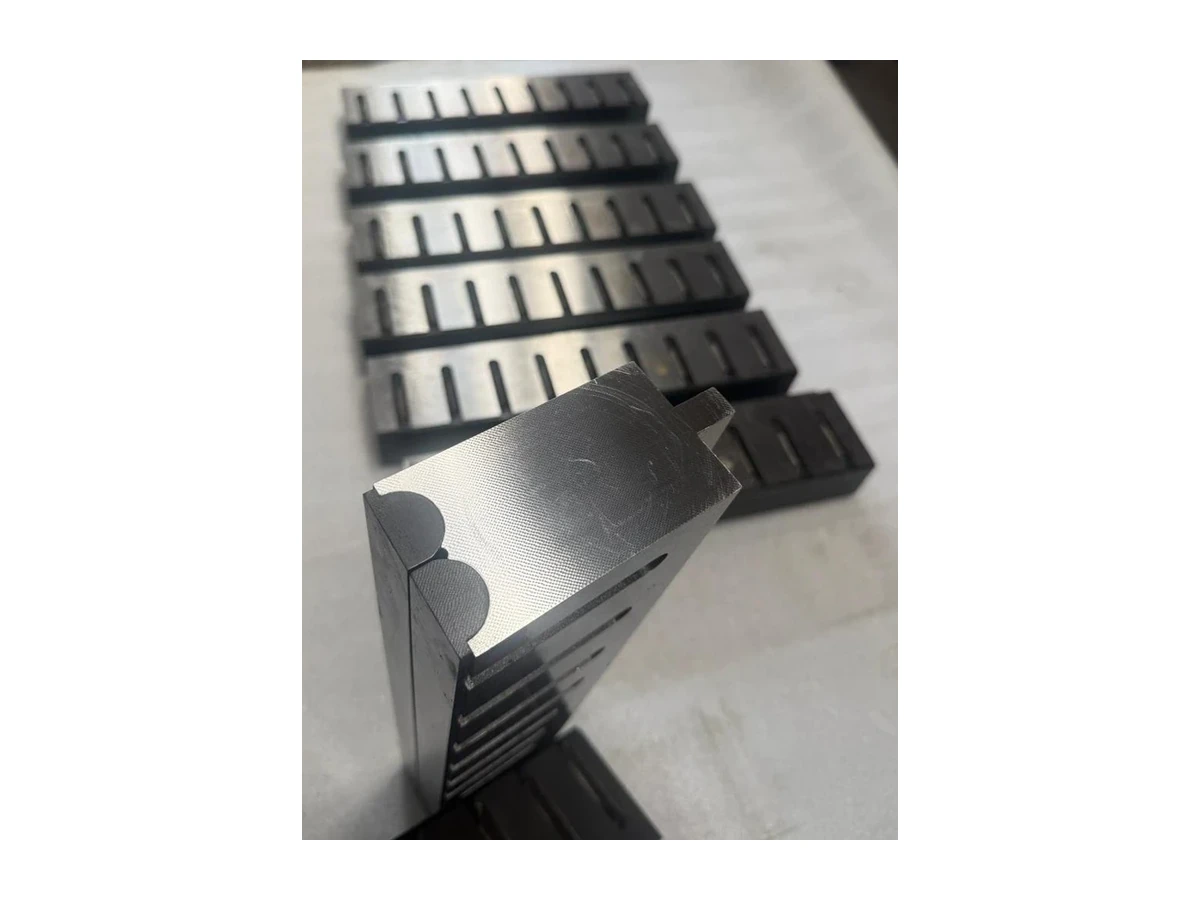
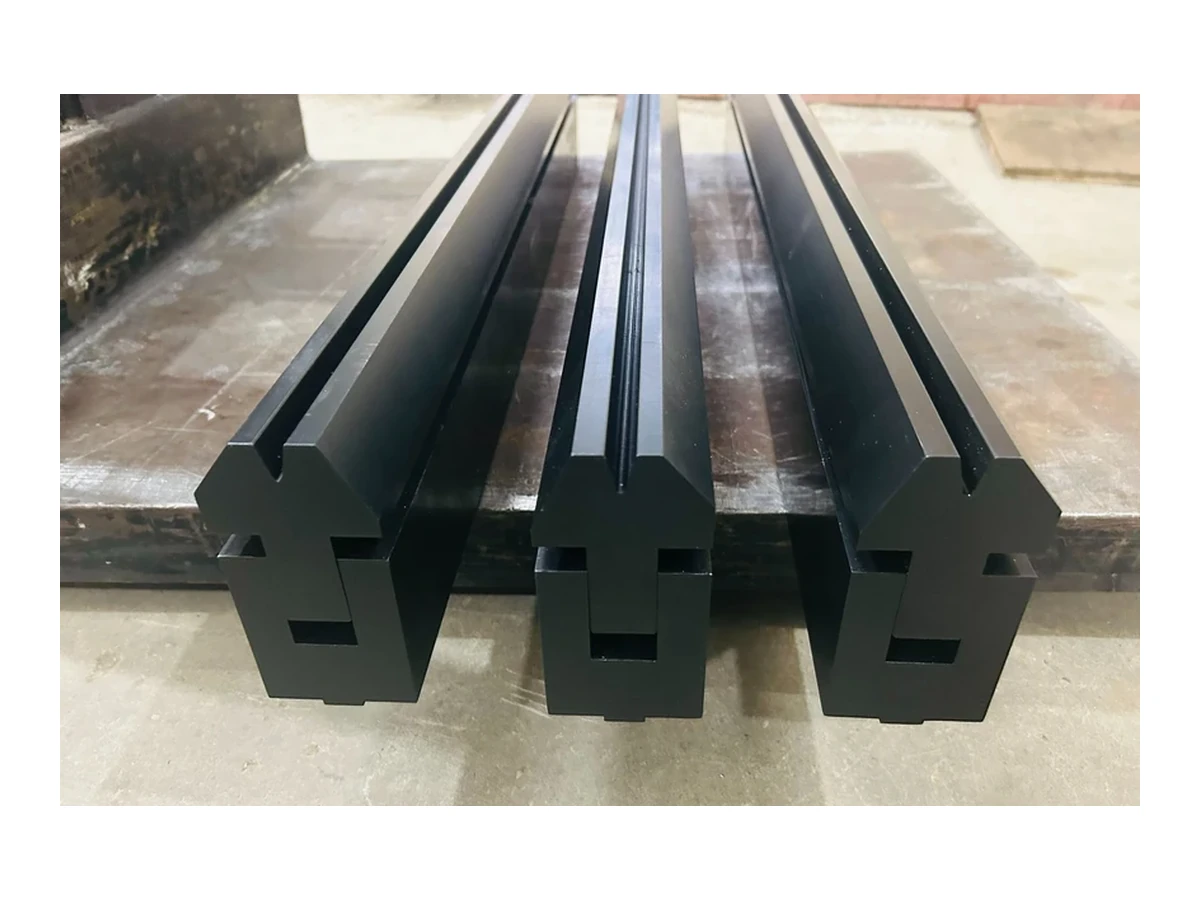
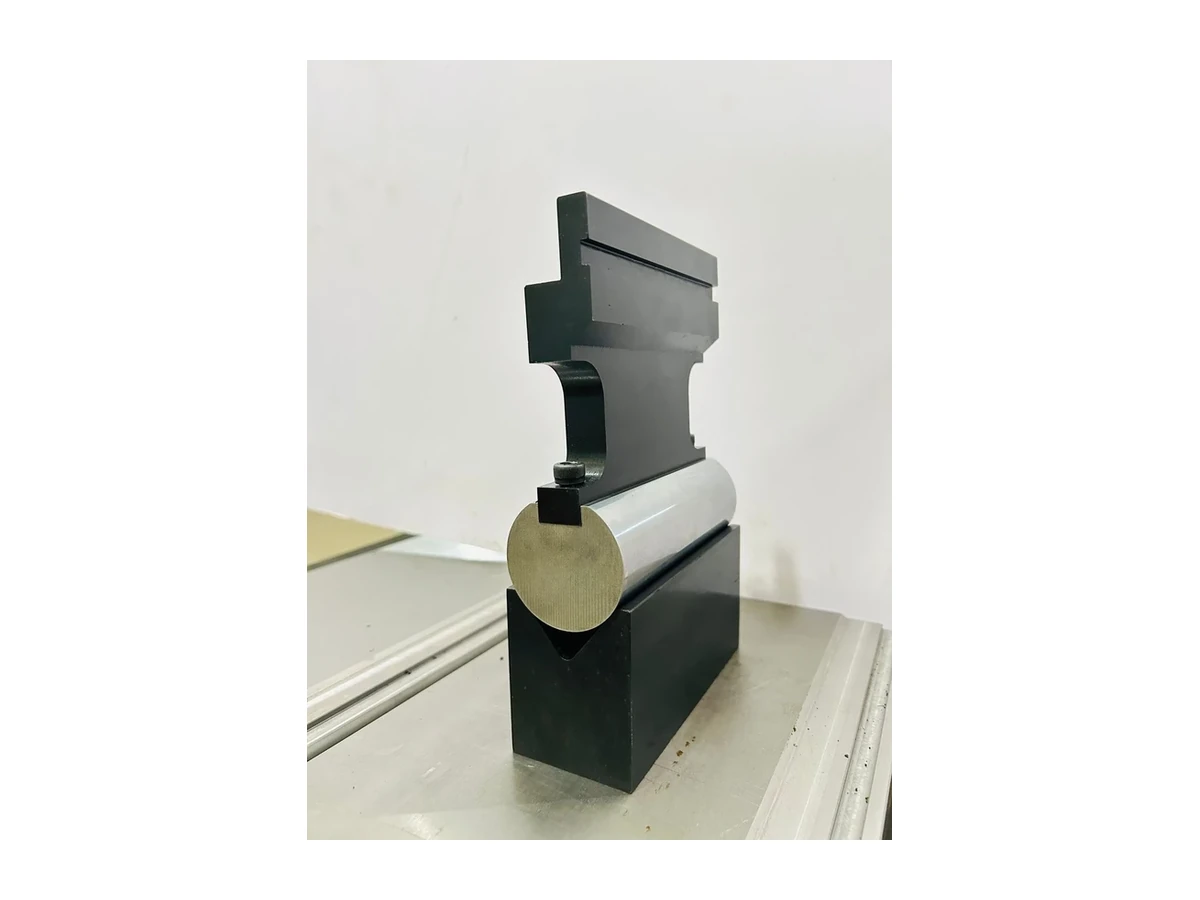
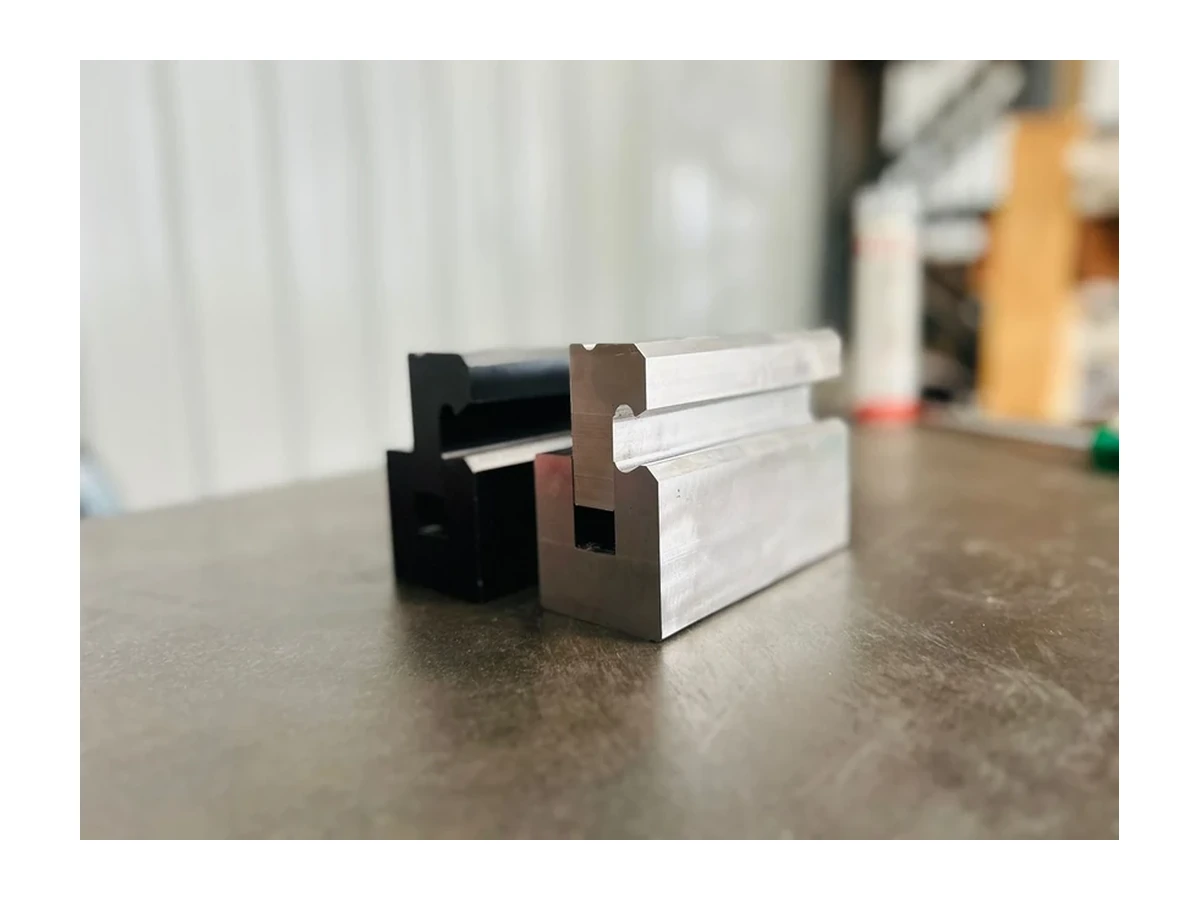
Das Produktsortiment umfasst gerade und segmentierte Werkzeuge, V-Matrizen, gebogene Profile und Sonderumformwerkzeuge. Genannte Formen umfassen Werkzeuge mit 90°, 60°, 45° und 30° sowie R-, U- und Prägeprofile.
Die Werkzeuge müssen anhand der Maschinenbefestigungsgeometrie, des Blechwerkstoffs, der Dicke, des erforderlichen Biegeradius und der Arbeitslänge geprüft werden. Hinweise auf Maschinenhersteller beschreiben eine vorgesehene Kompatibilität, keine autorisierte Geschäftsbeziehung oder universelle Passung.
Bei der Prüfung der Ober-/Unterwerkzeugprofile Blechwerkstoff, Dicke, Biegelänge und gewünschten Innenradius angeben. Der Fertigwinkel legt Werkzeugwinkel oder erforderliche Matrizenöffnung nicht unmittelbar fest.
Vollständigen Querschnitt und Biegefolge bereitstellen, um Freiräume zwischen bereits geformten Schenkeln und Werkzeugen zu prüfen. Segmentlängen und Stempelprofil zusammen mit Einlege-, Entnahme- und Drehmöglichkeiten des Werkstücks besprechen.
Bei R-, U- oder anderen Profilen Sollquerschnitt, Werkstoffzustand, Umformverfahren und Prüfstellen festlegen. Spezifische Profile erfordern eine gesonderte Prüfung; eine Skizze allein legt das endgültige Umformergebnis nicht fest.
Produktbilder dienen zur Orientierung. Endgültige Abmessungen, Werkstoffe und Abnahmekriterien richten sich nach der bestätigten Zeichnung und dem Angebot.
Klicken Sie auf ein Bild, um Produktdetails anzuzeigen.
Übermitteln Sie die verfügbaren Angaben anhand der folgenden Checkliste, damit wir das Produkt im Hinblick auf Ihre Anwendung prüfen können. Liegt keine vollständige Zeichnung vor, beginnen Sie mit aussagekräftigen Fotos und bekannten Abmessungen.
Die Schaltfläche unten öffnet eine E-Mail mit einer produktspezifischen Checkliste. Ergänzen Sie die Ihnen bekannten Angaben und fügen Sie Zeichnungen oder Fotos in Ihrem E-Mail-Programm als Anlagen hinzu.
Technische Anfrage per E-Mail sendenDie Angaben dienen der Erstprüfung und stellen keine Zusage hinsichtlich Kompatibilität, Lieferbarkeit oder Leistung dar. Maßgeblich für Werkstoffe, Geometrie, Konfiguration, Lieferzeit und Abnahmeanforderungen sind die bestätigte Zeichnung und das bestätigte Angebot.
Klären Sie Betriebsbedingungen und Schnittstellen, bevor Sie Werkstoffe, Geometrie oder Konfiguration festlegen.
Nein. Einspanngeometrie, Anlageflächen, Einführmethode und Maschinenöffnung angeben. Fotos der Spannvorrichtung und gemessene Maße helfen, Schnittstellen zusammen mit Bauteilzeichnung und benötigter Werkzeugform zu prüfen.
Fertigwinkel und Werkzeugwinkel sind nicht unmittelbar gleichzusetzen. Werkstoff, Rückfederung und Umformverfahren spielen ebenfalls eine Rolle. Werkstoffzustand, Innenradius und bestehenden Prozess vor der Besprechung der Ober-/Unterwerkzeugprofile bereitstellen.
Vollständigen Querschnitt, Biegefolge, Schenkelhöhen und vorhandene Werkzeugprofile bereitstellen und den betroffenen Arbeitsschritt markieren. Maschinenöffnung und Handhabungsanordnung prüfen, statt die einzelne Biegung isoliert zu betrachten.
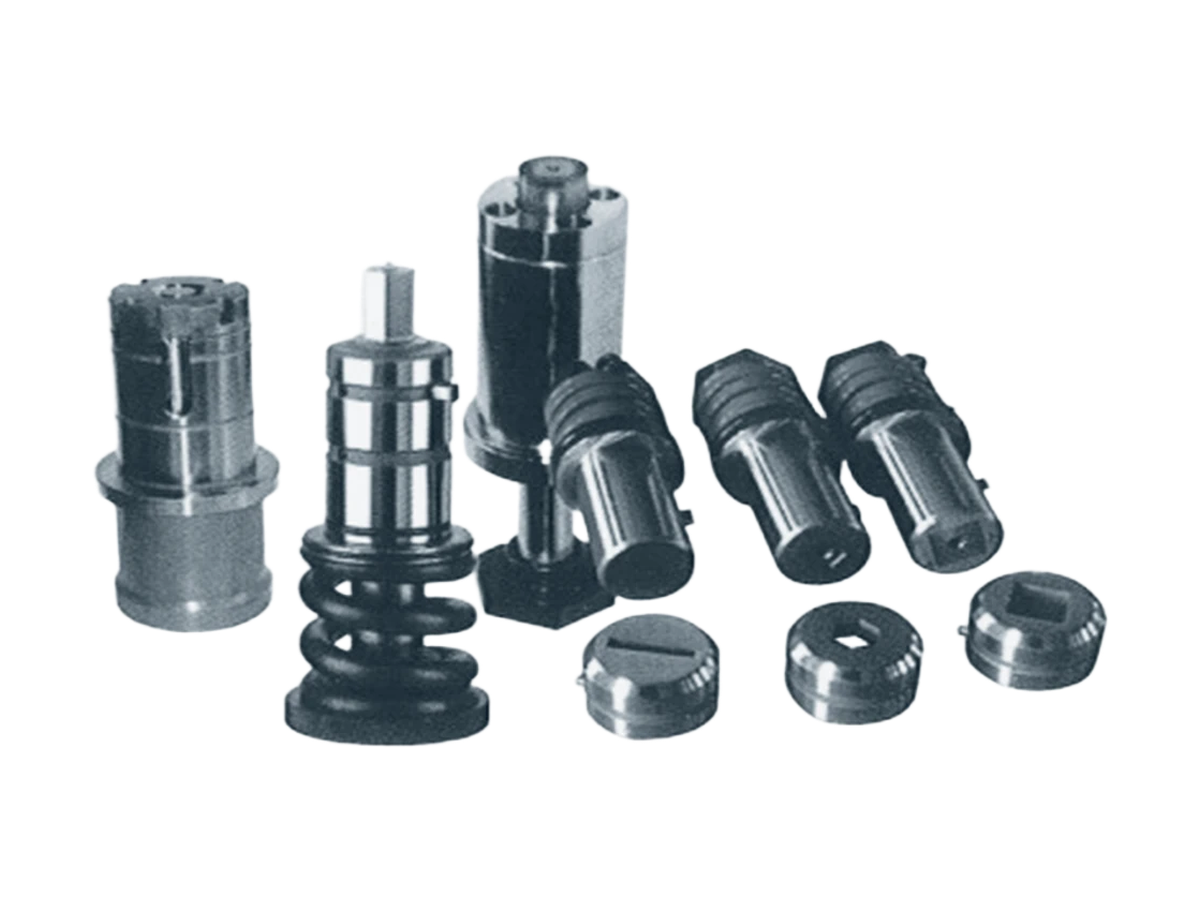
Stempel, Matrizeneinsätze und Werkzeugbaugruppen für maschinenspezifische Ersatzteilanfragen.
Produkt ansehen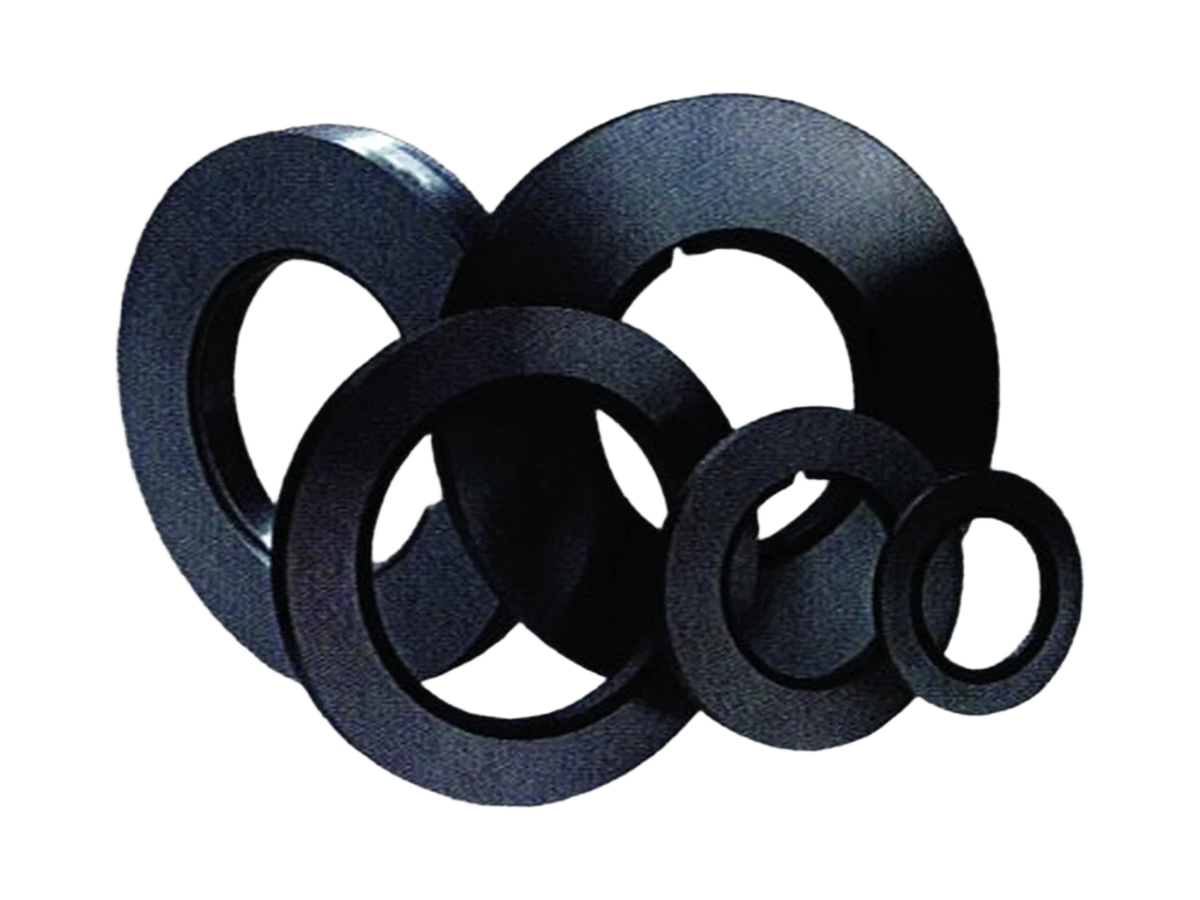
Präzisionskreismesser zum Längsteilen und Besäumen von Coils.
Produkt ansehen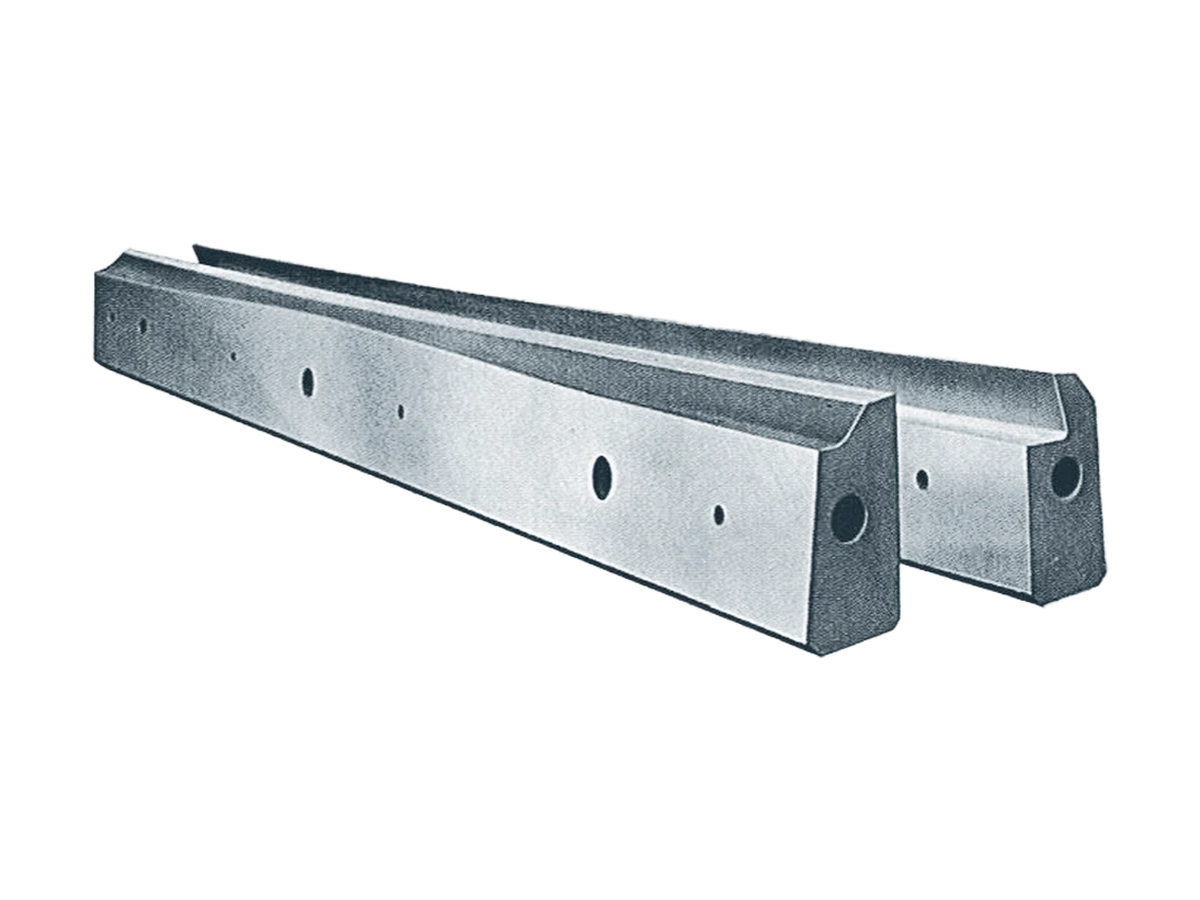
Scherenmesser für Warm- und Kaltscheren, fliegende Scheren sowie das Trennen von Stäben, Knüppeln und Blechen in Stahlverarbeitungslinien.
Produkt ansehenTeilen Sie Betriebsbedingungen und Menge mit, damit wir den nächsten Schritt festlegen können.