安徽中奥重工机械有限公司

冶金与轧钢剪刃

钢材切断与精整剪切

面向钢材生产、轧制与精整工序的热剪、冷剪、飞剪及切断作业,覆盖棒材、钢坯、板材和生产废料等工况。按实际剪切位置、工件截面、剪口温度及刀座结构分别评审,不能仅凭刀片外形判断适配性。

工位与温度
先明确剪切机构及剪口处的实际工件温度
截面与刀型
结合棒坯、板材或废料截面核对刃口轮廓
安装与选材
按刀座图纸、负荷和冷却条件评审方案
中奥冶金剪切刀片

产品用在哪里

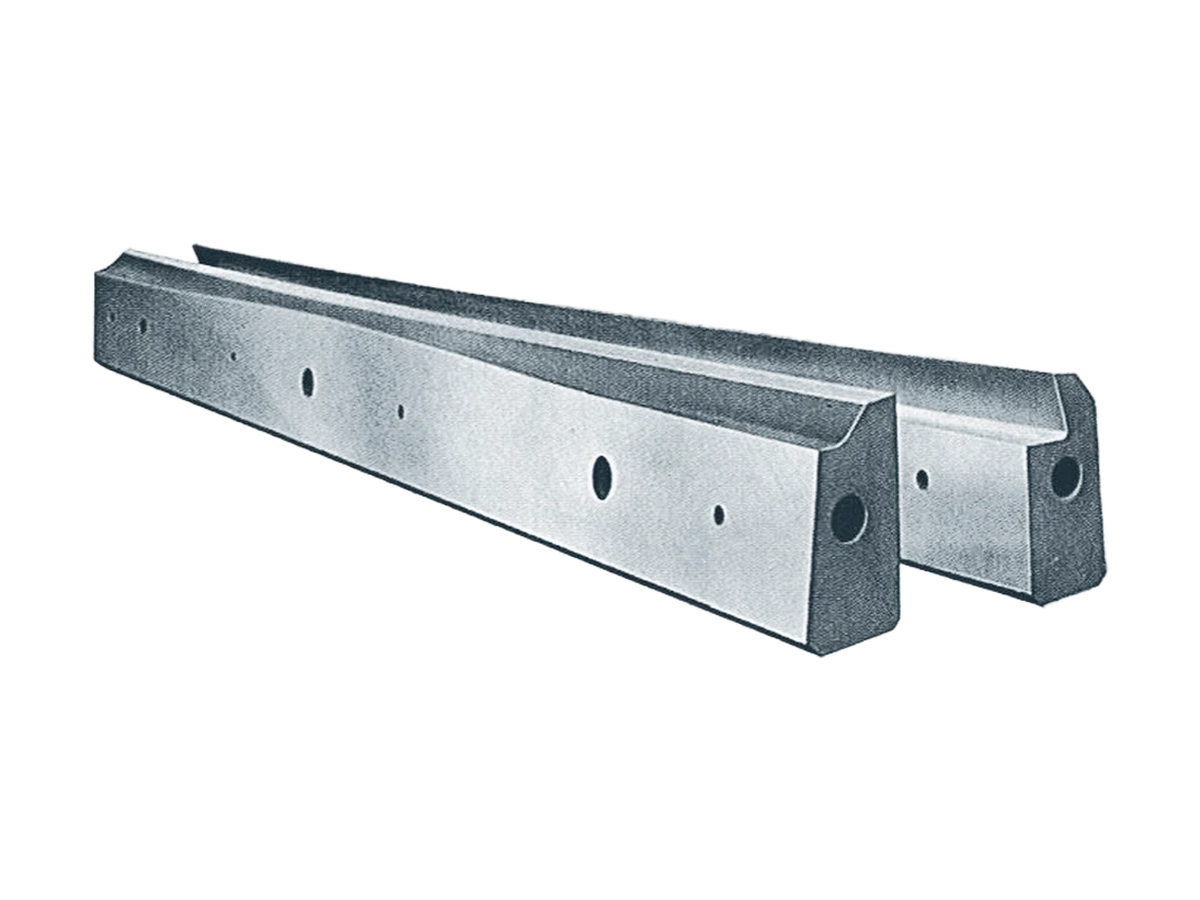
示意图:金属板材及绿色生产设备

板材及生产废料剪切场景

钢材加工设备所处的作业环境。

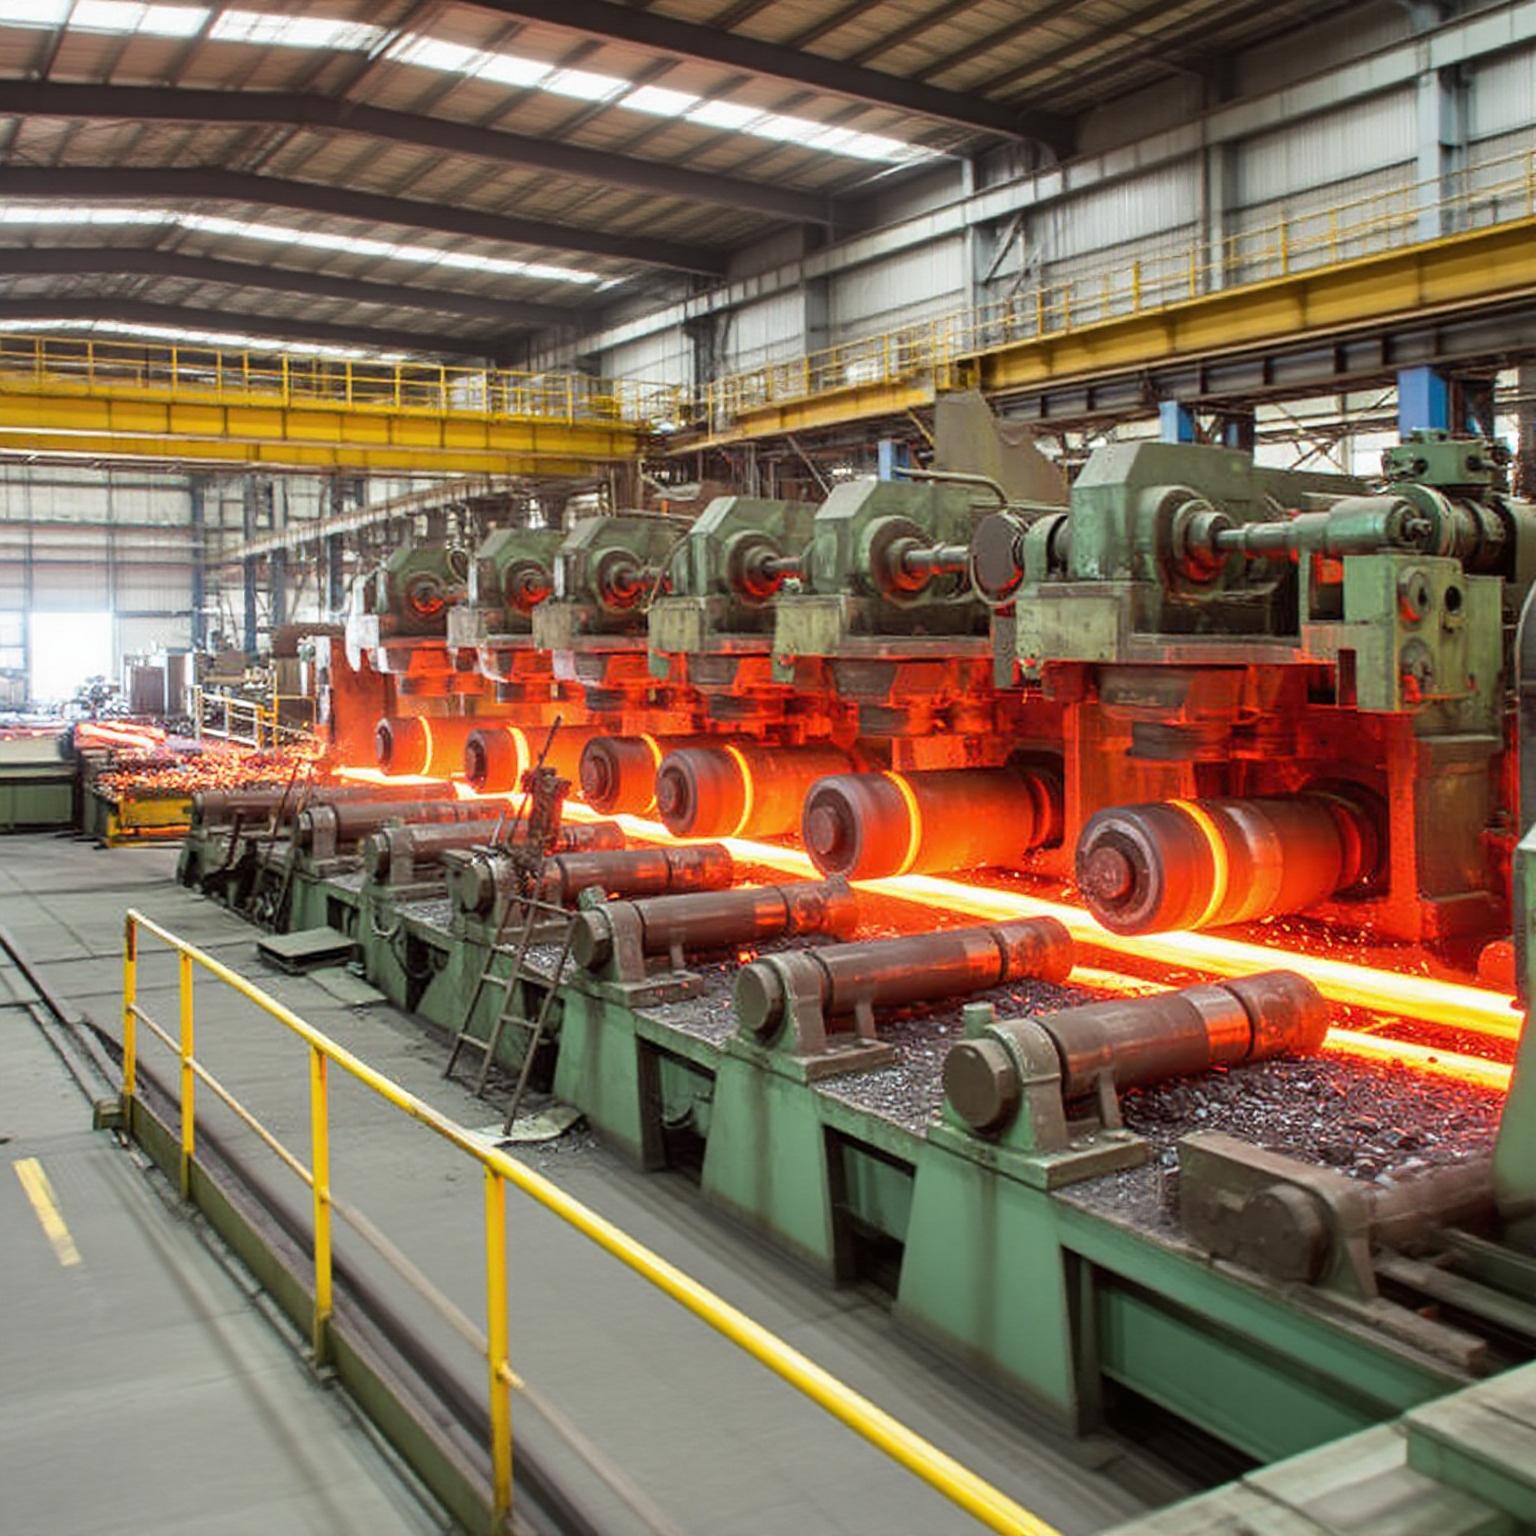
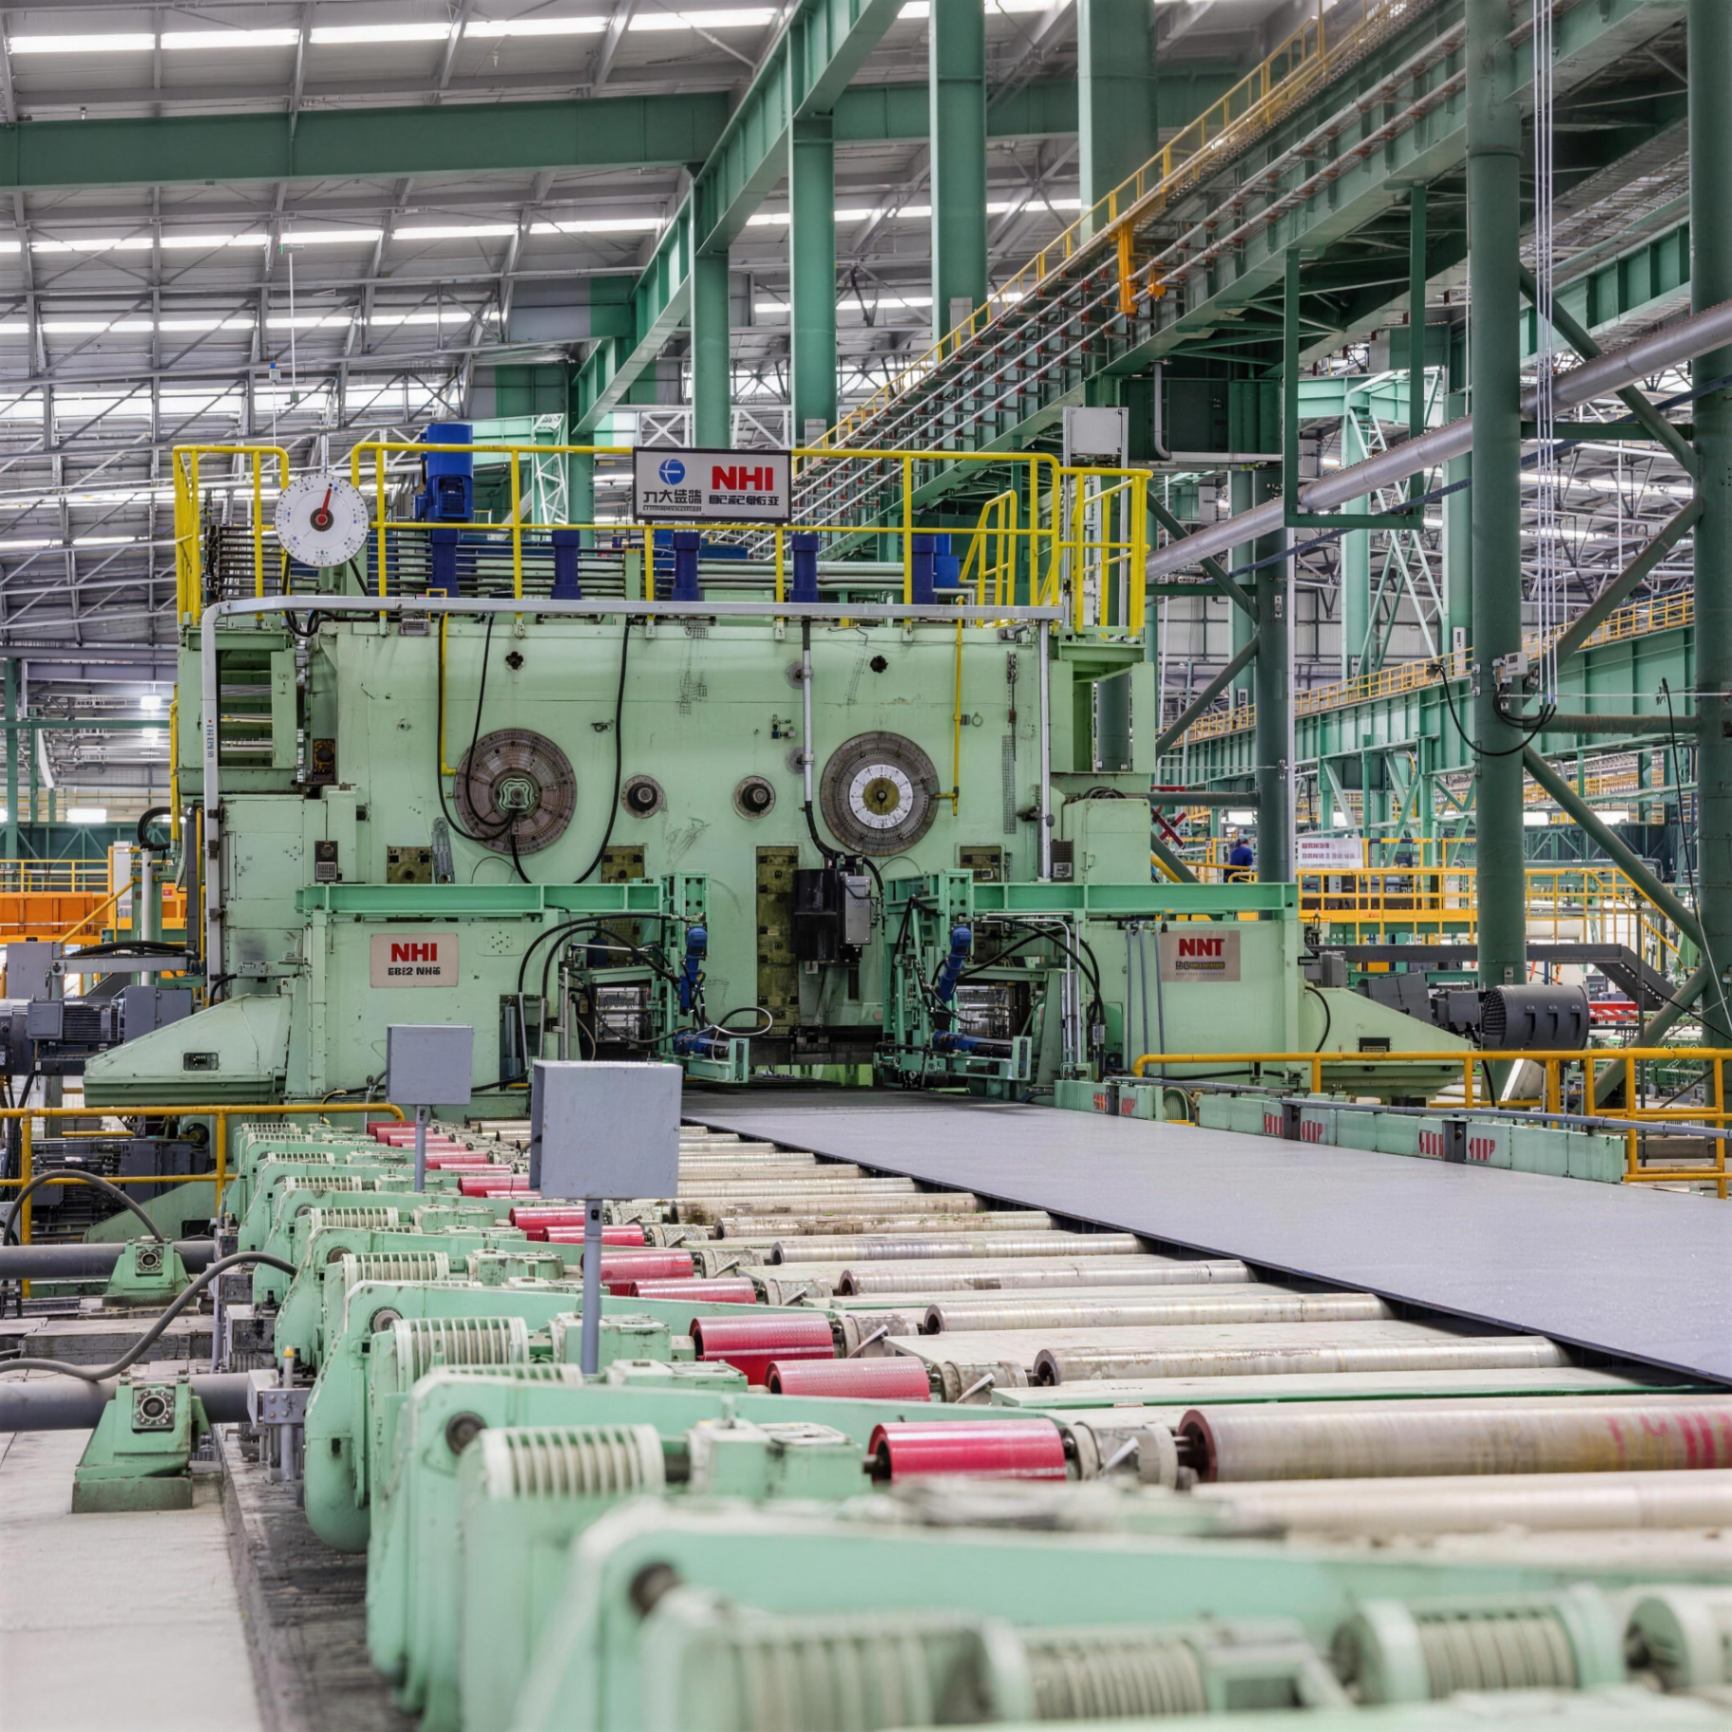
示意图:热轧生产线

轧材输送与剪切场景

轧制产线的物料输送与剪切工位。

设备照片仅用于说明应用场景;本页供货范围为所列刀具或零部件,不包含整机。

从工件与剪切工位确定刀型

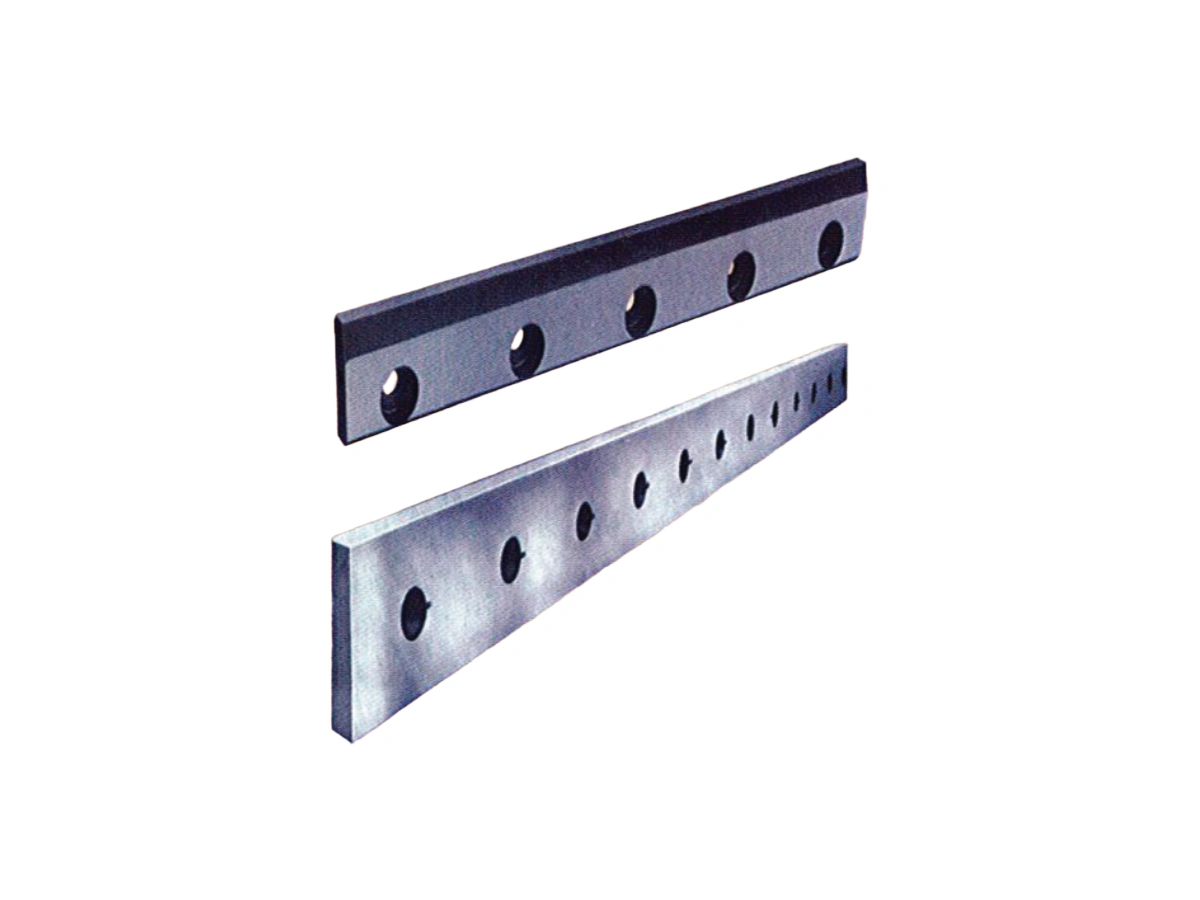
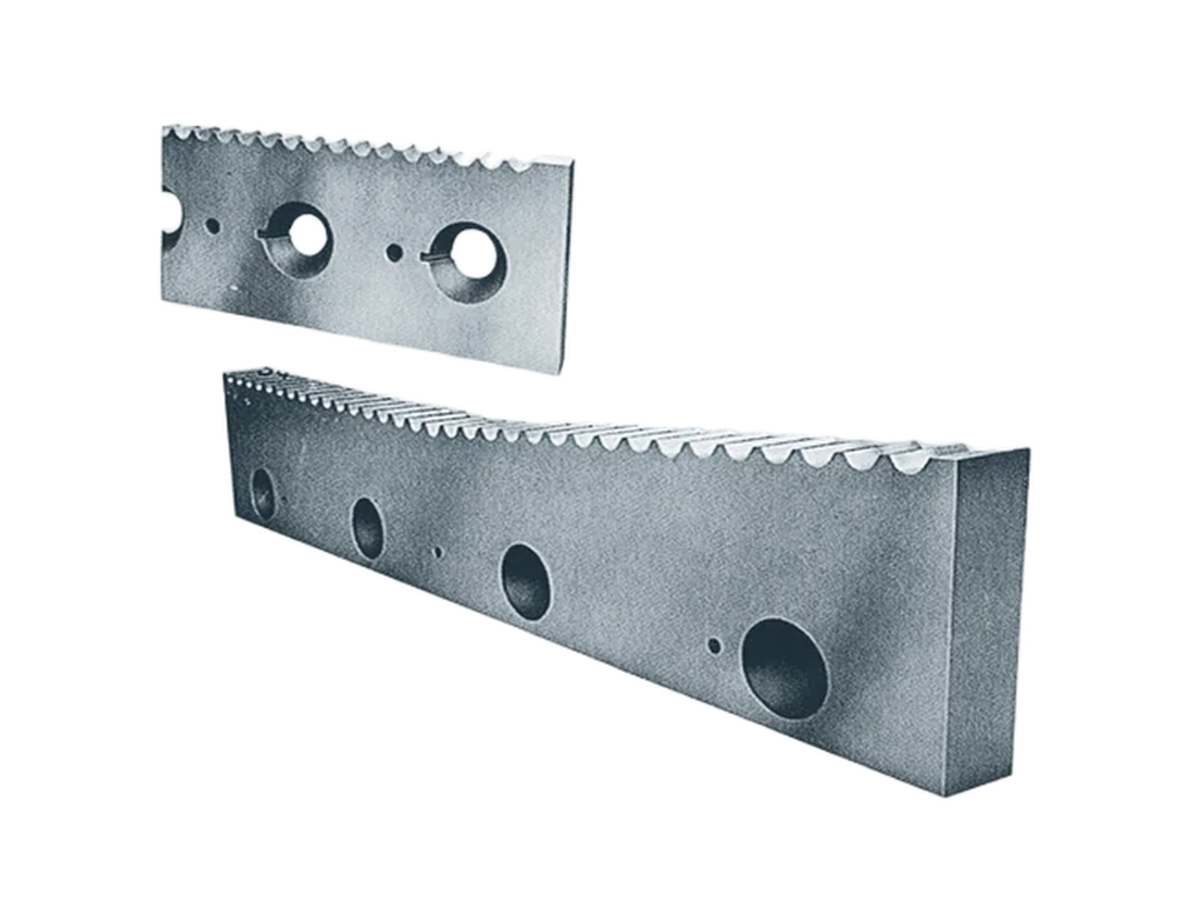
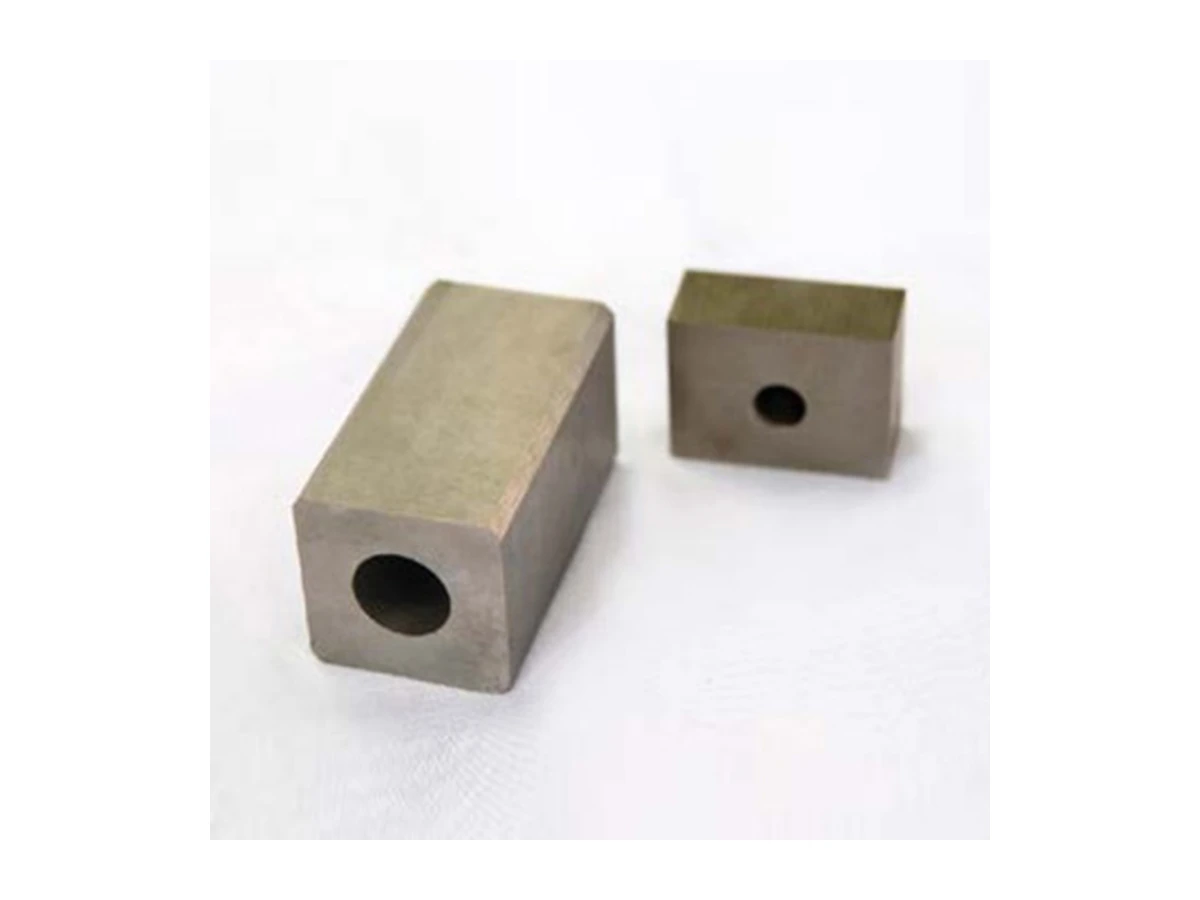
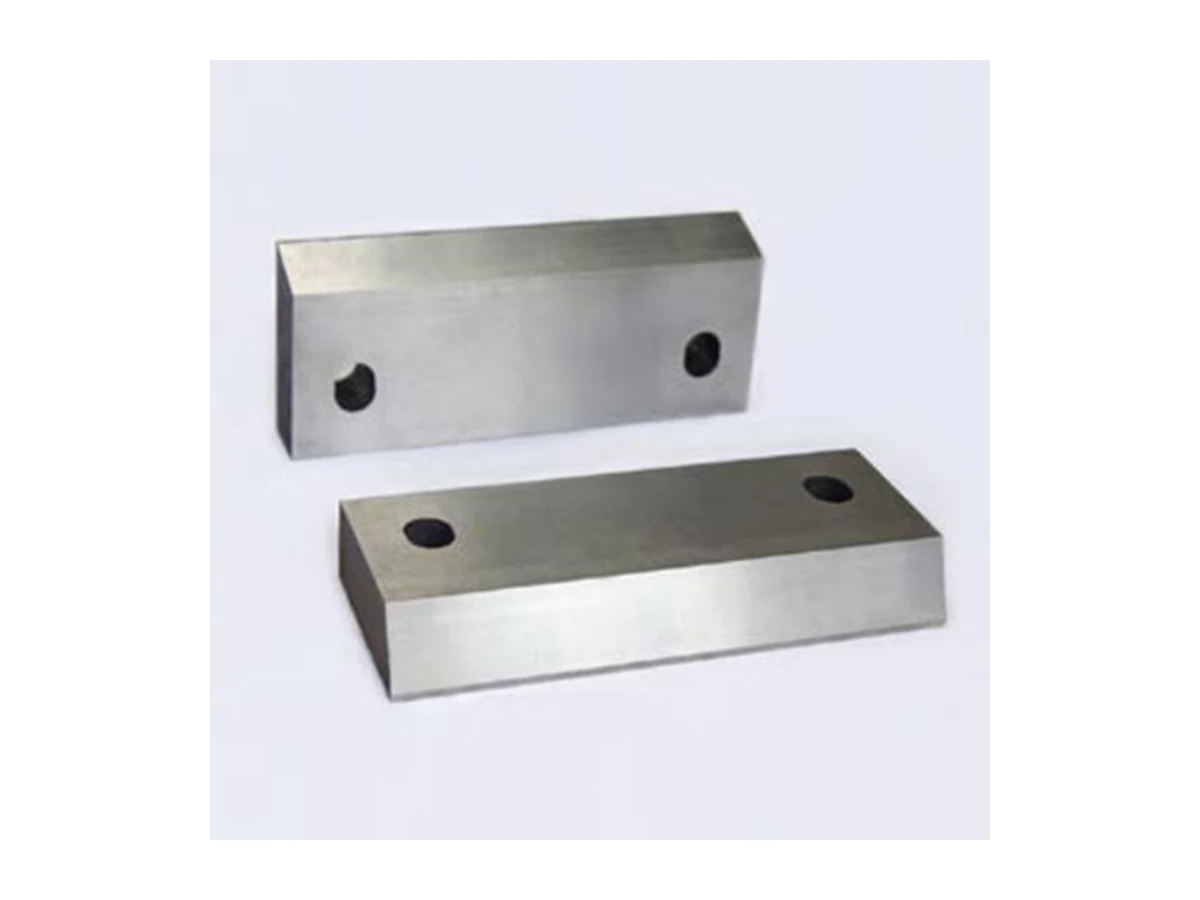
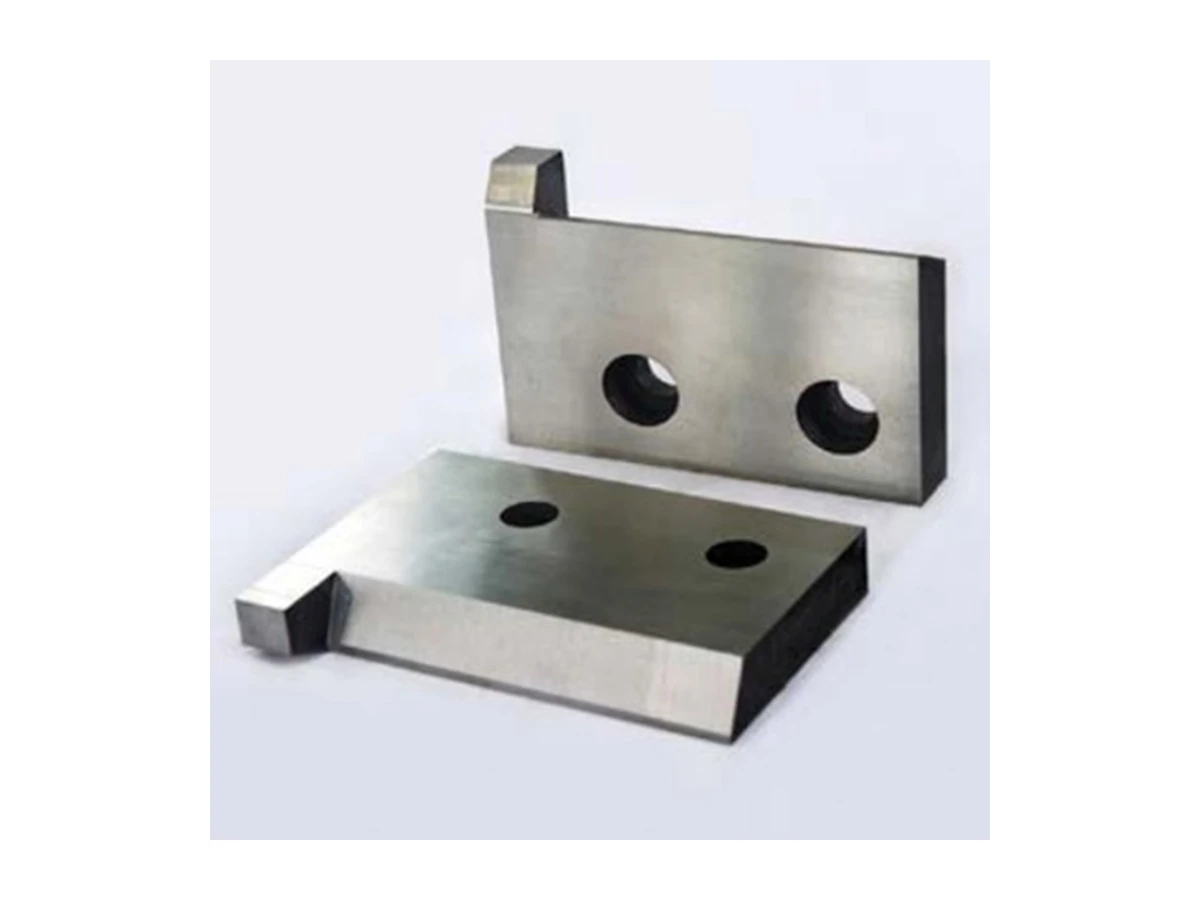
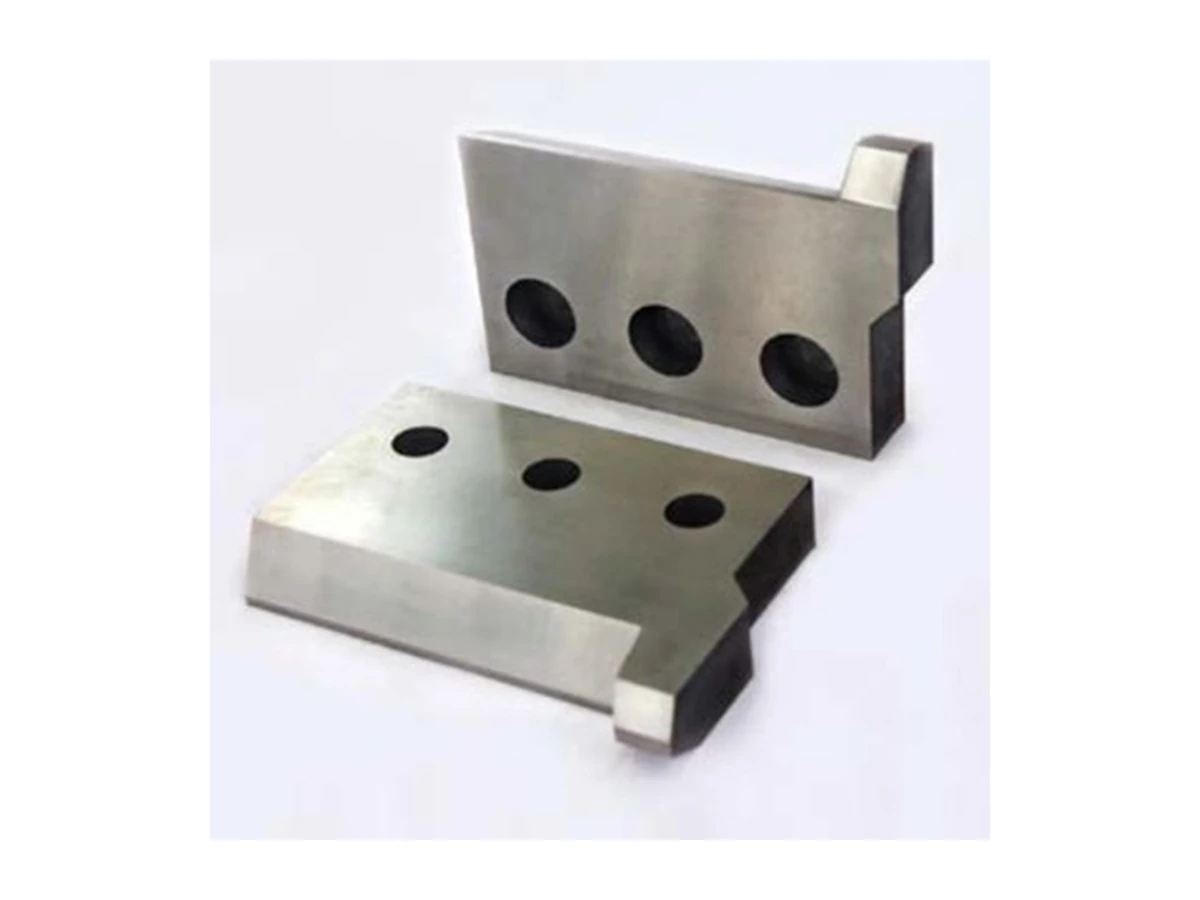
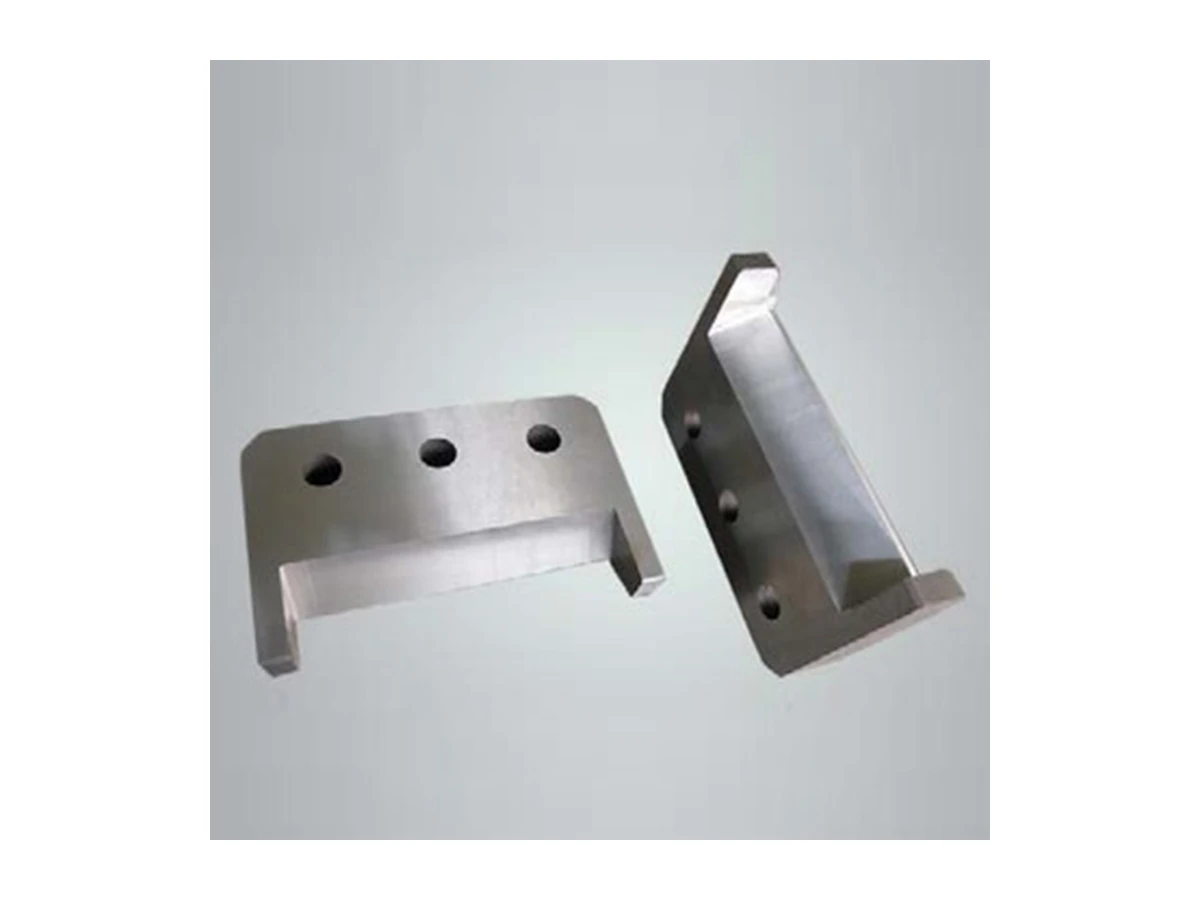
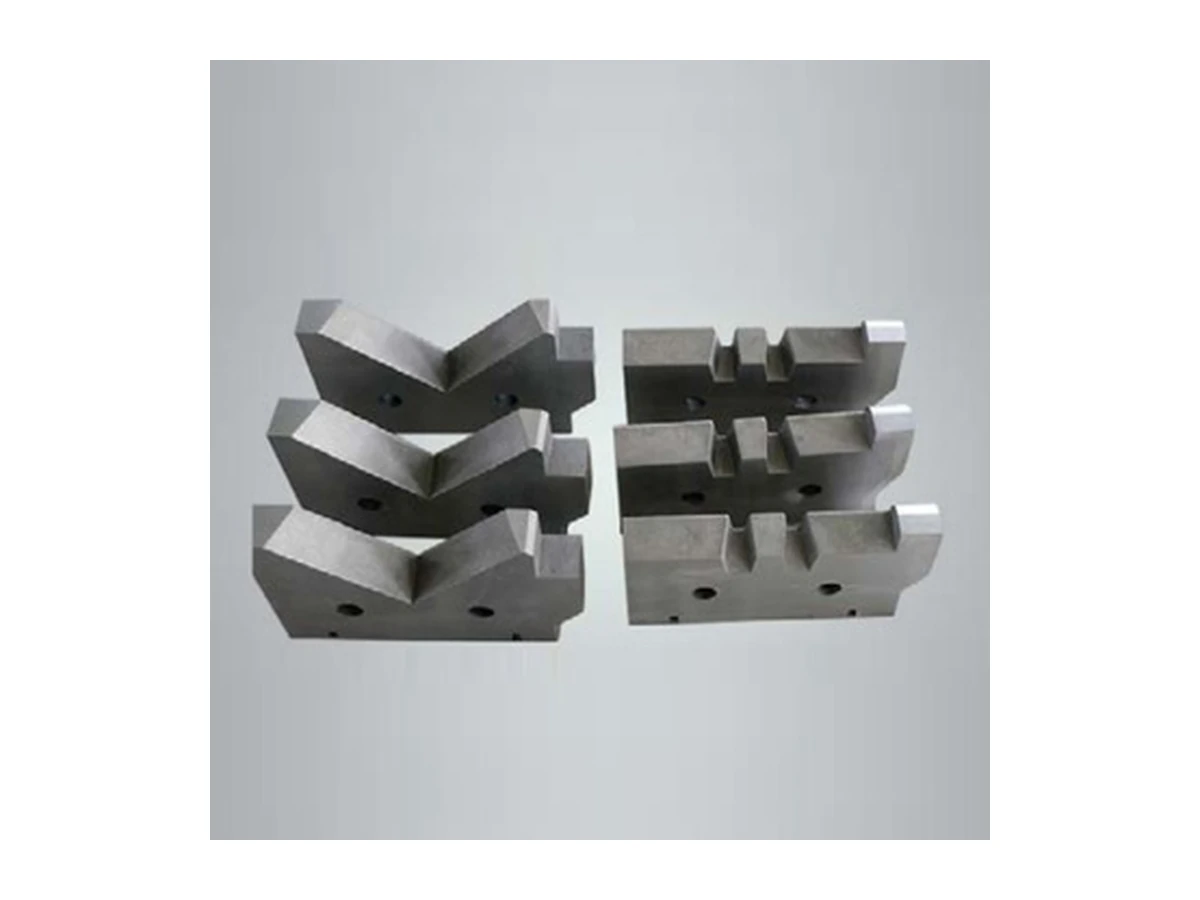
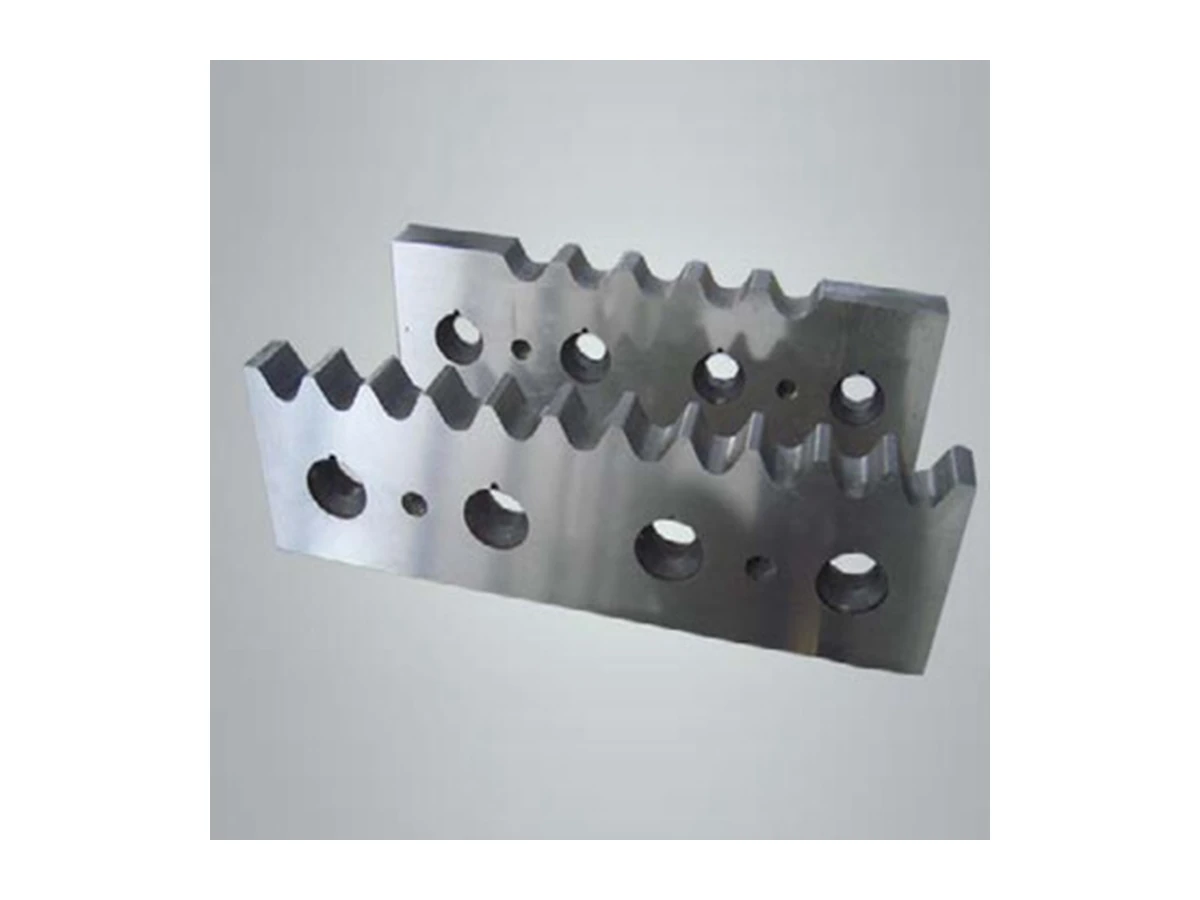
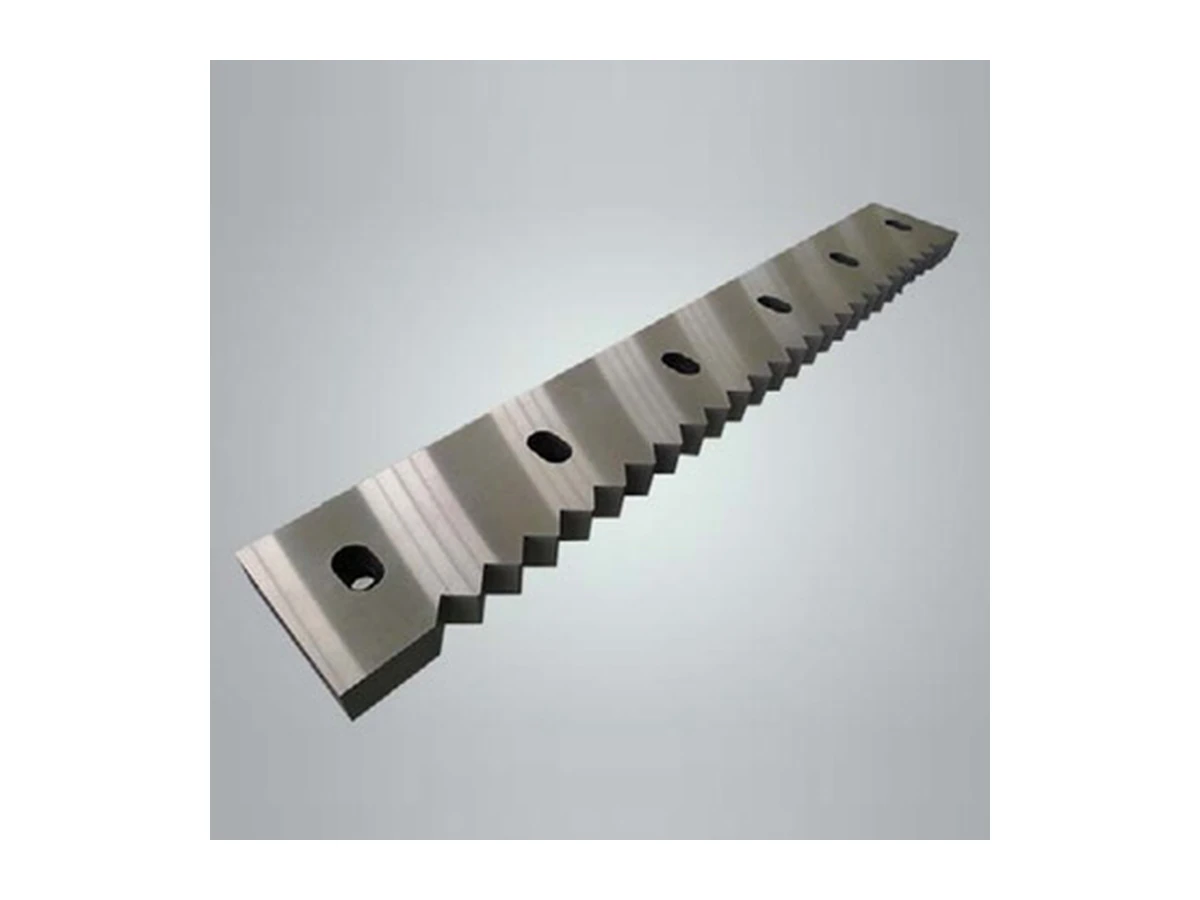
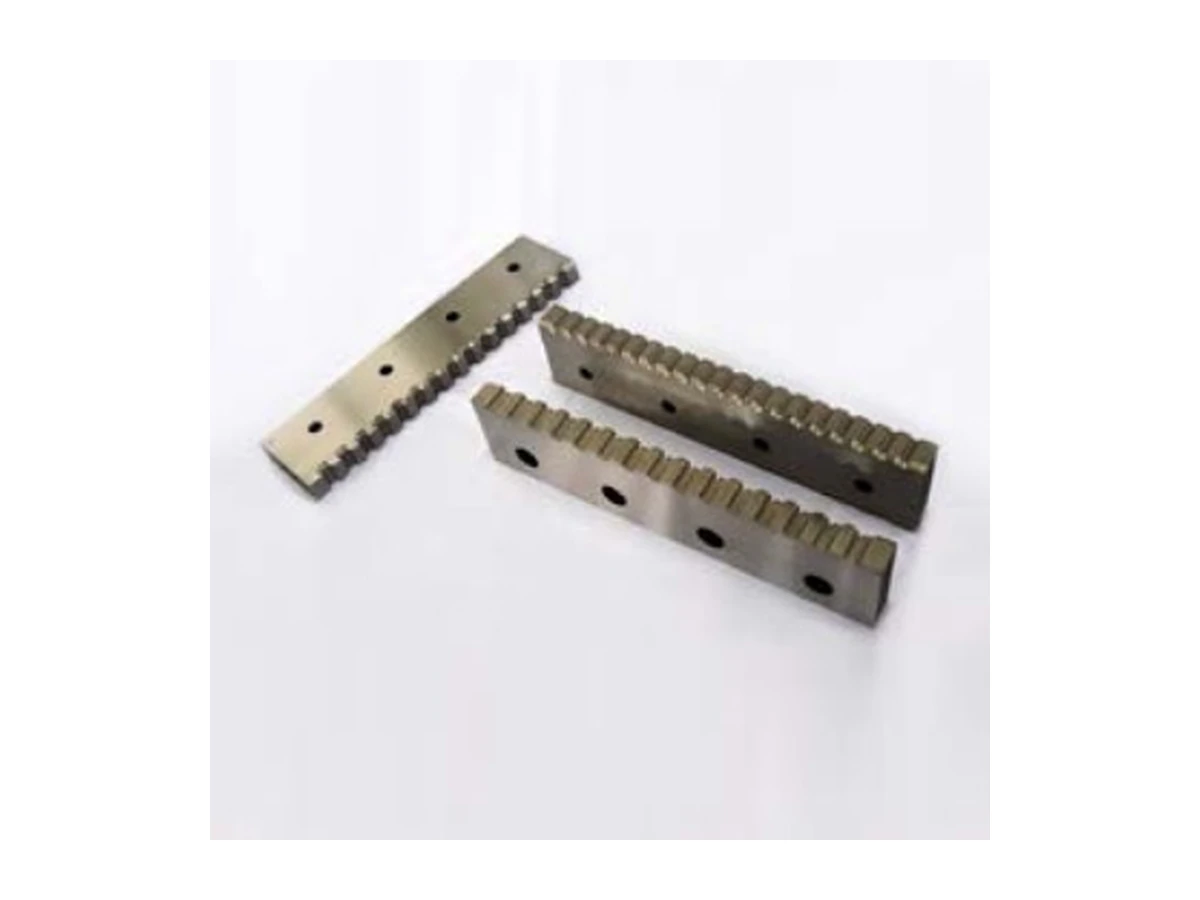
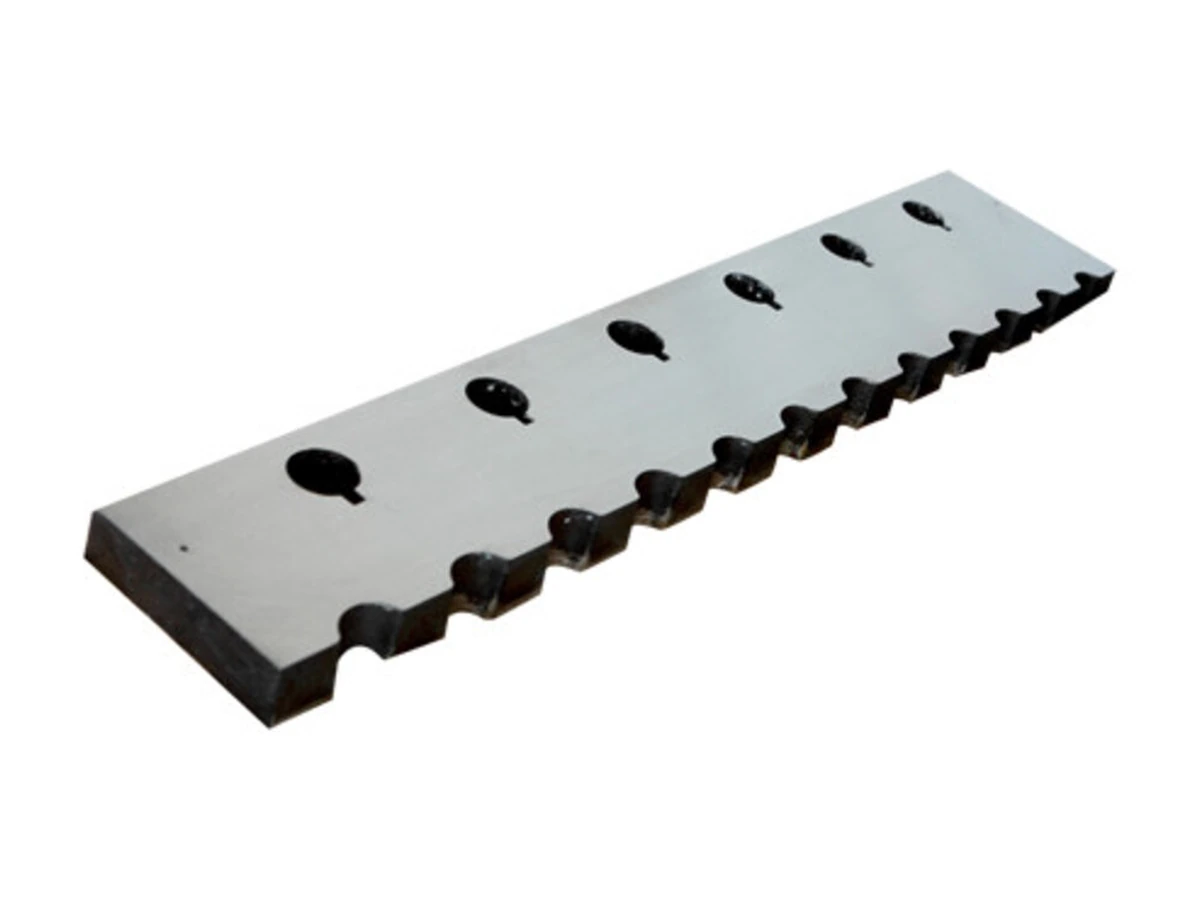
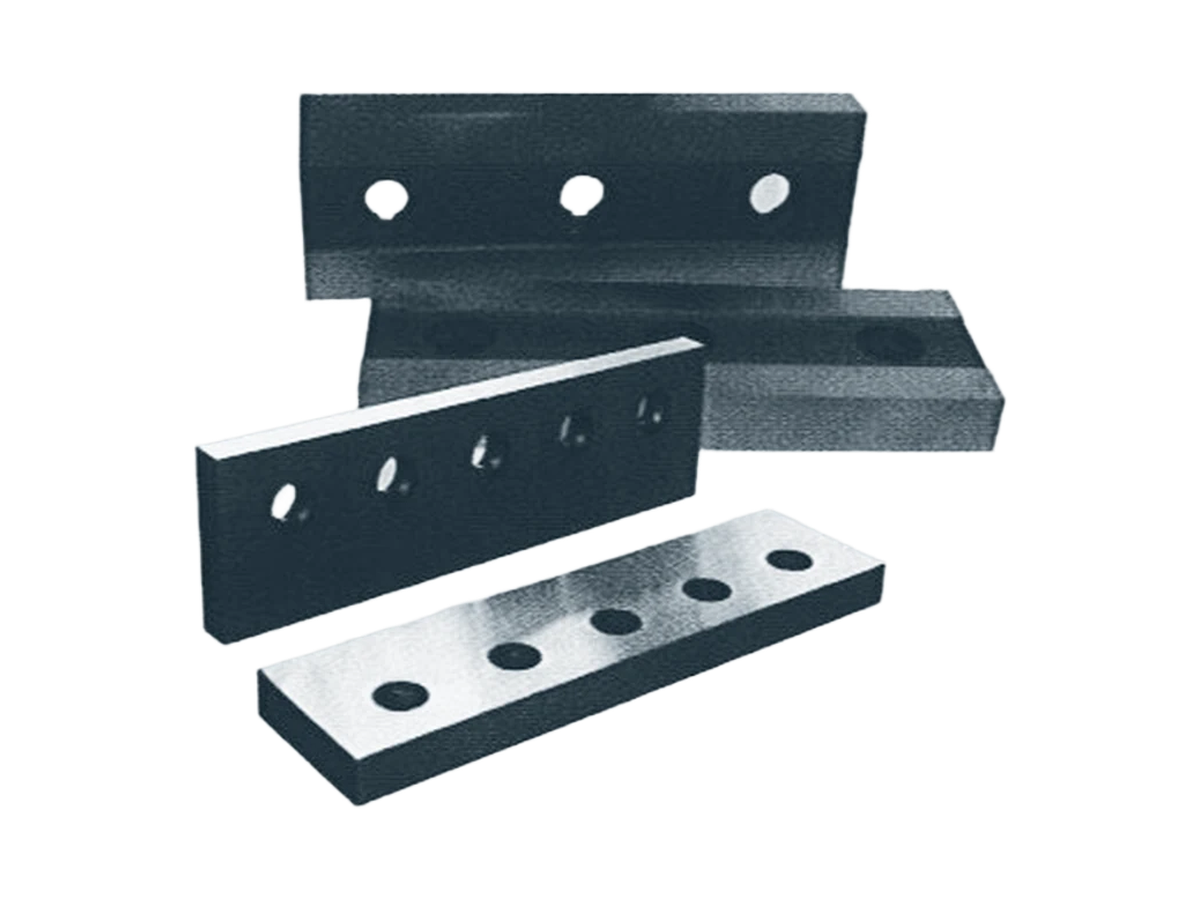
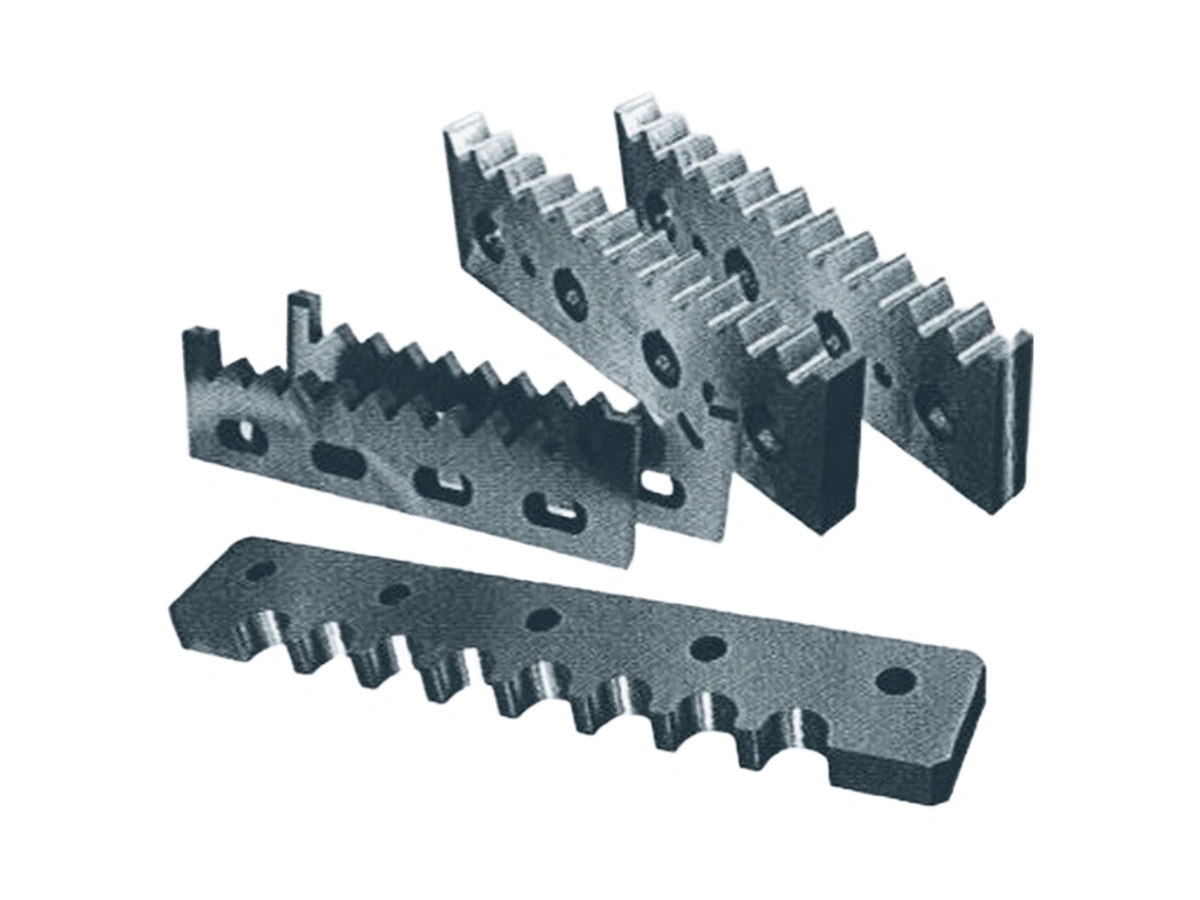
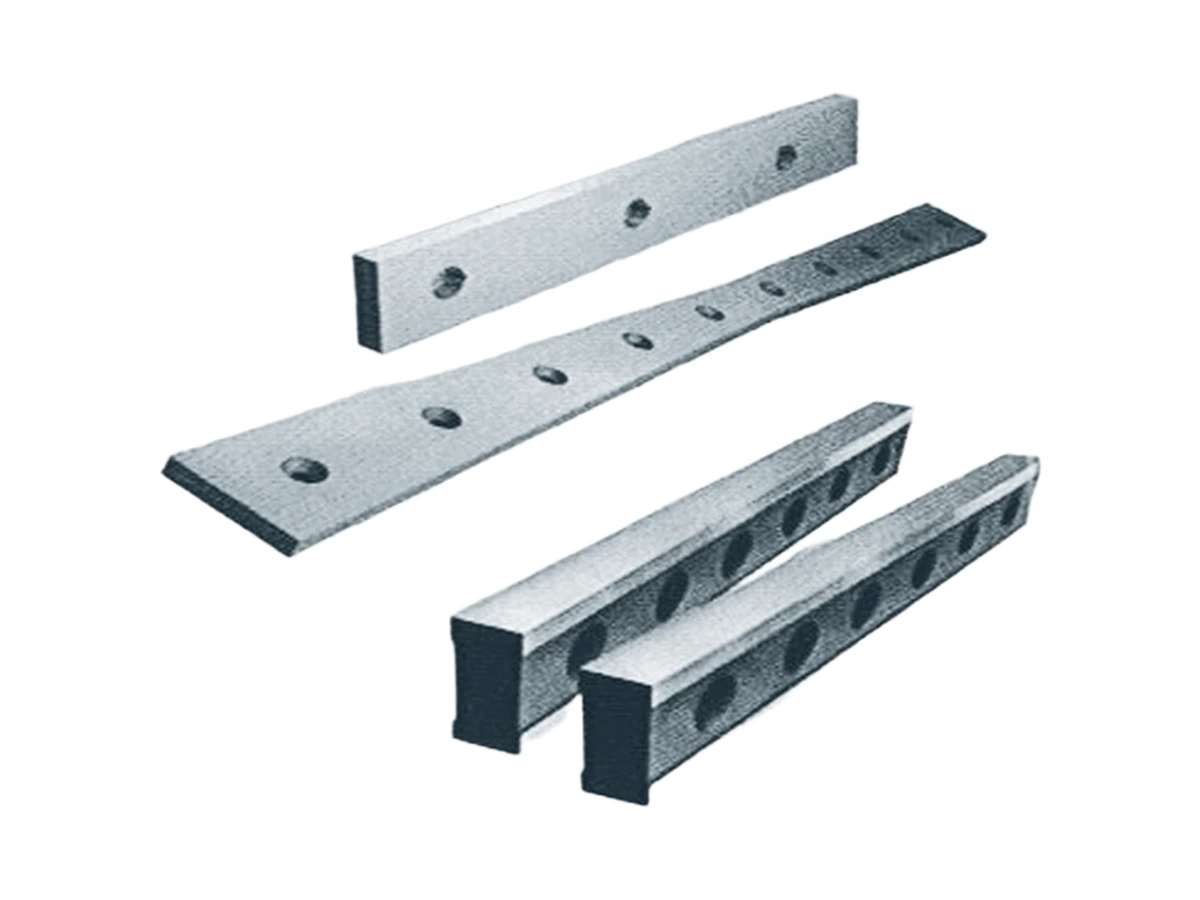
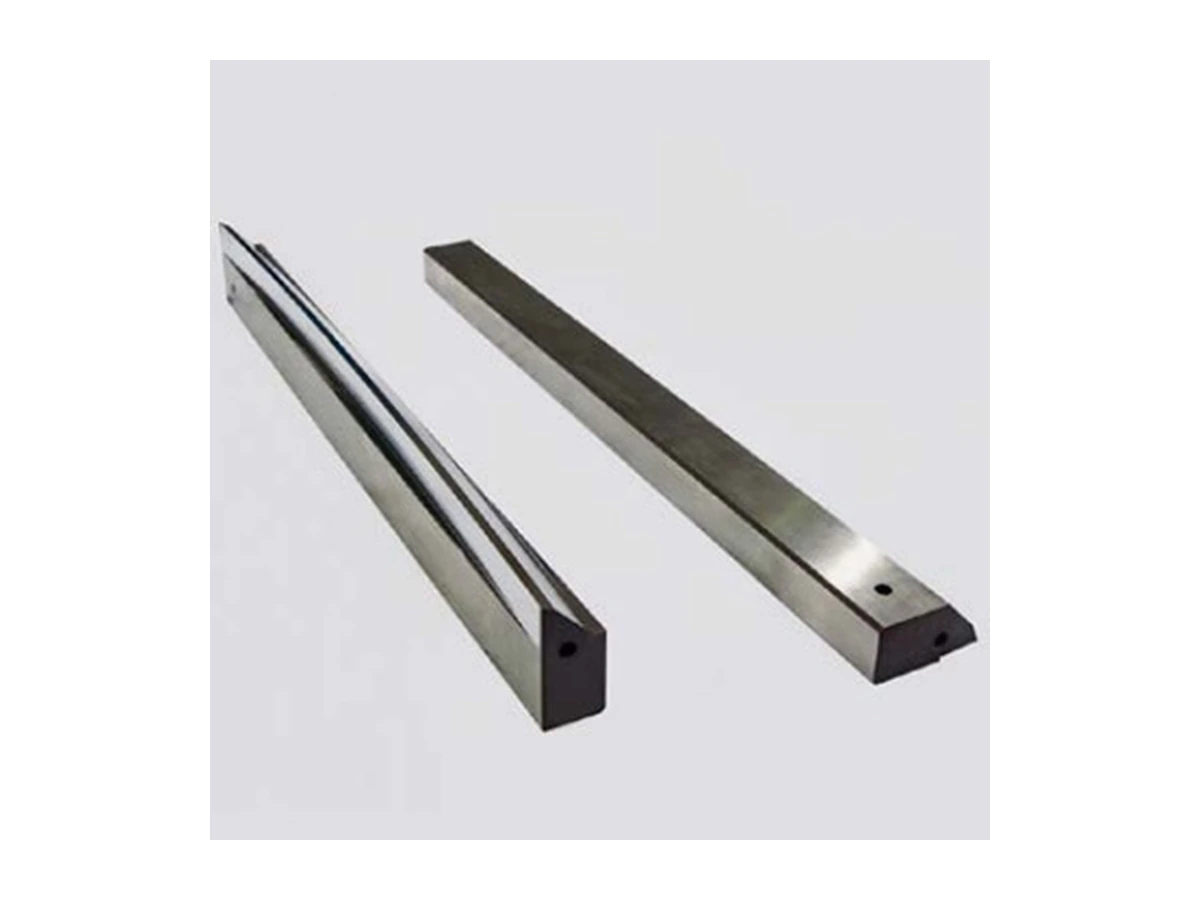
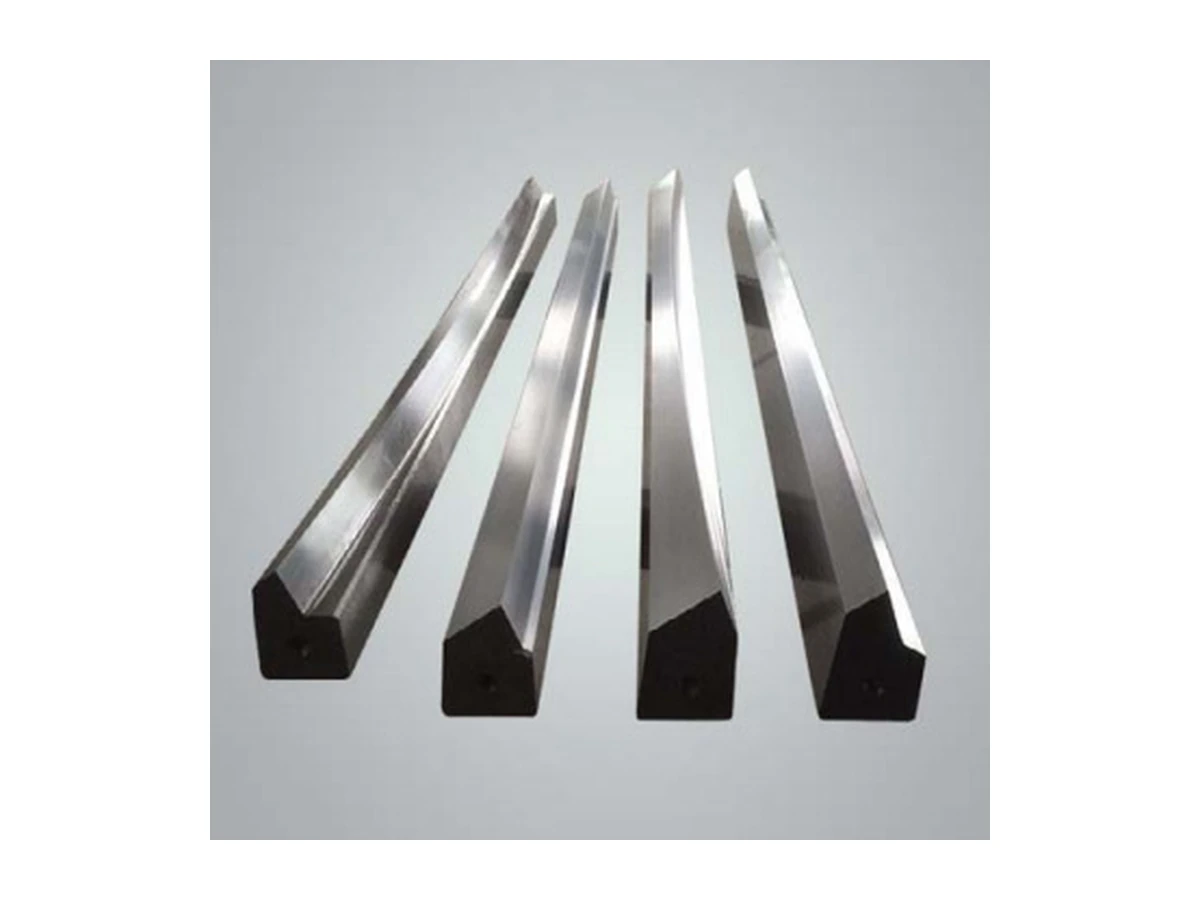
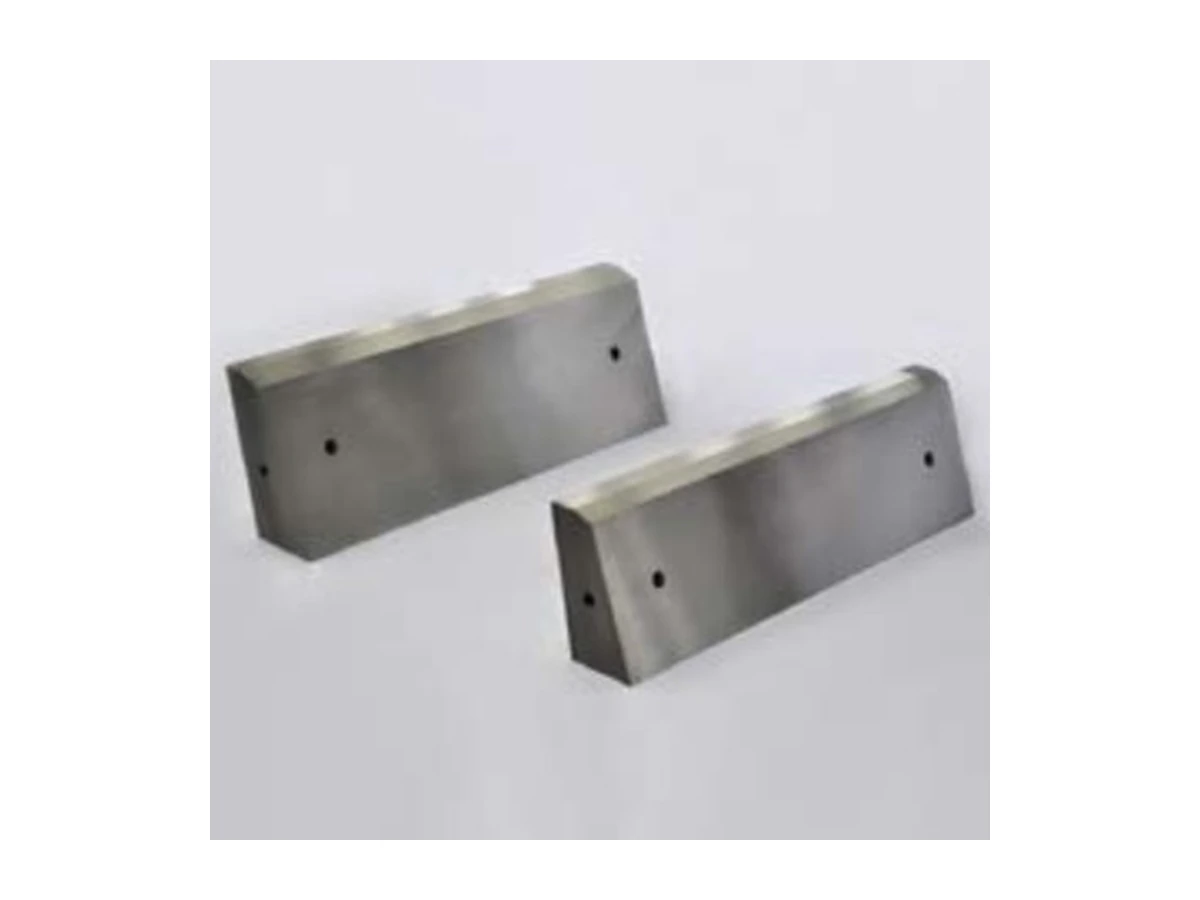
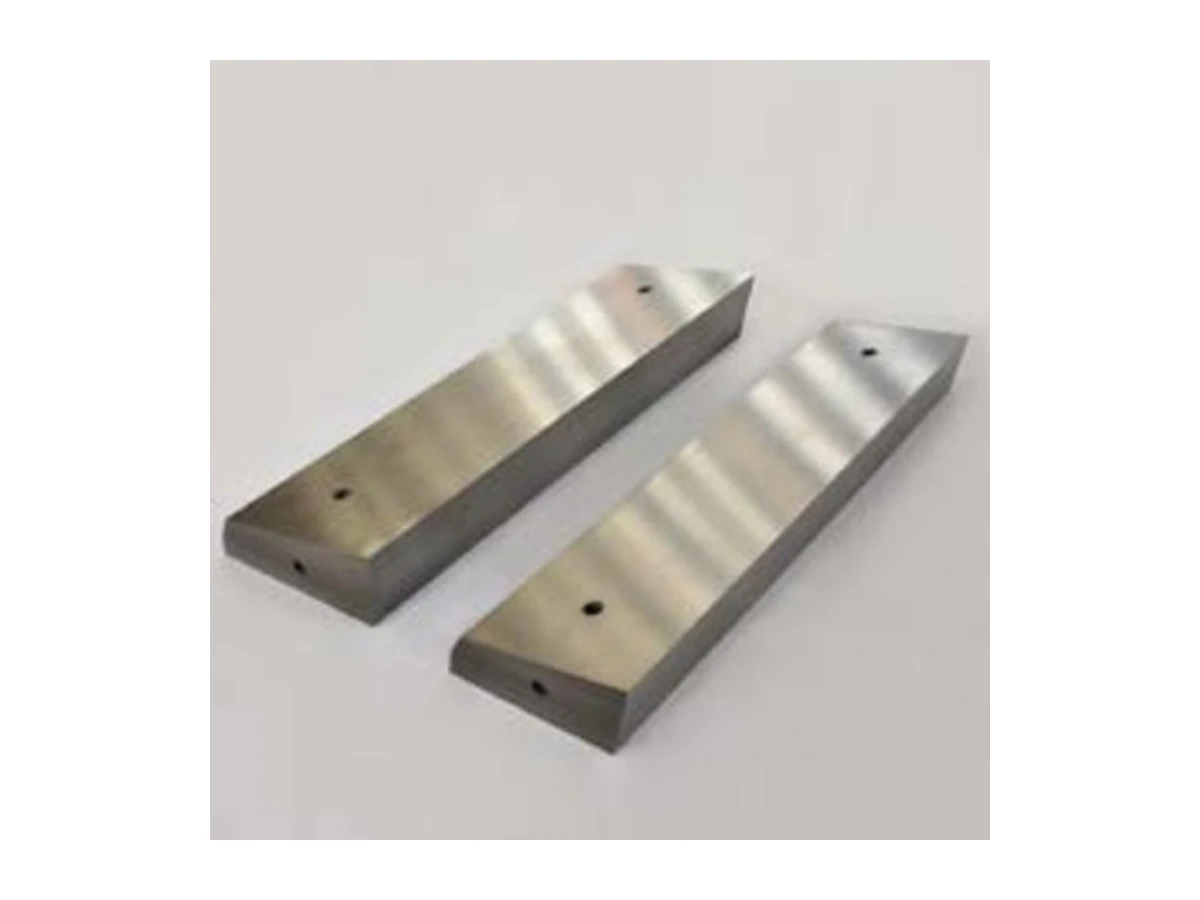
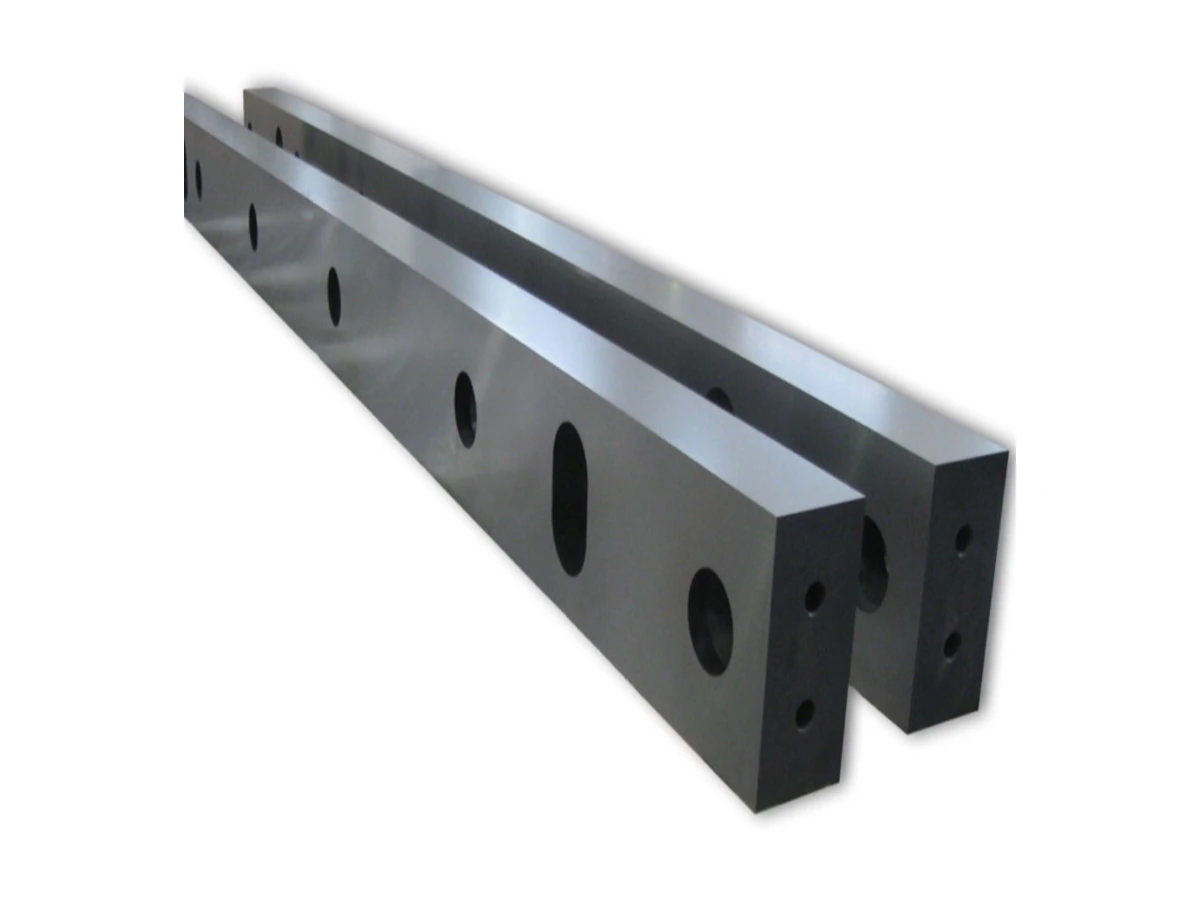
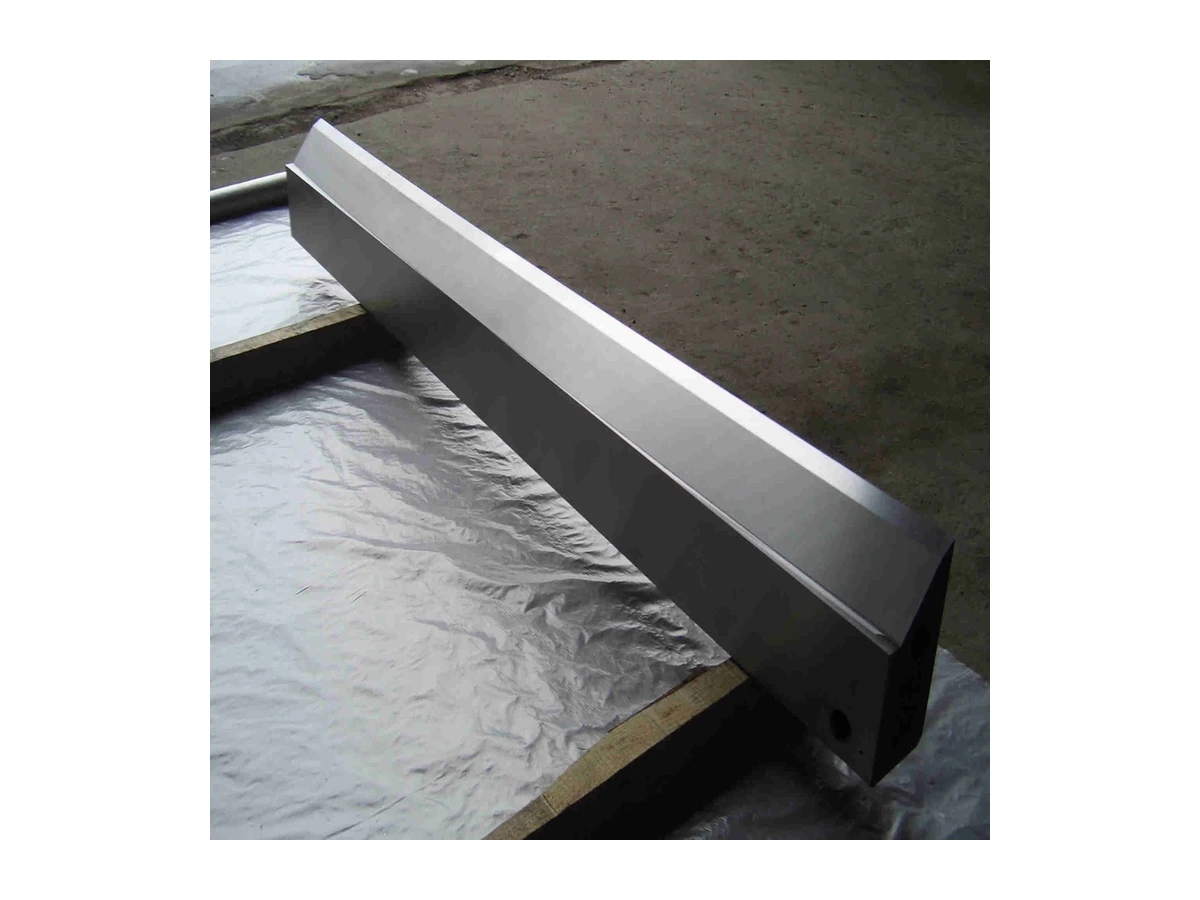
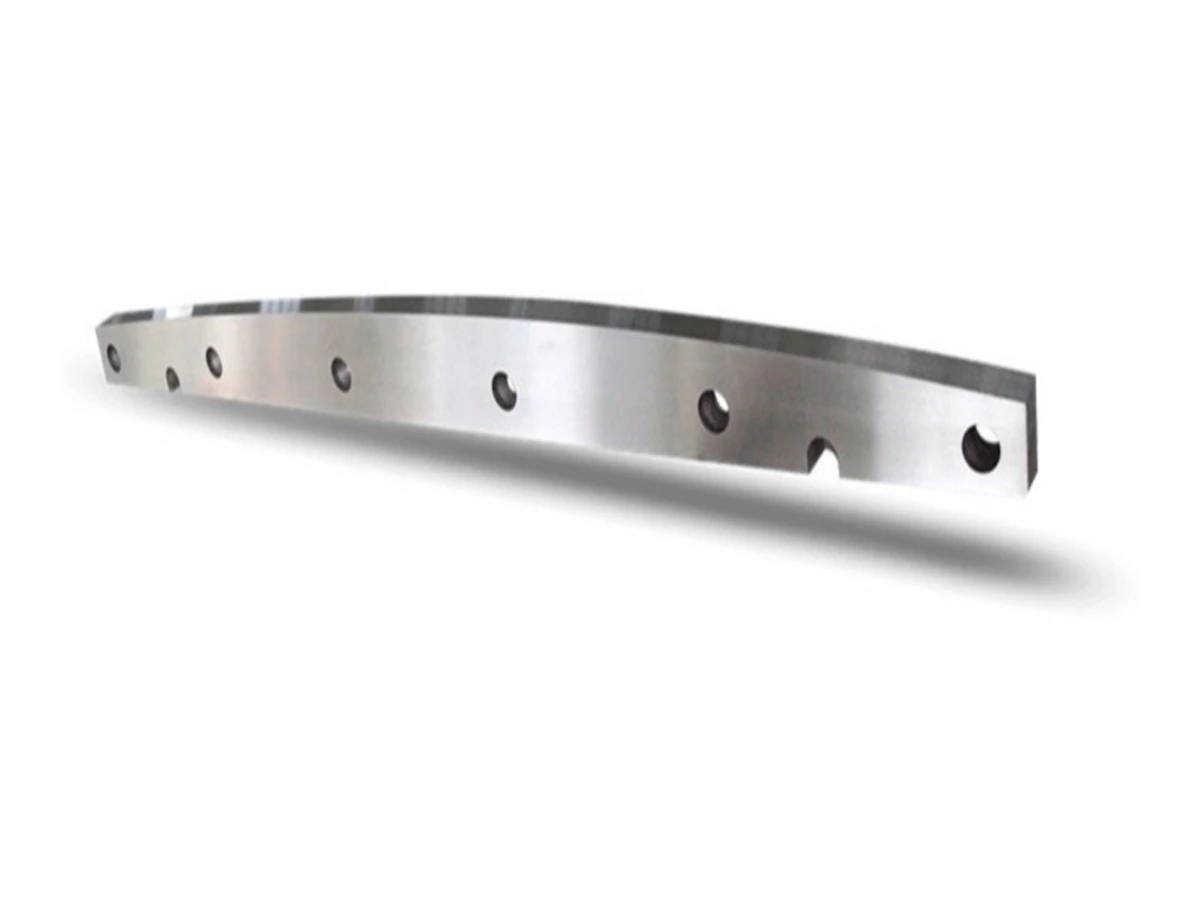
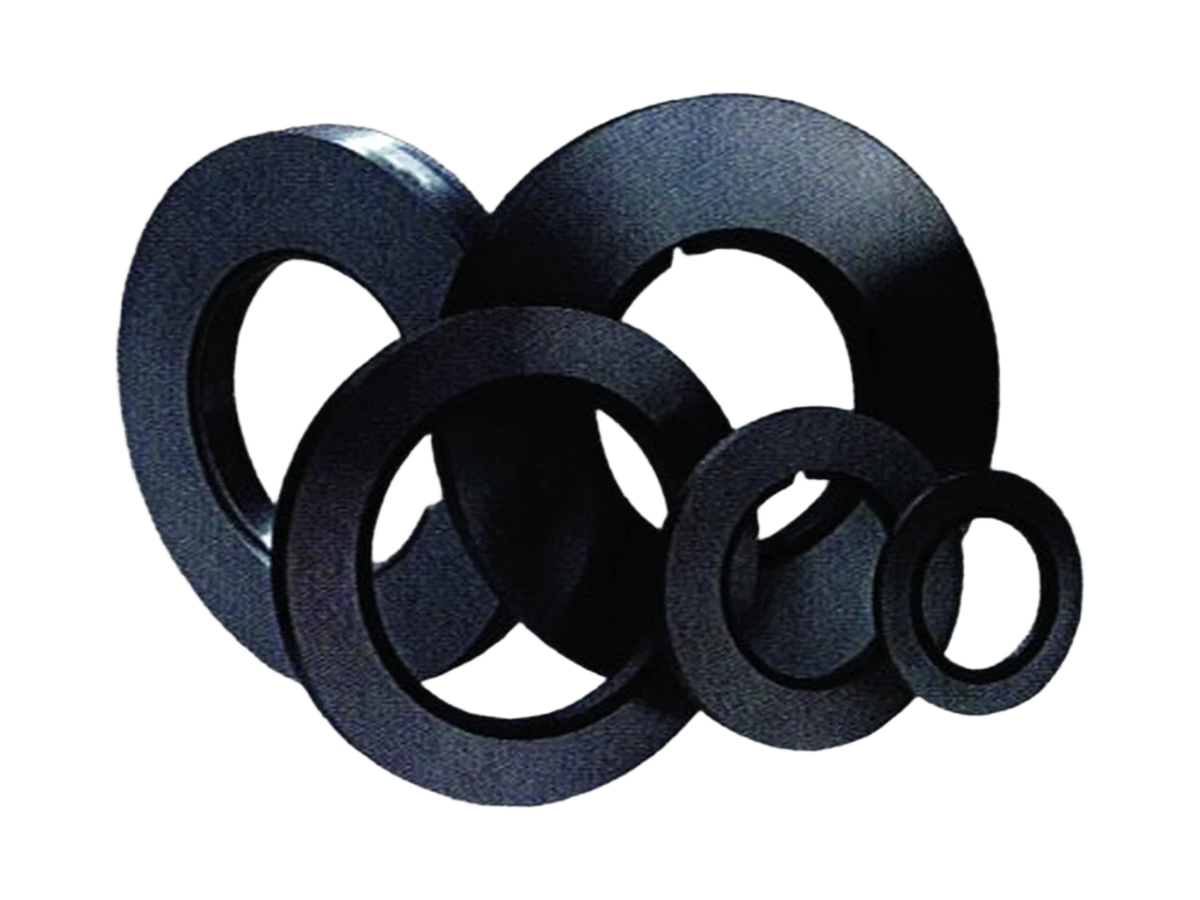
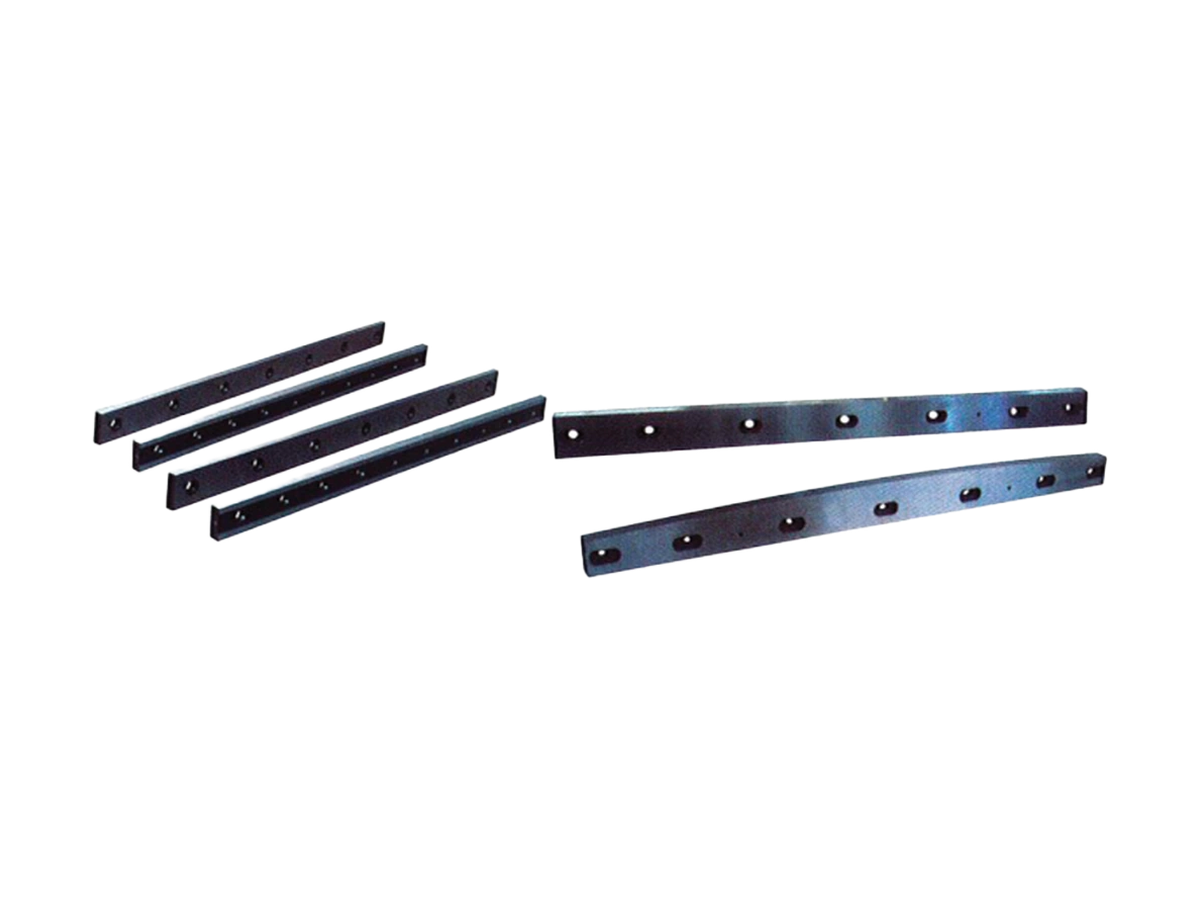
直刃、槽形、异形及齿形剪刃,应结合工件截面、上下刀运动和固定方式选择。热剪与冷剪须分别核对实际温度和负荷;圆盘纵剪刀片另列,不作为本页剪刃的通用替代。

APPLICATIONS

典型应用工况

棒材与钢坯切断

按截面、尺寸范围和上下刀槽形核对切入位置、支承及安装;热态与冷态工况分别记录温度和冷却条件。

板材横剪与精整

区分定尺切断和边部处理,结合工件牌号、状态、厚度及剪切节拍评审,不以相似尺寸推定互换。

飞剪与连续线剪切

结合剪切运动、线速度、节拍和刀座图核对刀型,并说明物料进入刀口时的温度及支承状态。

液压剪及生产废料

说明废料种类、最大截面、进料变化及异物情况;不规则截面和冲击负荷需结合现用刀片与刀座评审。

SELECTION NOTES

关键选型要点

剪切机构与安装
核对上下刀位置、轮廓、孔槽、定位面、螺栓方向及刀座支承。孔距或外形相同,不代表刀片可互换。
温度、冷却与负荷
同时记录正常生产、启停时的剪口温度、冷却介质与接触方式,并结合截面、剪切频次和进料状态评估负荷。
材料与工艺方案
材料须按具体工况确认。部分剪刃可讨论合金堆焊,但需单独评审基体、刃口、温度及失效记录,不能据此承诺寿命或修复效果。
磨损与验收依据
结合整片刀、损伤位置和对应刀座照片及使用记录分析磨损、裂纹或崩口。关键尺寸以图纸或测量确认,验收要求写入双方确认资料。

产品图片仅供选型参考,最终尺寸、材料及验收标准以确认图纸和报价为准。

START WITH YOUR APPLICATION

准备询价资料

按下面的清单提供现有资料,可帮助我们核对产品与实际工况;暂时没有完整图纸,也可以先提供清晰照片和已知尺寸。

  1. 设备型号、剪切工位及运动方式
  2. 上下刀轮廓、长宽厚、孔槽及刀座安装图
  3. 工件牌号、状态、截面及尺寸范围
  4. 剪口温度、冷却、线速度、剪切节拍及进料状态
  5. 旧刀与刀座照片、磨损或异常记录及所需数量

把工况说清楚,让沟通更有效

点击下方按钮,将打开已预填本产品资料清单的邮件。请填写已知信息,并在邮件客户端中添加图纸或照片附件。

发送此产品技术询价

资料用于初步评估,不构成兼容性、供货或性能承诺。最终材料、结构、配置、交期及验收要求,以双方确认的图纸和报价为准。

PRACTICAL QUESTIONS

选型常见问题

先厘清工况与安装要求,再讨论材料、结构及配置。

不同剪切工位的刀片,或热剪与冷剪刀片能否通用?

不能仅凭外形尺寸或名称判断。须分别核对运动方式、工件强度与截面、实际温度、设备负荷和刀座结构,再评审互换性。

没有完整图纸或材料牌号,如何开始询价?

可先提供设备型号、工位、带标尺的旧刀与刀座照片,以及工件和温度记录。关键尺寸仍需测量确认,仅有钢坯截面或设备型号不足以确定刀片。

出现崩口或裂纹,需要提供哪些资料?

保留原件,拍摄损伤、整片刀和对应刀座,补充启停、冷却、进料异常及使用记录。原因可能涉及温度变化、冲击、异物或安装,不能只凭照片归因于材料。

能否直接沿用旧牌号,或改用堆焊延长寿命?

先核对实际工况、原刀基体、刃口结构及失效记录,再讨论材料或堆焊方案。适用性须单独评审,不能预先保证寿命或修复效果。

从您的图纸开始
我们将评估您的应用工况

请告知运行工况与数量,以便确定后续方案。

发送询价邮件
通过 WhatsApp 咨询