Cisaillage de tôles et de chutes de production
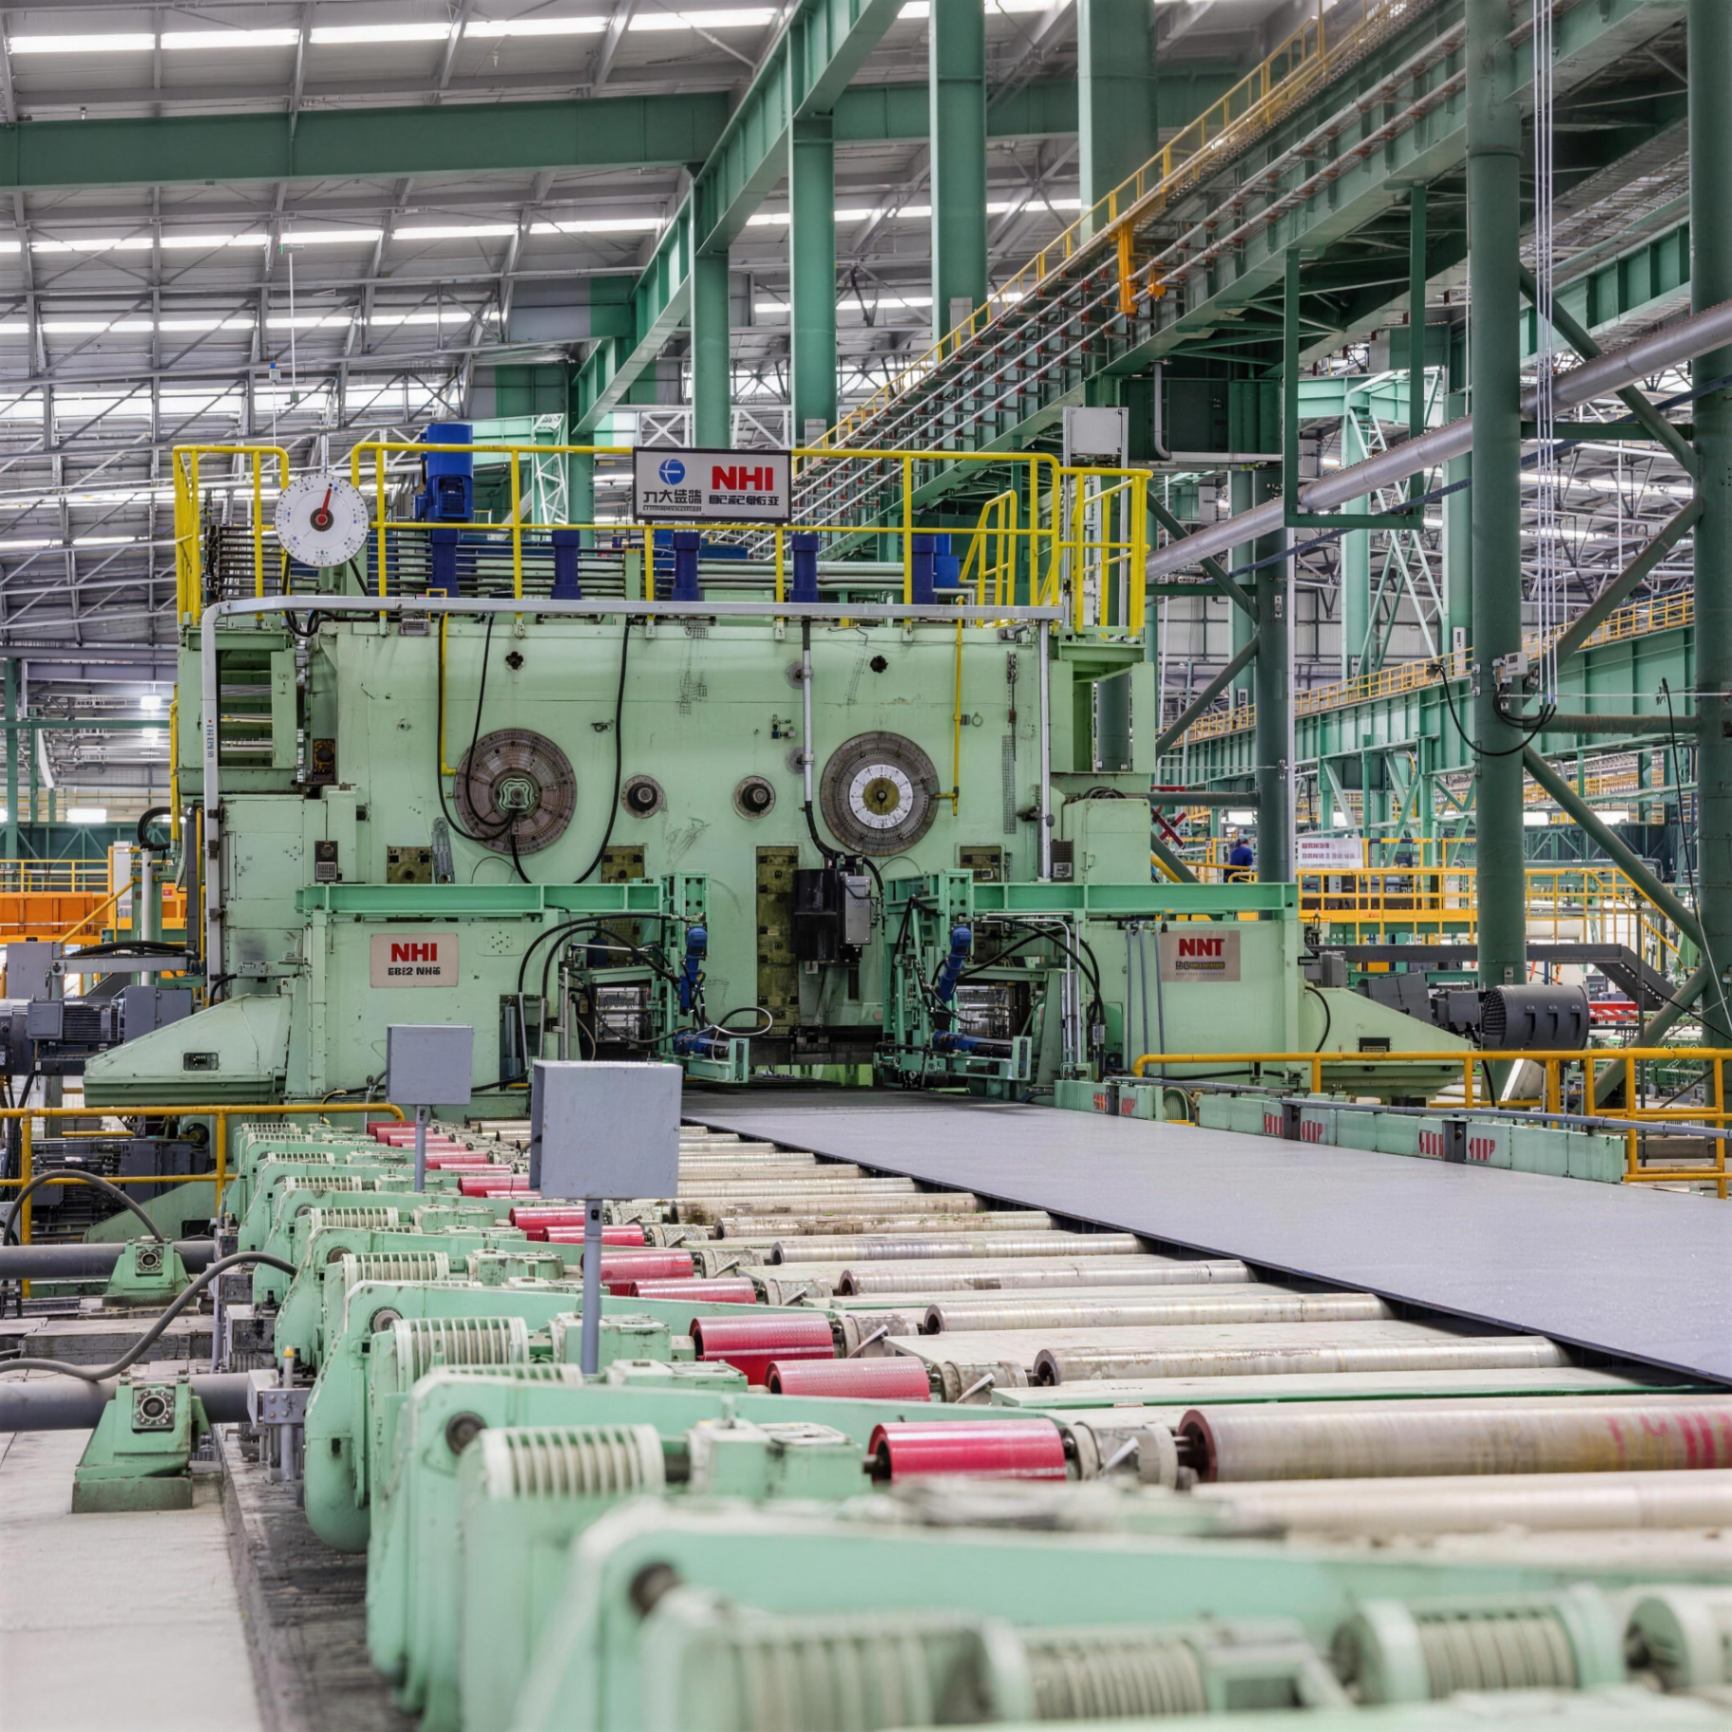
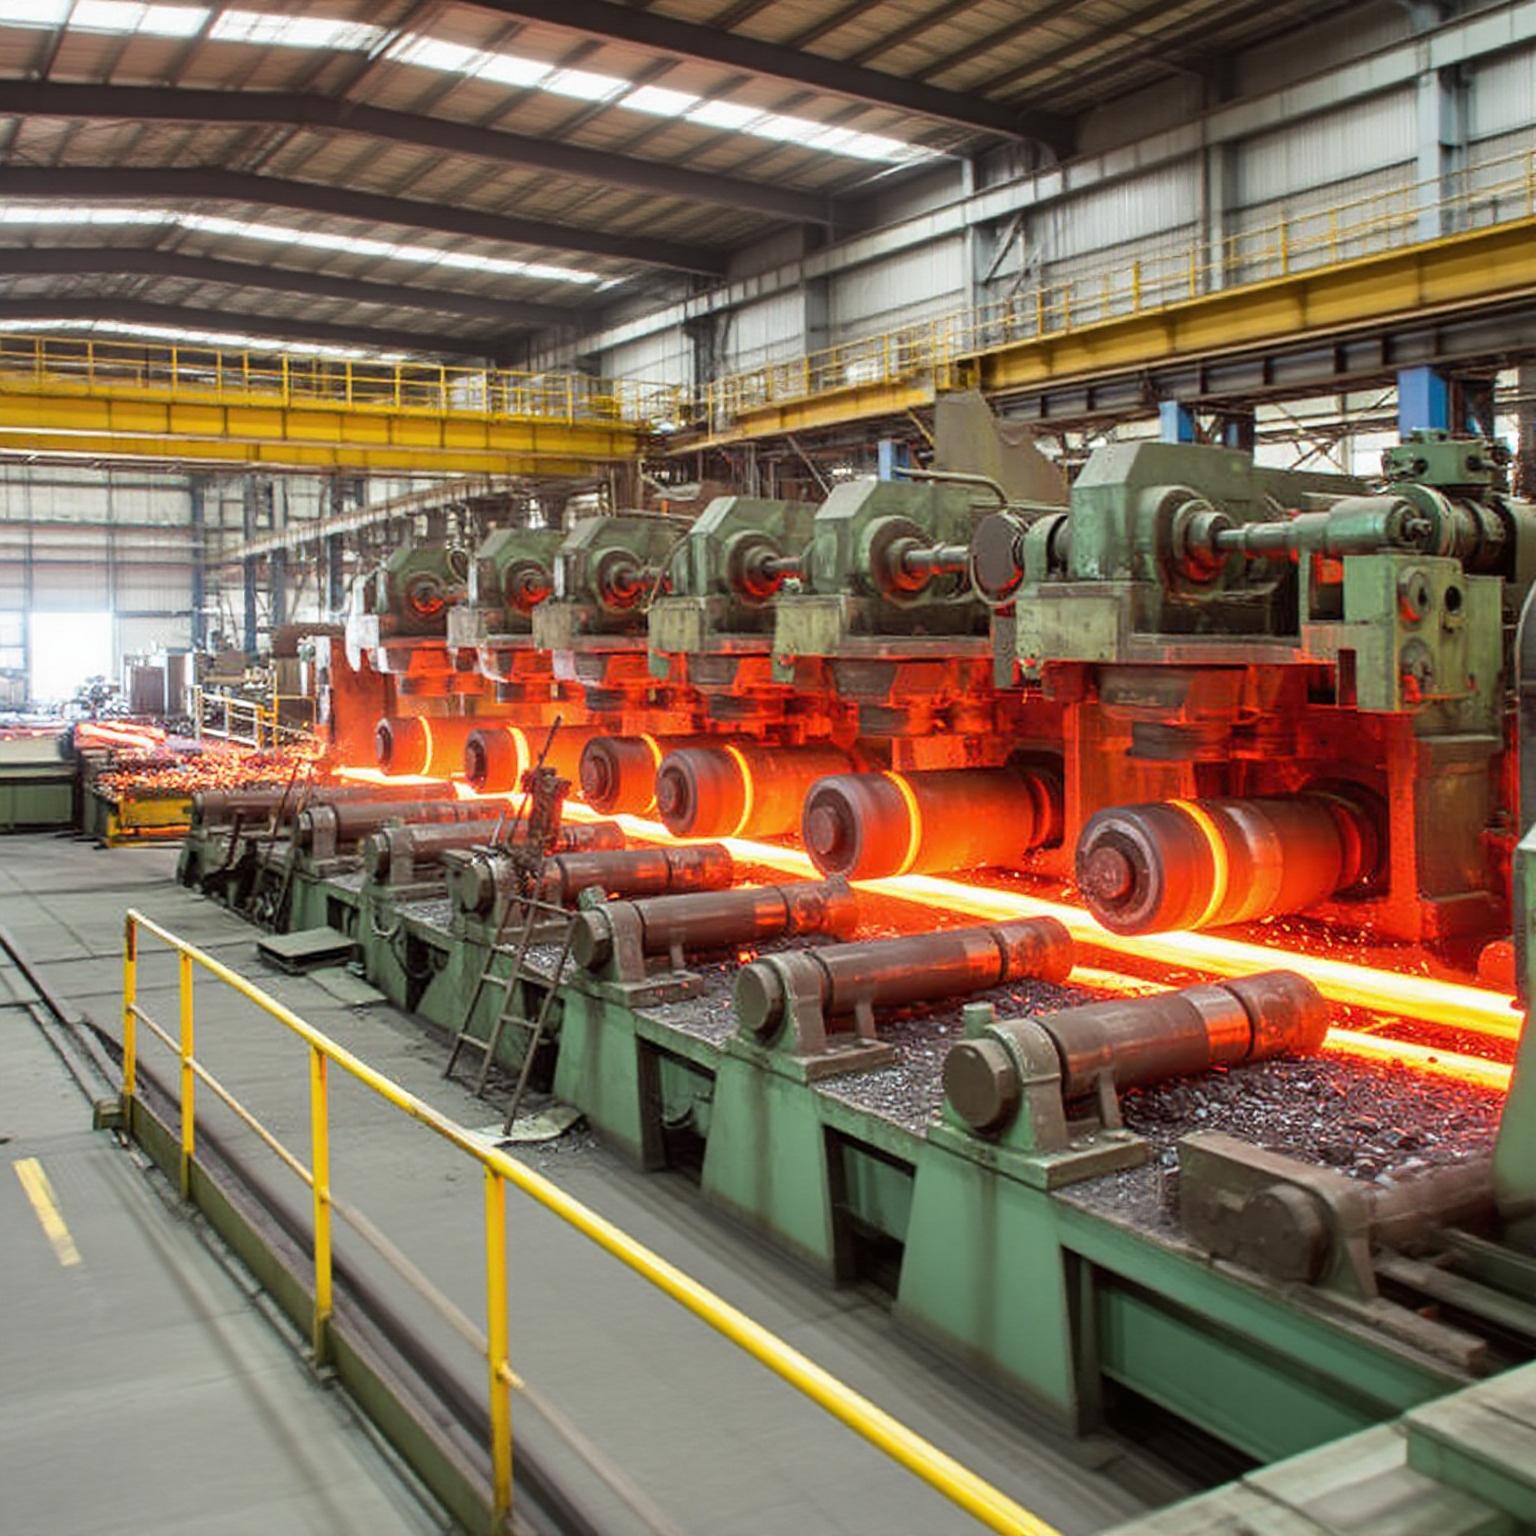
Environnement de travail des équipements de transformation de l’acier.
Pour le cisaillage à chaud et à froid, les cisailles volantes et le tronçonnage en production, laminage et finition de l’acier, sur barres, billettes, tôles et chutes de production. Chaque application doit être examinée selon le poste de cisaillement, la section de la pièce, la température à la coupe et le siège de lame ; la forme seule ne suffit pas à établir la compatibilité.
Environnement de travail des équipements de transformation de l’acier.
Transfert des produits et postes de cisaillement sur une ligne de laminage.
Les photographies d’équipements illustrent uniquement le contexte d’application ; la fourniture présentée sur cette page concerne les outillages ou composants indiqués, et non des machines complètes.
Choisir les tranchants droits, rainurés, profilés ou dentés selon la section de la pièce, le mouvement des lames supérieure et inférieure et leur fixation. Examiner séparément les conditions à chaud et à froid en fonction de la température réelle et des charges. Les couteaux circulaires de refendage forment une famille distincte et ne remplacent pas ces lames de cisaille de manière générale.
Vérifier la position d’attaque, l’appui et le montage selon la section, la plage dimensionnelle et les rainures des lames supérieure et inférieure. Consigner séparément la température et le refroidissement pour les opérations à chaud et à froid.
Distinguer la coupe à longueur du traitement des rives. Examiner la nuance, l’état, l’épaisseur et la cadence de coupe ; des dimensions similaires ne prouvent pas l’interchangeabilité.
Vérifier la forme de lame selon le mouvement de cisaillement, la vitesse de ligne, la cadence et les plans du porte-lame. Préciser la température de la pièce et ses conditions d’appui à l’entrée dans la zone de coupe.
Décrire les types de chutes, la section maximale, les variations d’alimentation et les corps étrangers. Examiner les sections irrégulières et les charges de choc avec la lame et le porte-lame existants.
Les images des produits sont fournies à titre indicatif. Les dimensions, matériaux et critères de réception définitifs sont soumis au plan et au devis confirmés.
Cliquez sur une image pour voir les détails du produit.
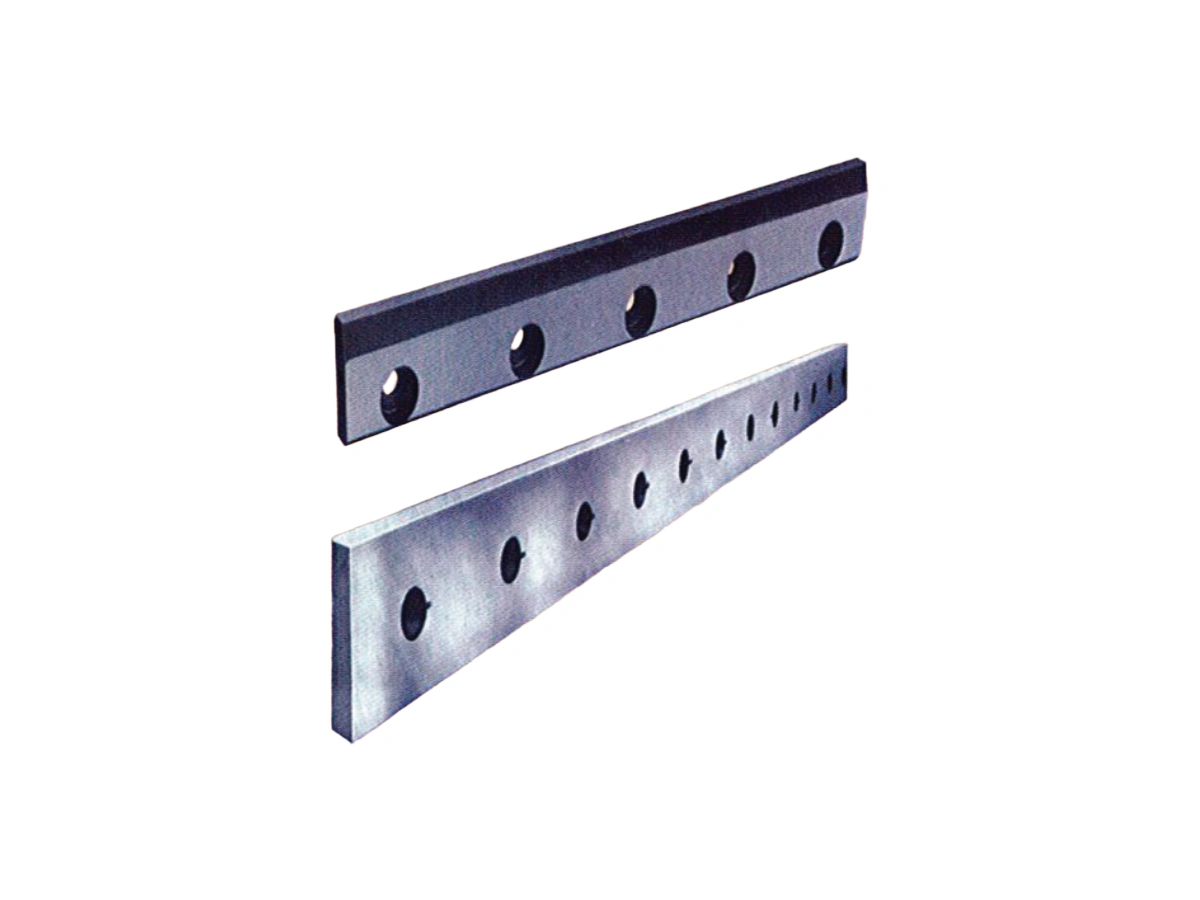
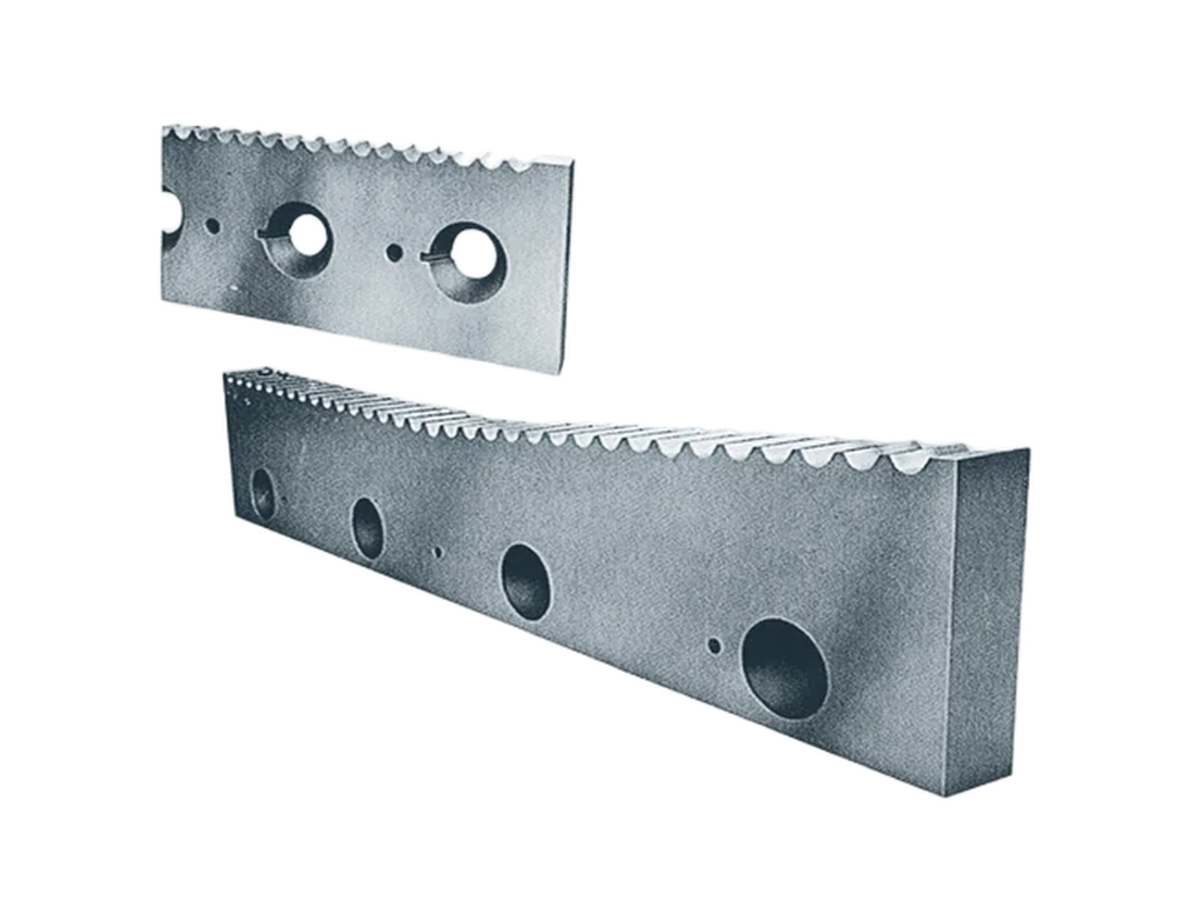
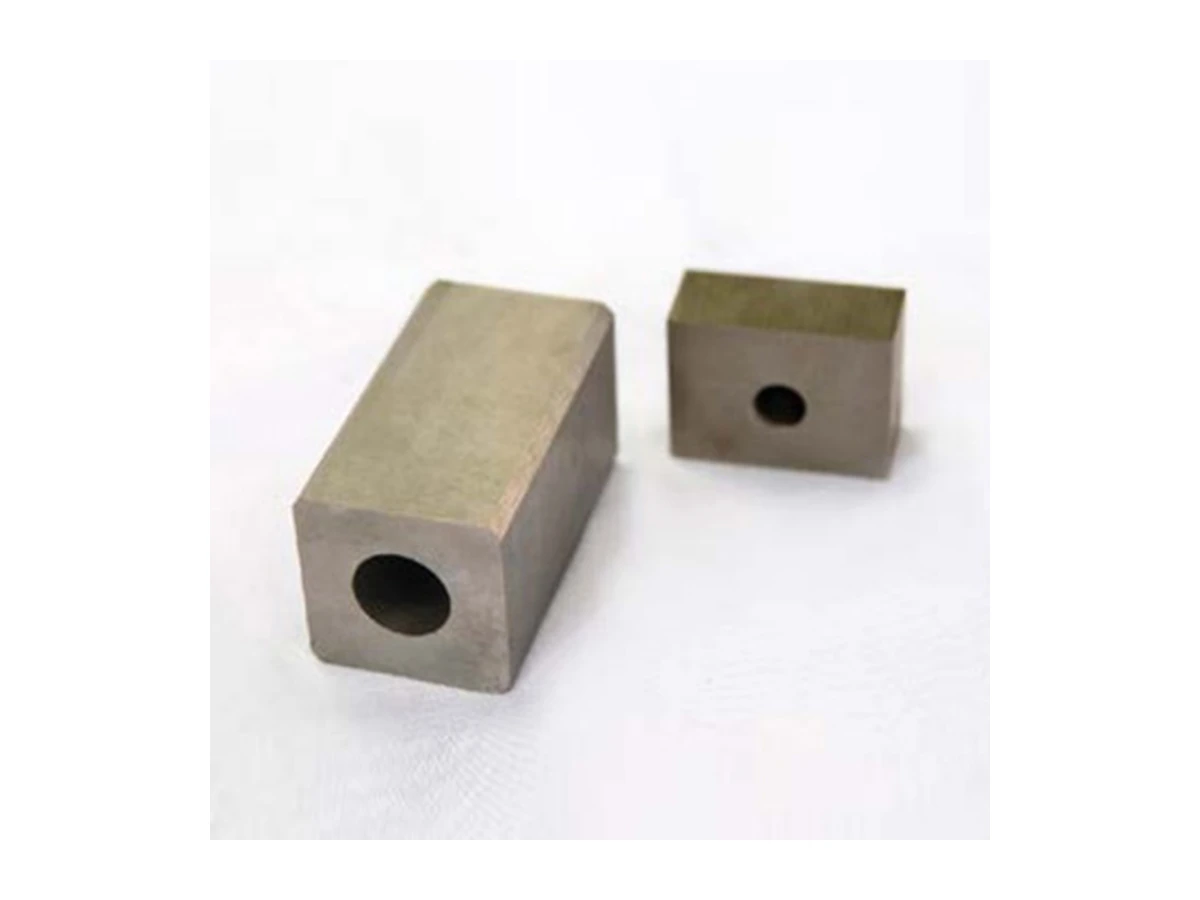
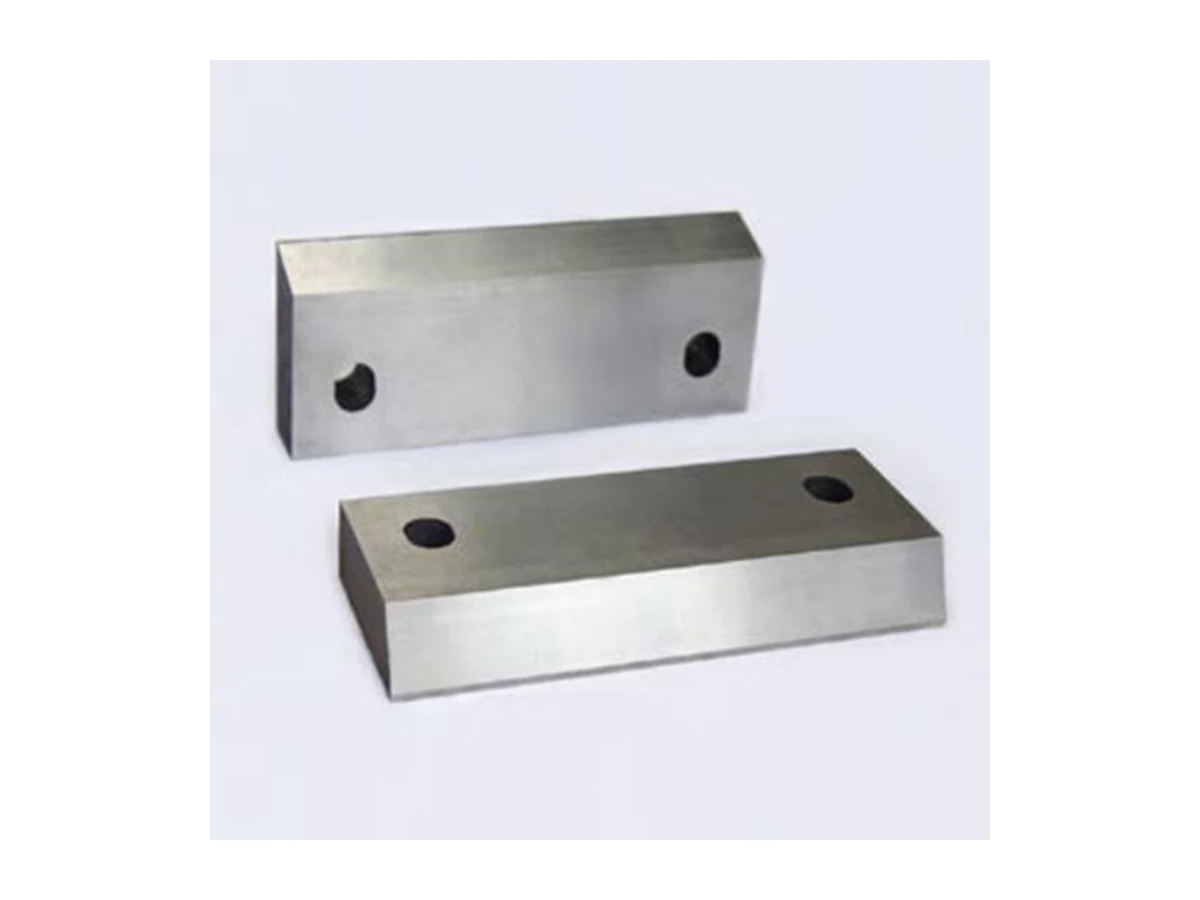
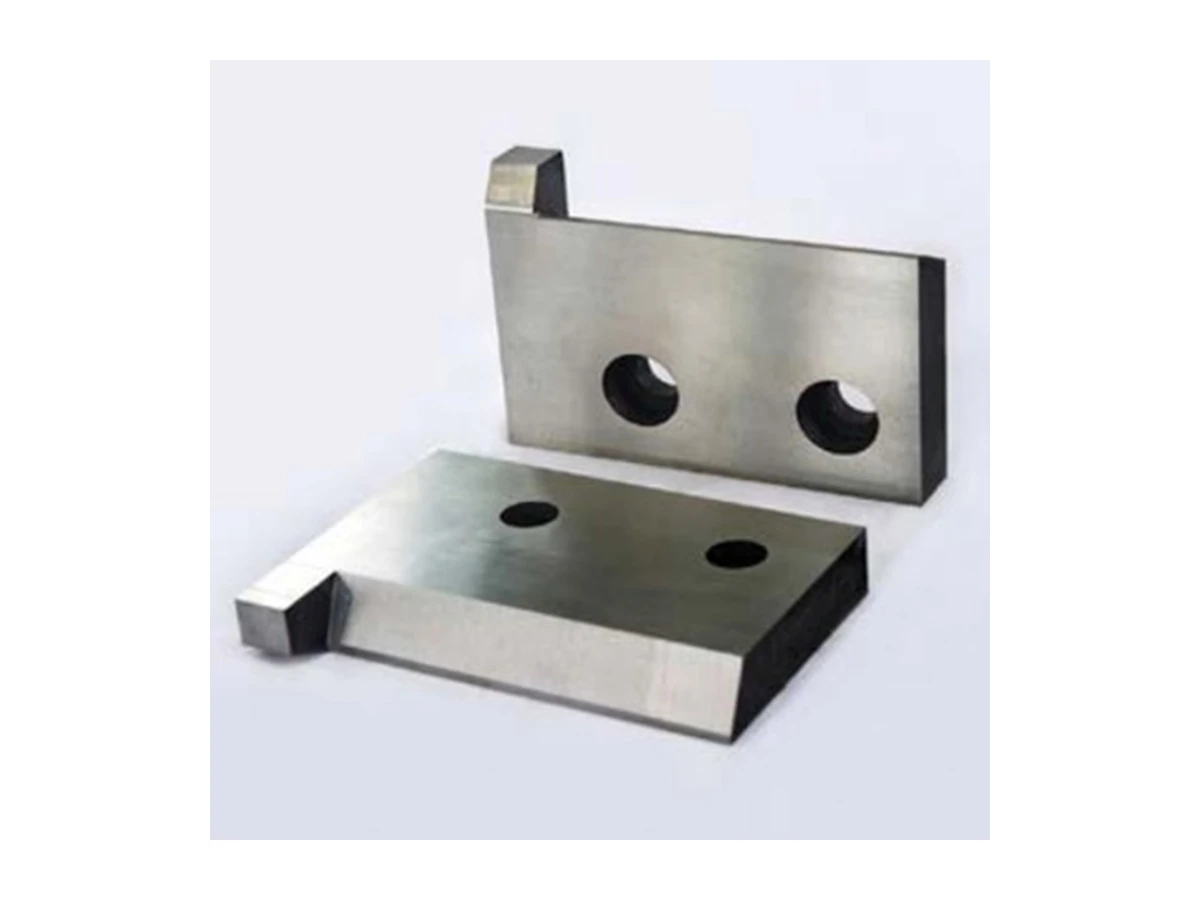
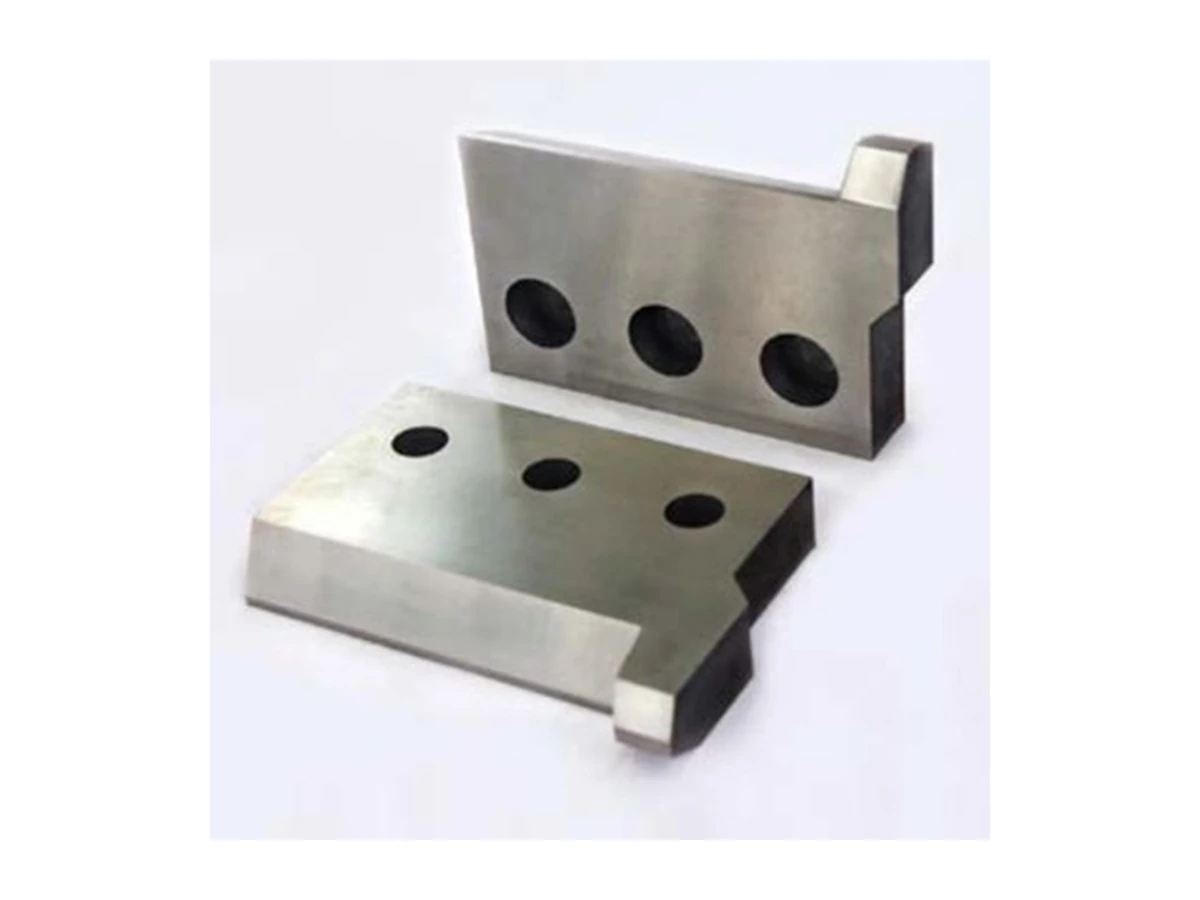
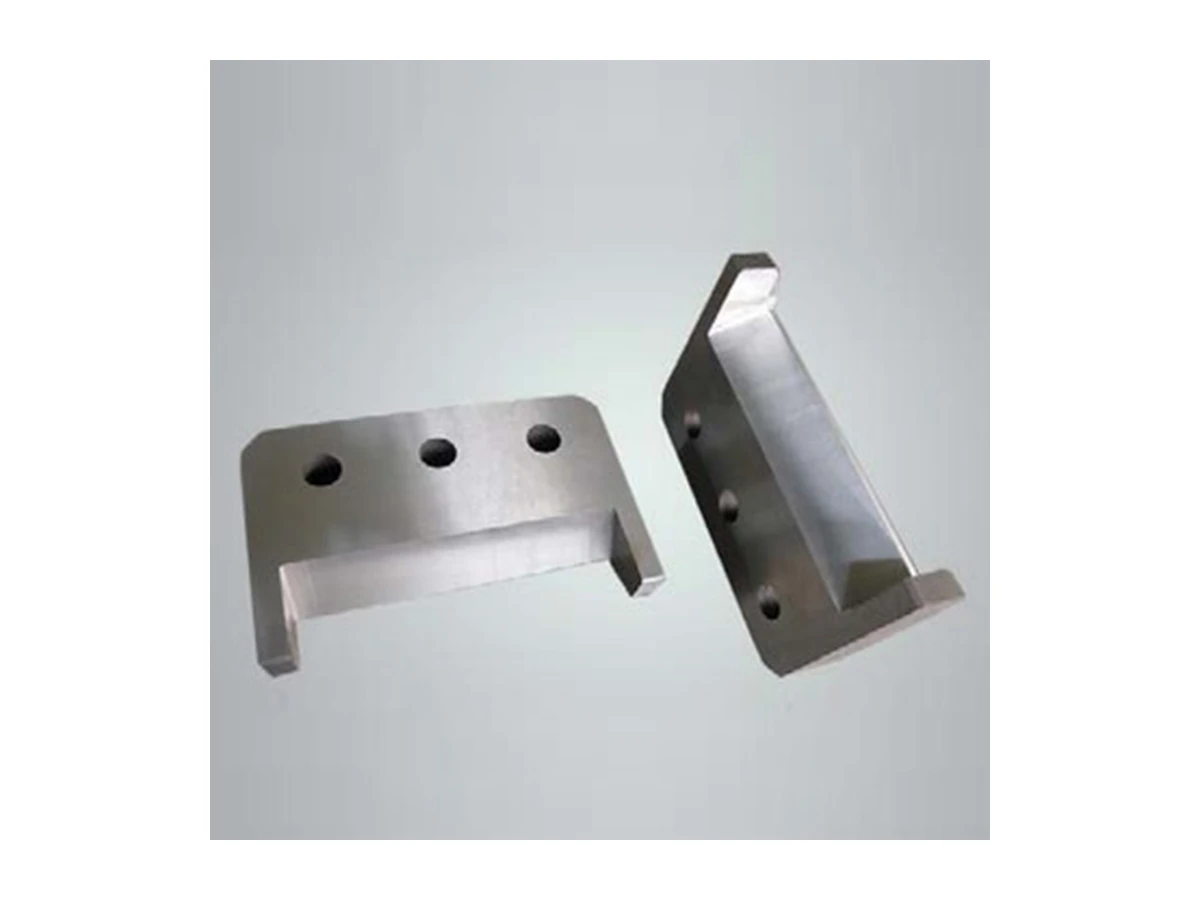
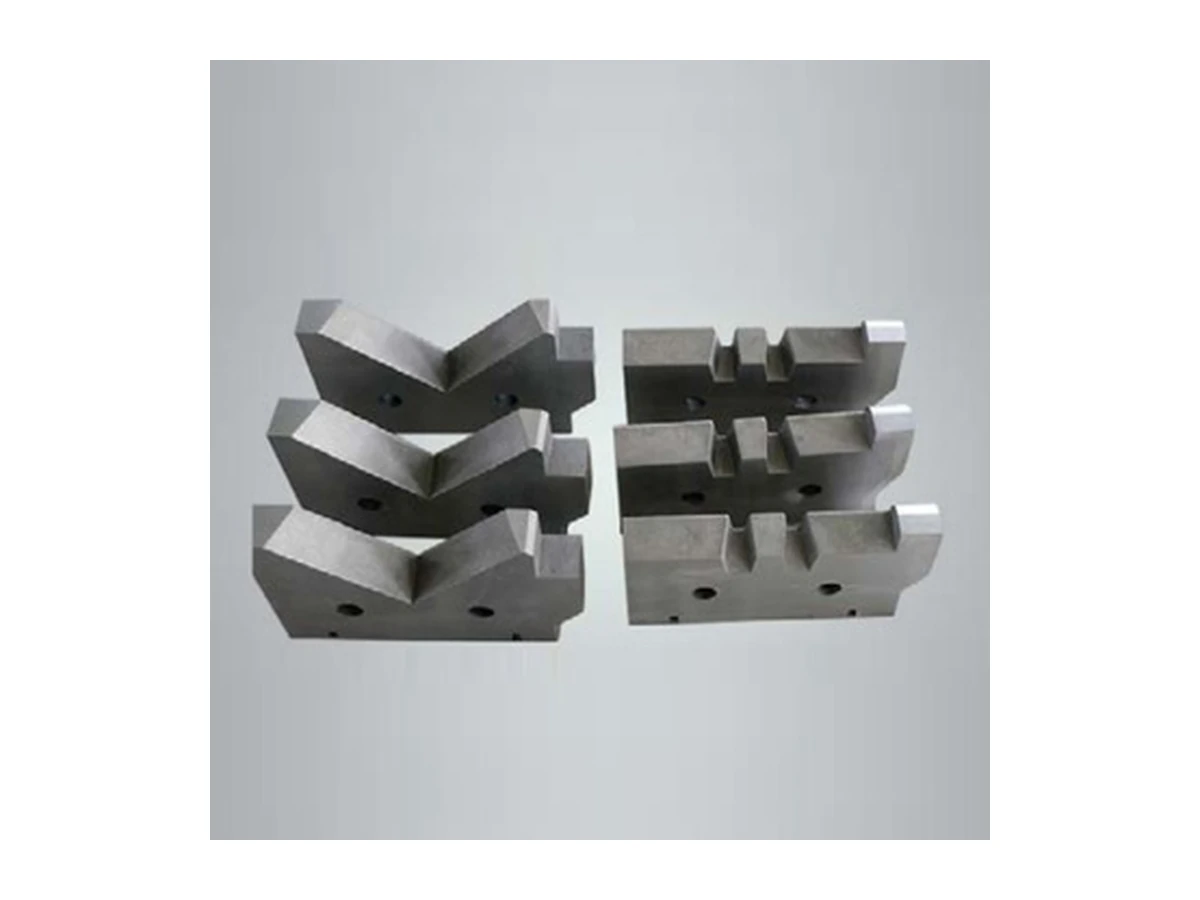
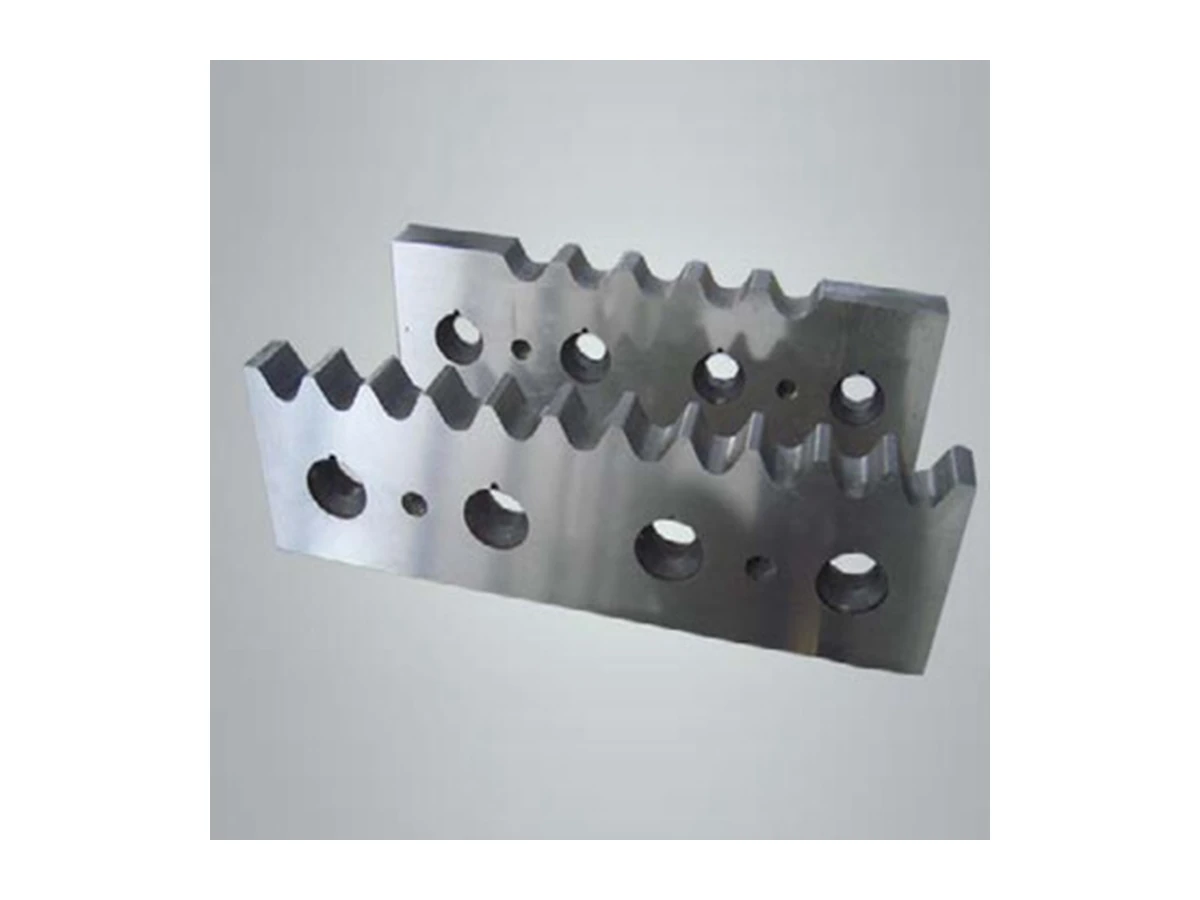
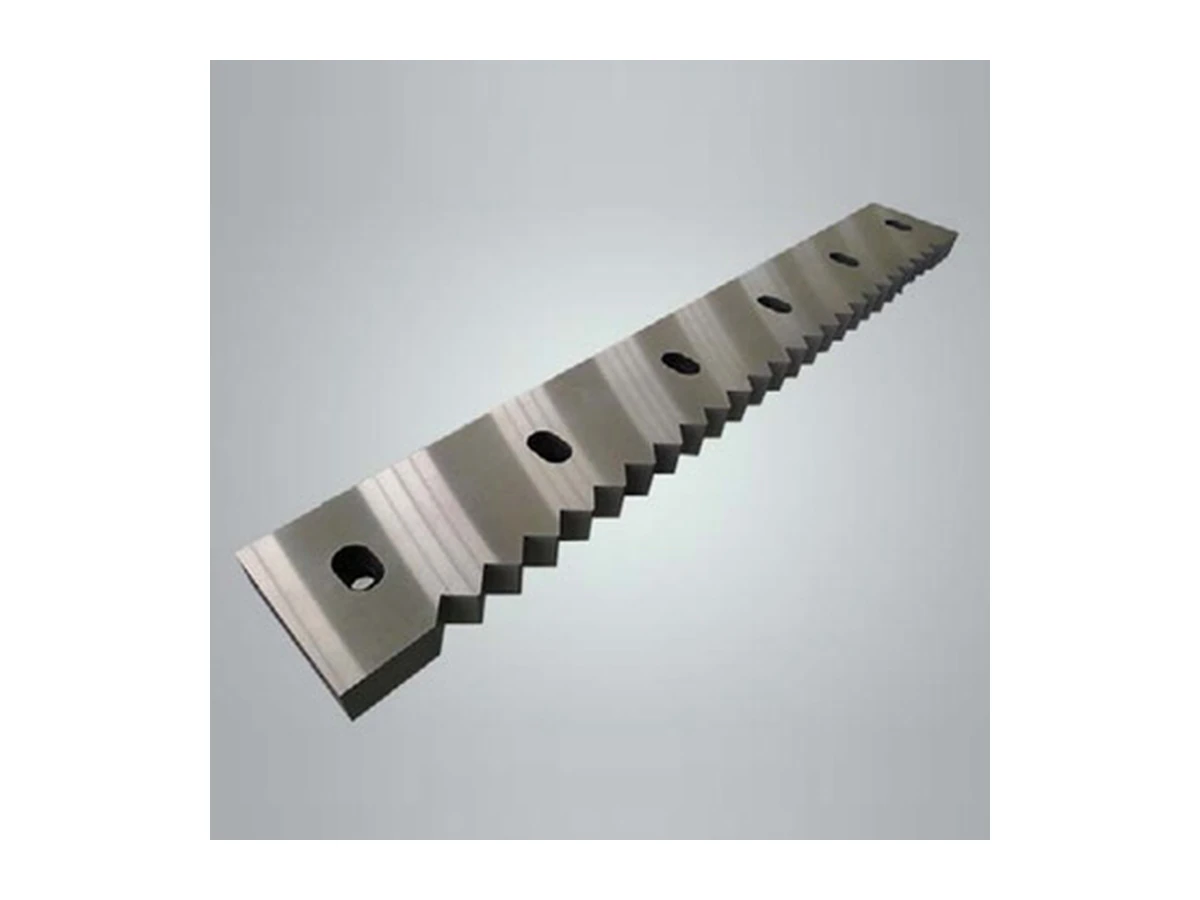
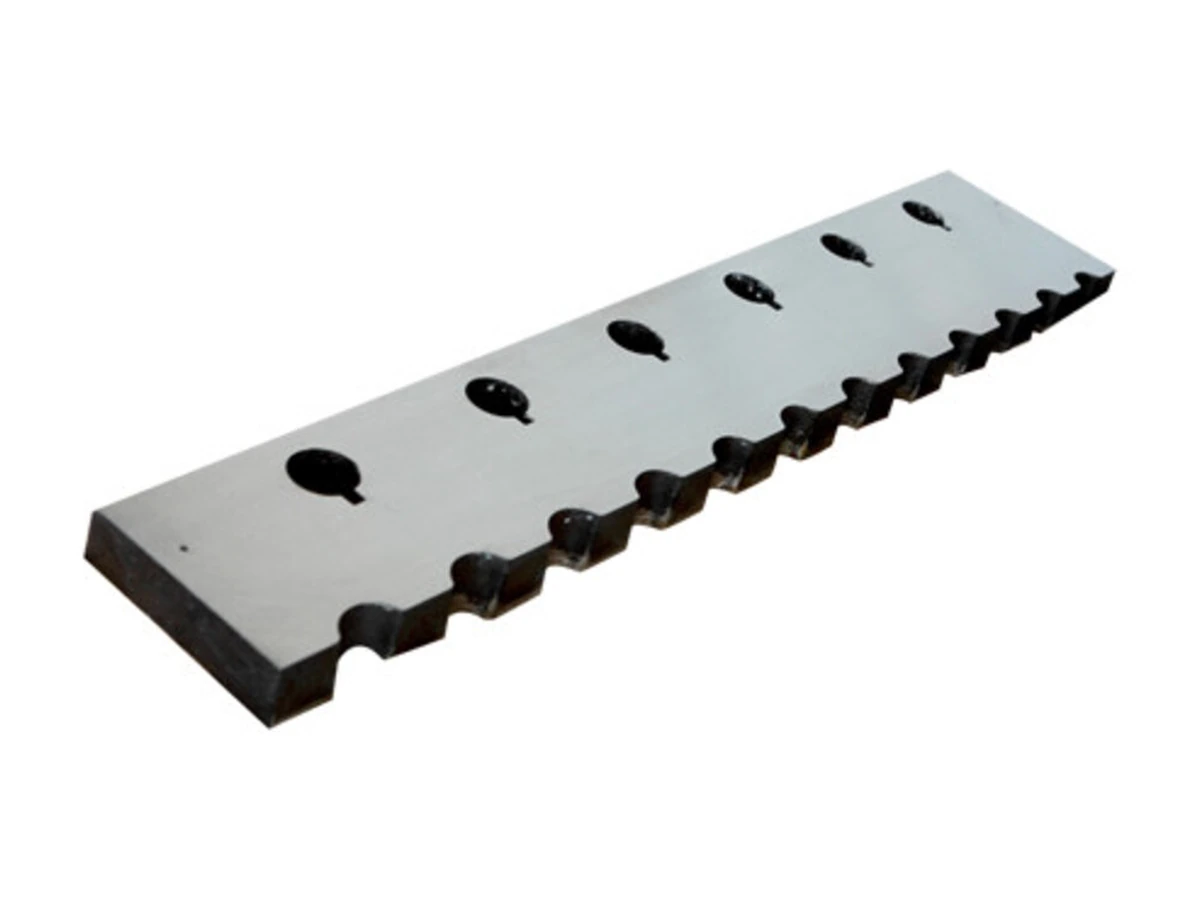
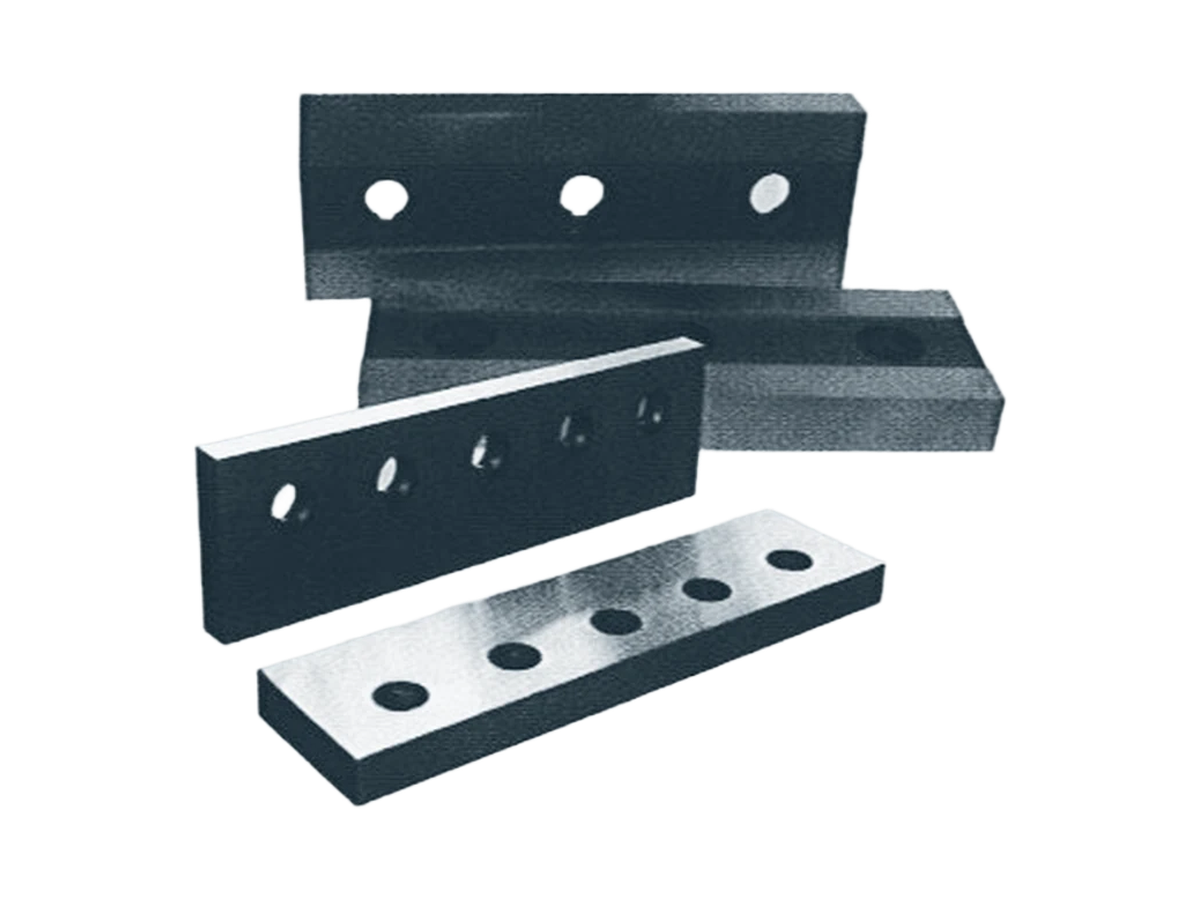
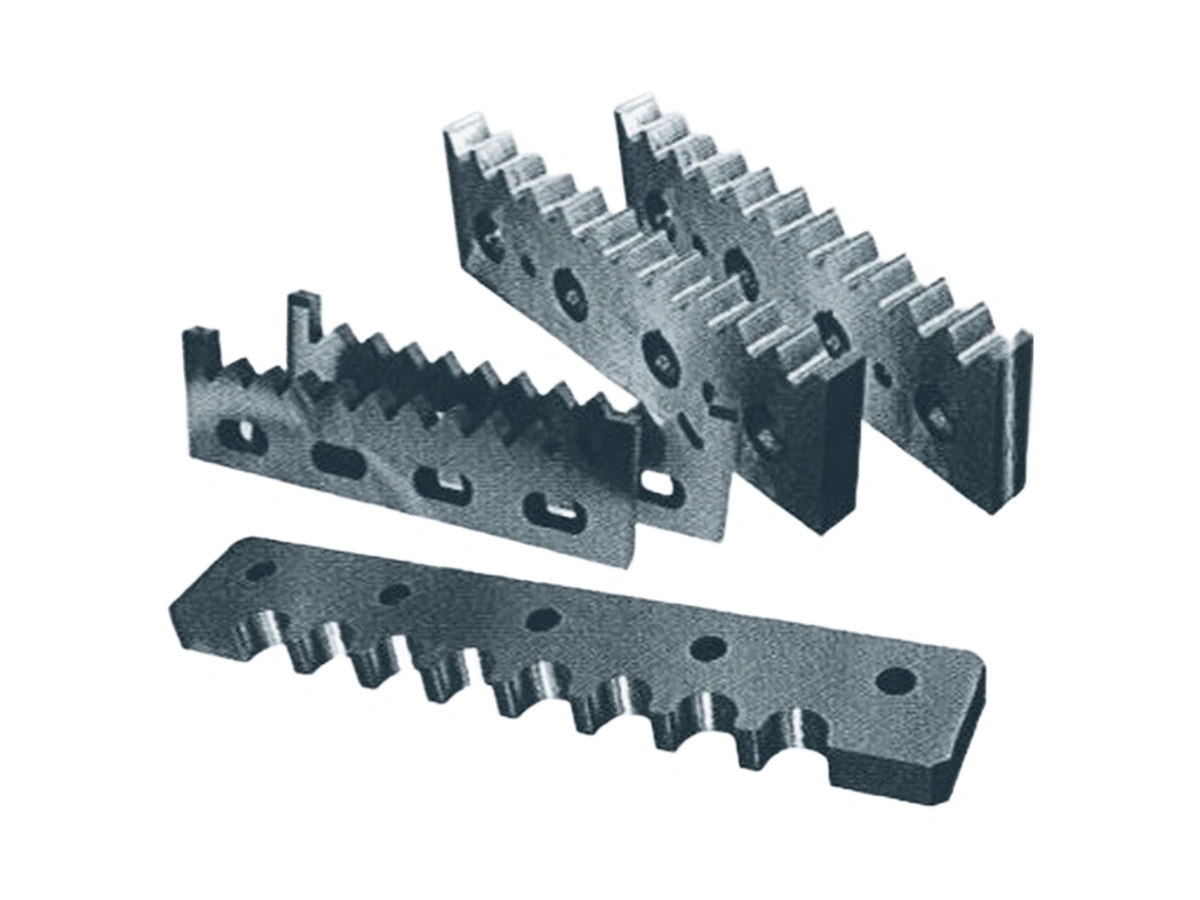
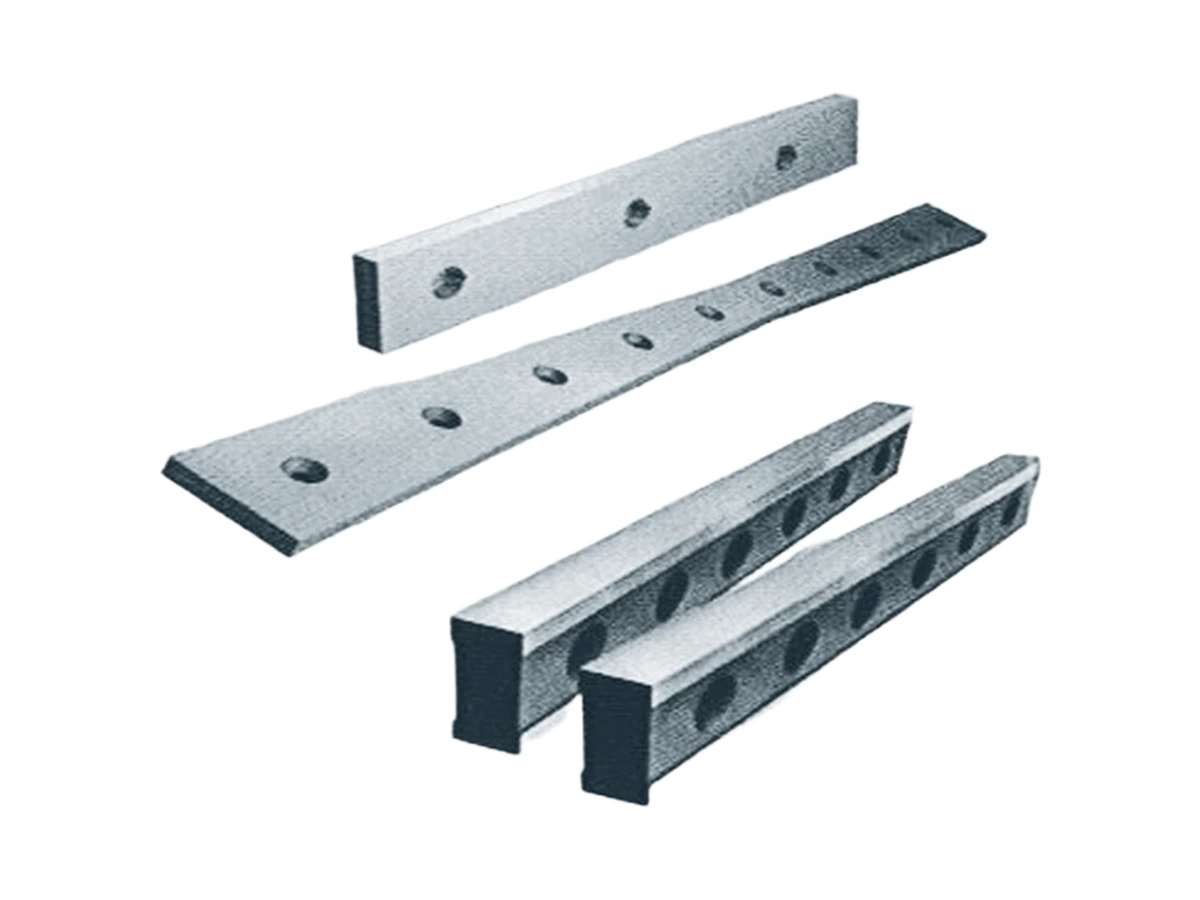
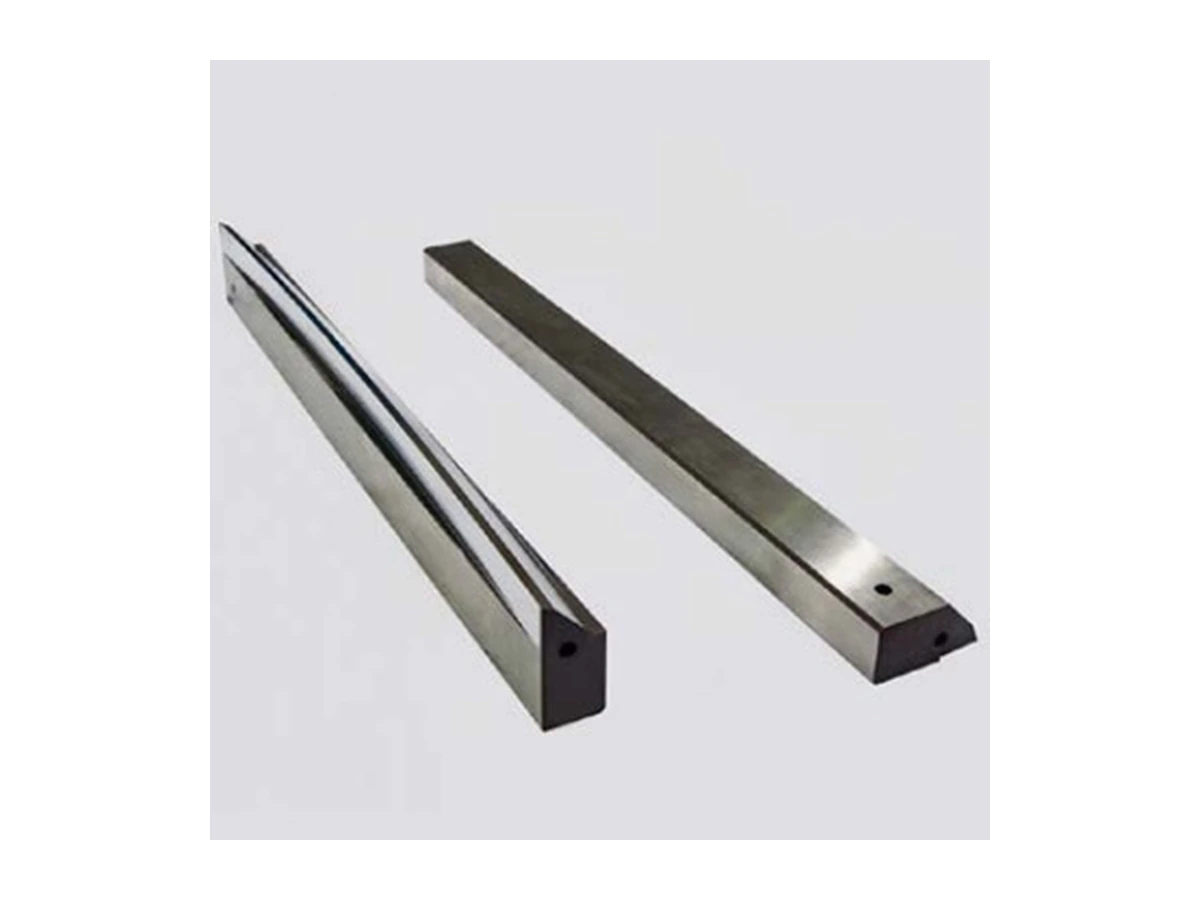
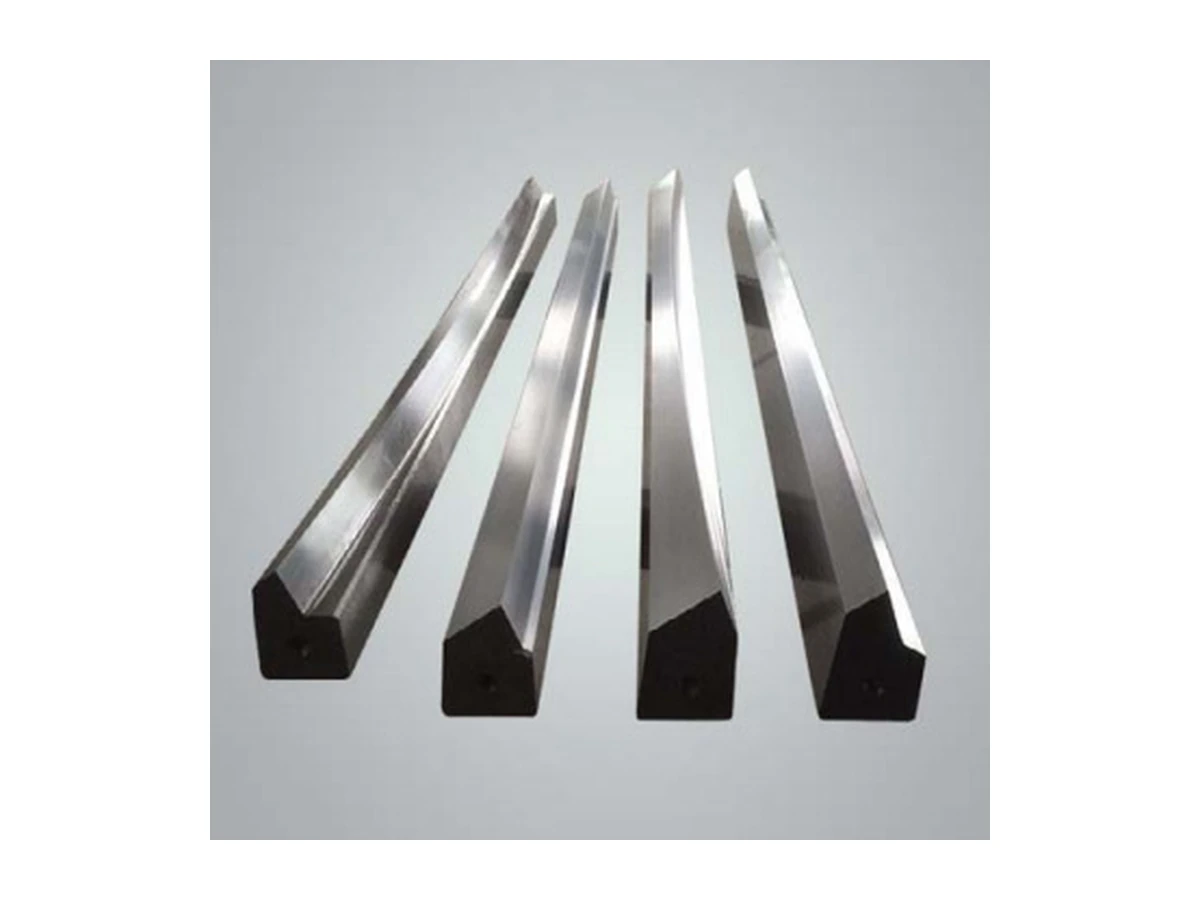
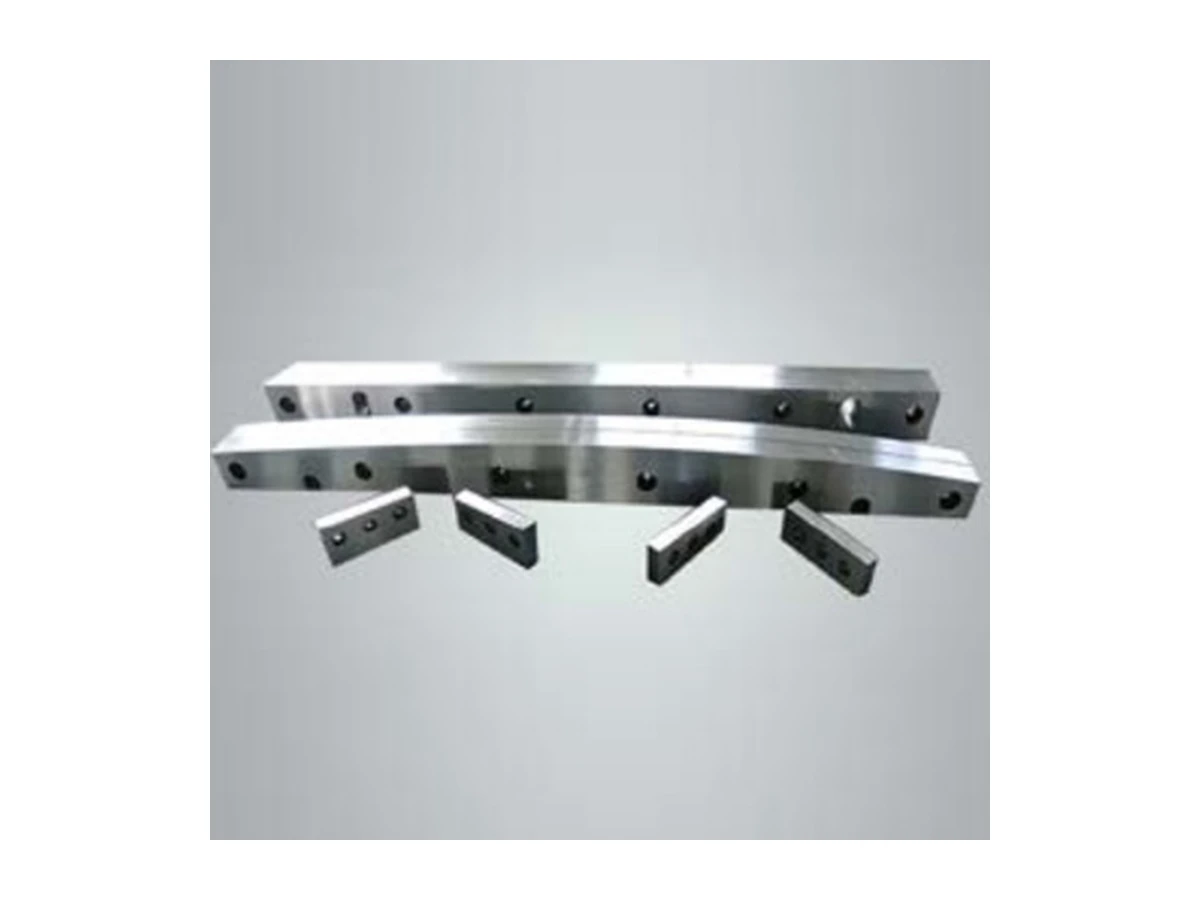
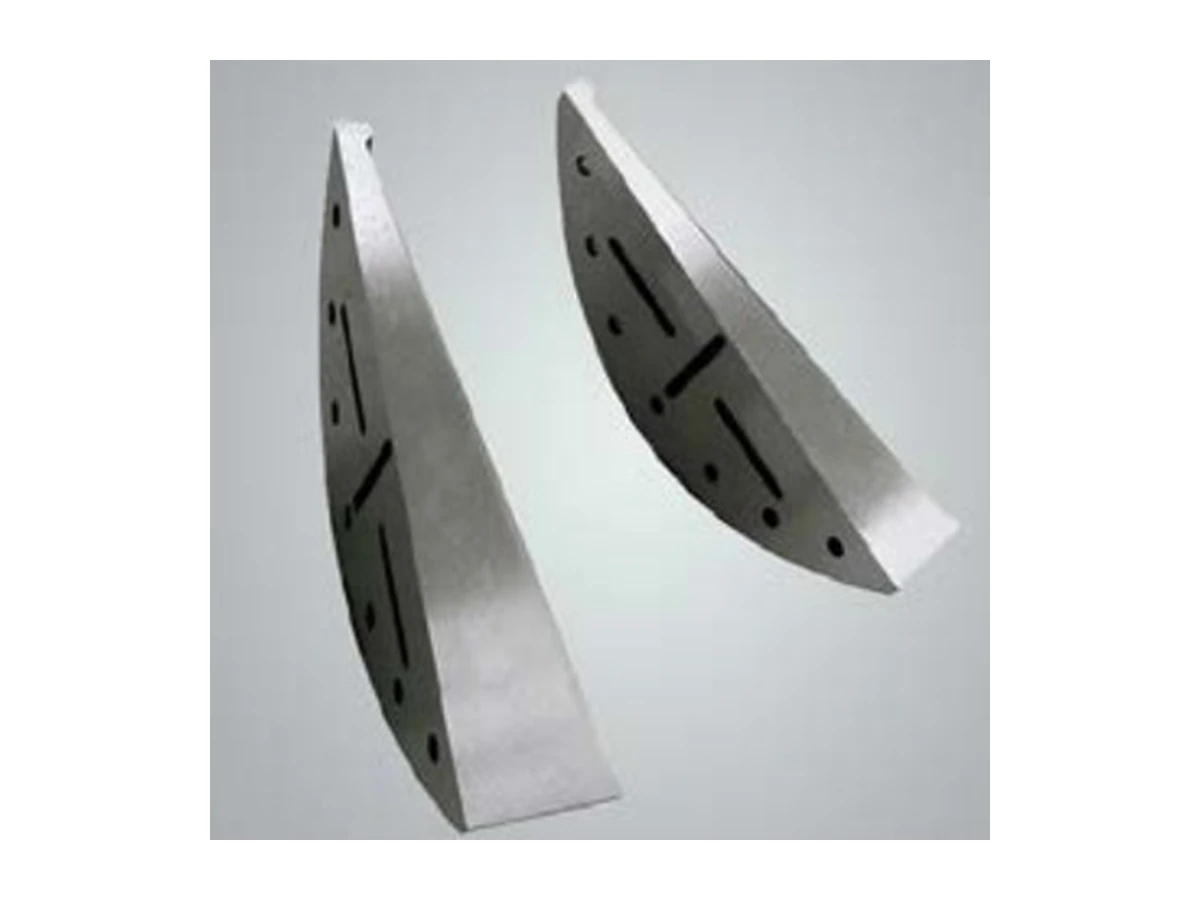
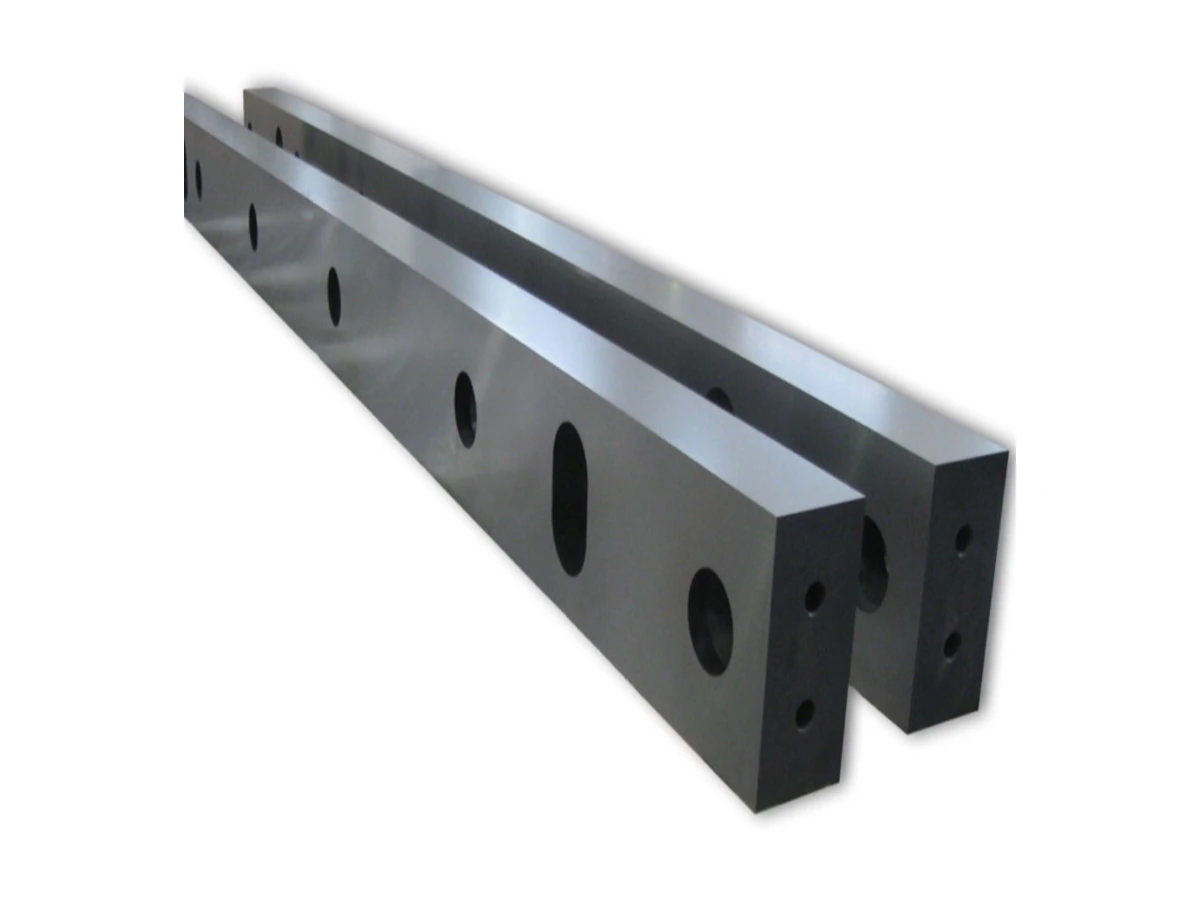
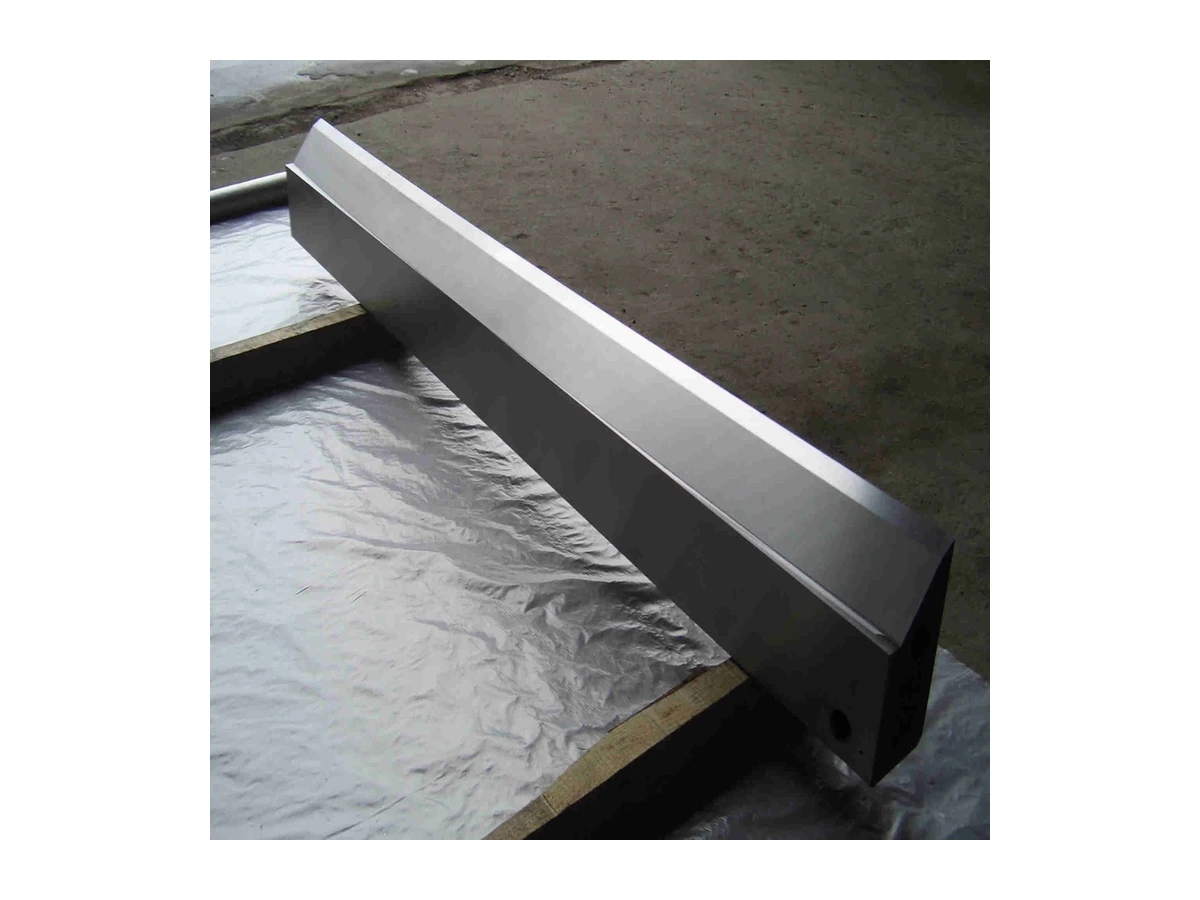
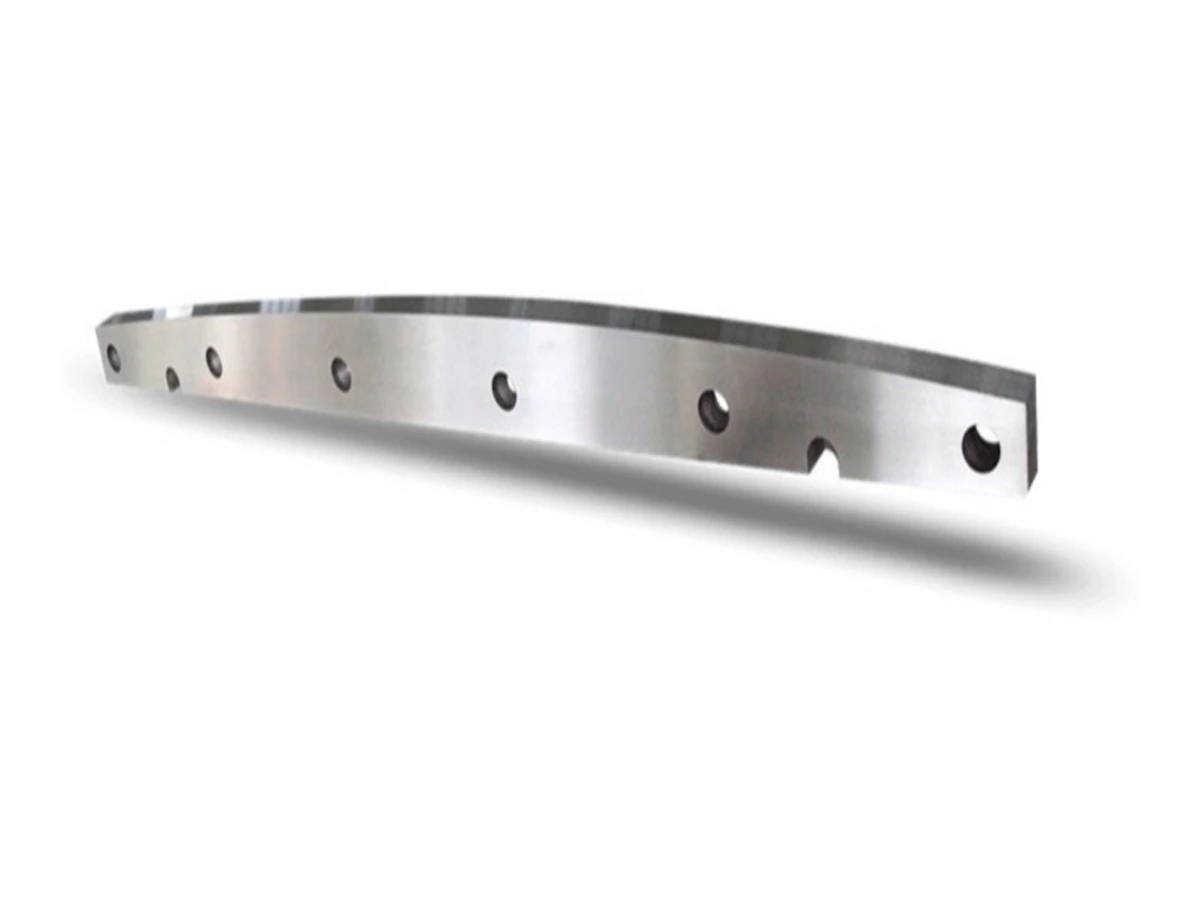
Transmettez les informations disponibles à l’aide de la liste ci-dessous pour nous permettre d’examiner le produit au regard de votre application. Si vous ne disposez pas d’un plan complet, commencez par des photographies nettes et les dimensions connues.
Le bouton ci-dessous ouvre un courriel contenant une liste d’informations propre au produit. Renseignez les éléments connus et joignez les plans ou photographies dans votre logiciel de messagerie.
Envoyer une demande technique par courrielLes informations servent à un examen préliminaire et ne constituent aucun engagement de compatibilité, de fourniture ou de performance. Les matériaux, la géométrie, la configuration, le délai et les exigences de réception définitifs sont soumis au plan et au devis confirmés.
Précisez les conditions de fonctionnement et les interfaces avant de décider des matériaux, de la géométrie ou de la configuration.
La forme, les dimensions ou la désignation de l’usage ne suffisent pas. Examiner séparément le mouvement, la résistance et la section de la pièce, la température réelle, les charges de la machine et la conception du siège de lame avant d’évaluer l’interchangeabilité.
Fournir d’abord le modèle de machine, le poste, des photos de l’ancienne lame et du porte-lame avec une échelle, ainsi que les relevés sur la pièce et la température. Les cotes critiques restent à confirmer par mesure ; la section de billette ou le modèle de machine seuls ne permettent pas de définir la lame.
Conserver la pièce et photographier les dommages, la lame entière et le porte-lame correspondant. Joindre les relevés de démarrage et d’arrêt, de refroidissement, d’incidents d’alimentation et d’utilisation. Les variations de température, les chocs, les corps étrangers ou le montage peuvent contribuer au problème ; une photo seule ne permet pas d’en attribuer la cause au matériau.
Examiner les conditions réelles d’utilisation, le substrat, la construction du tranchant et l’historique des défaillances avant d’étudier un matériau ou un rechargement dur par soudage. L’aptitude exige une évaluation individuelle ; la durée de vie et le résultat de réparation ne peuvent être garantis à l’avance.
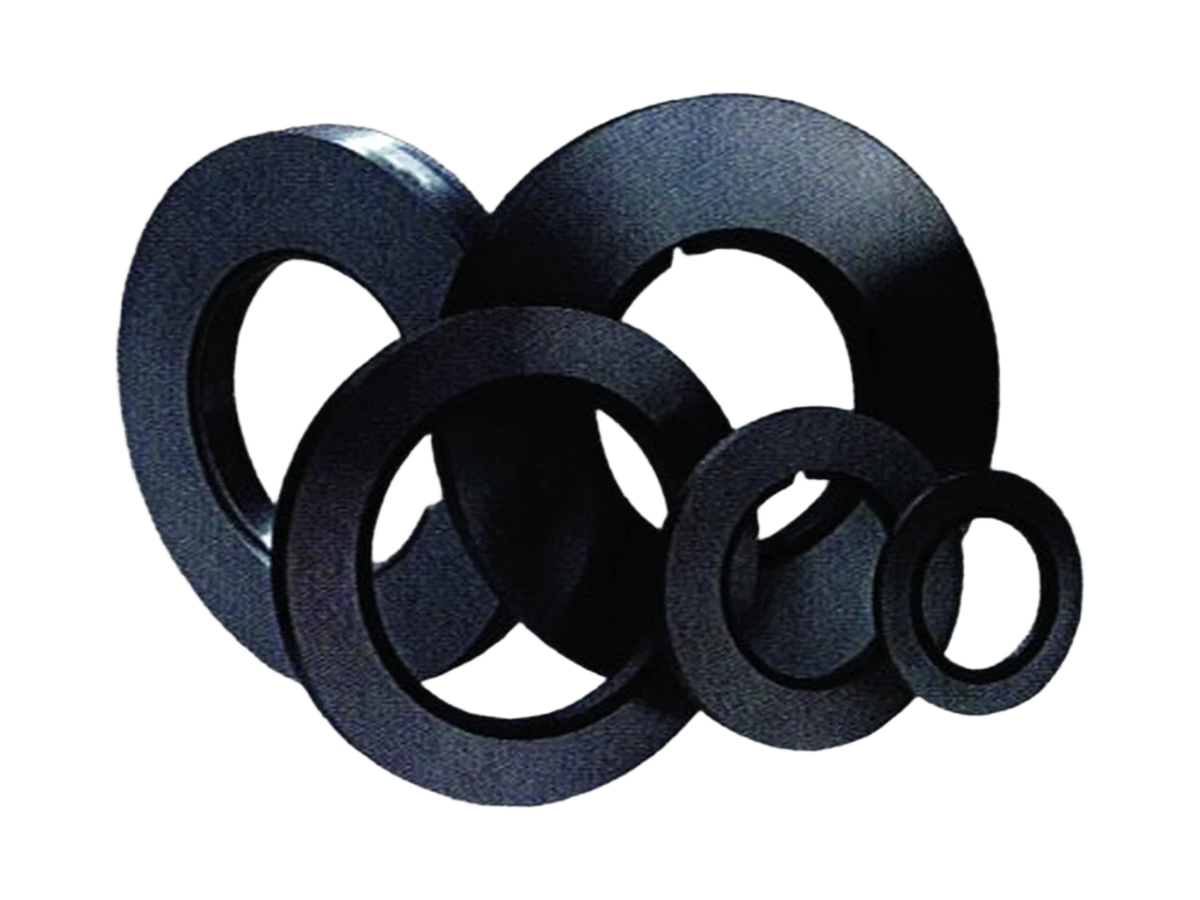
Couteaux circulaires de précision pour le refendage de bobines et le rognage des rives.
Voir le produit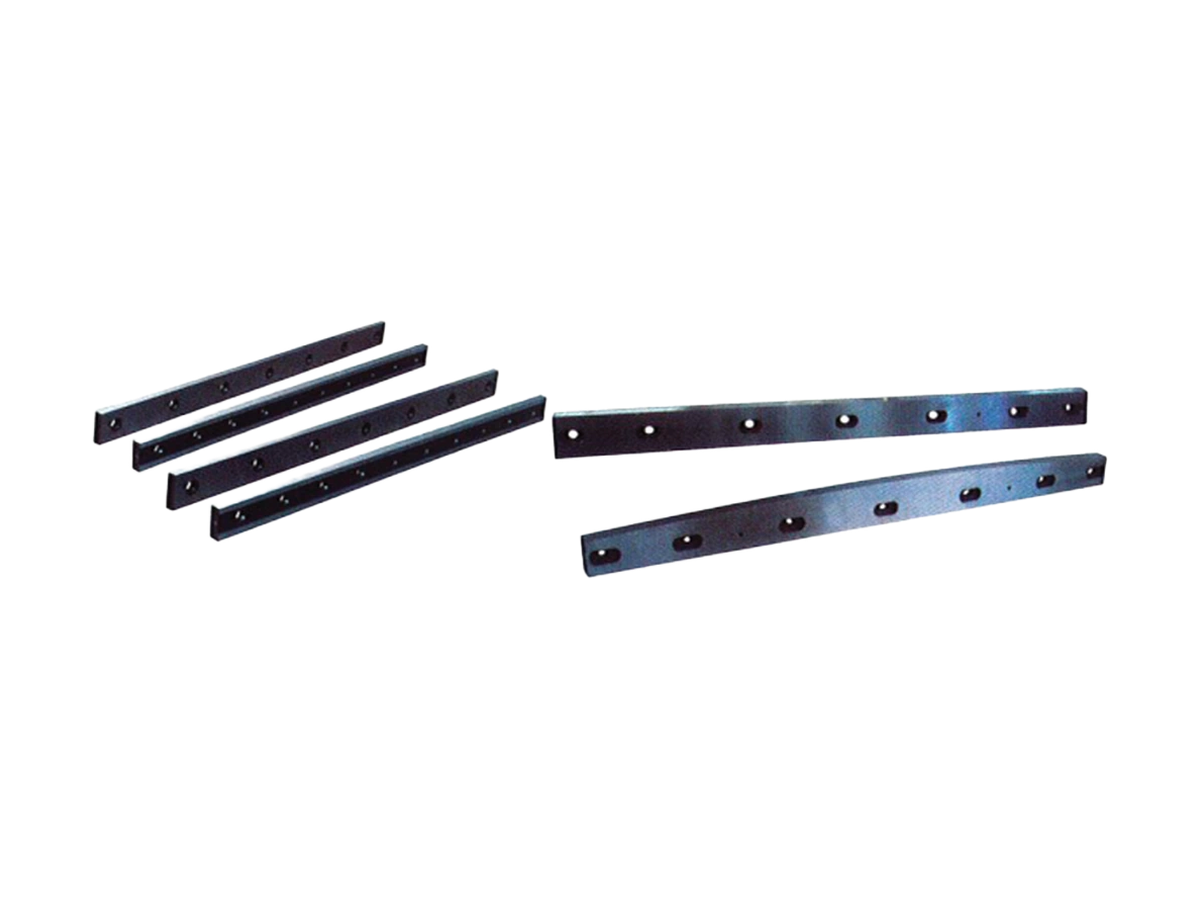
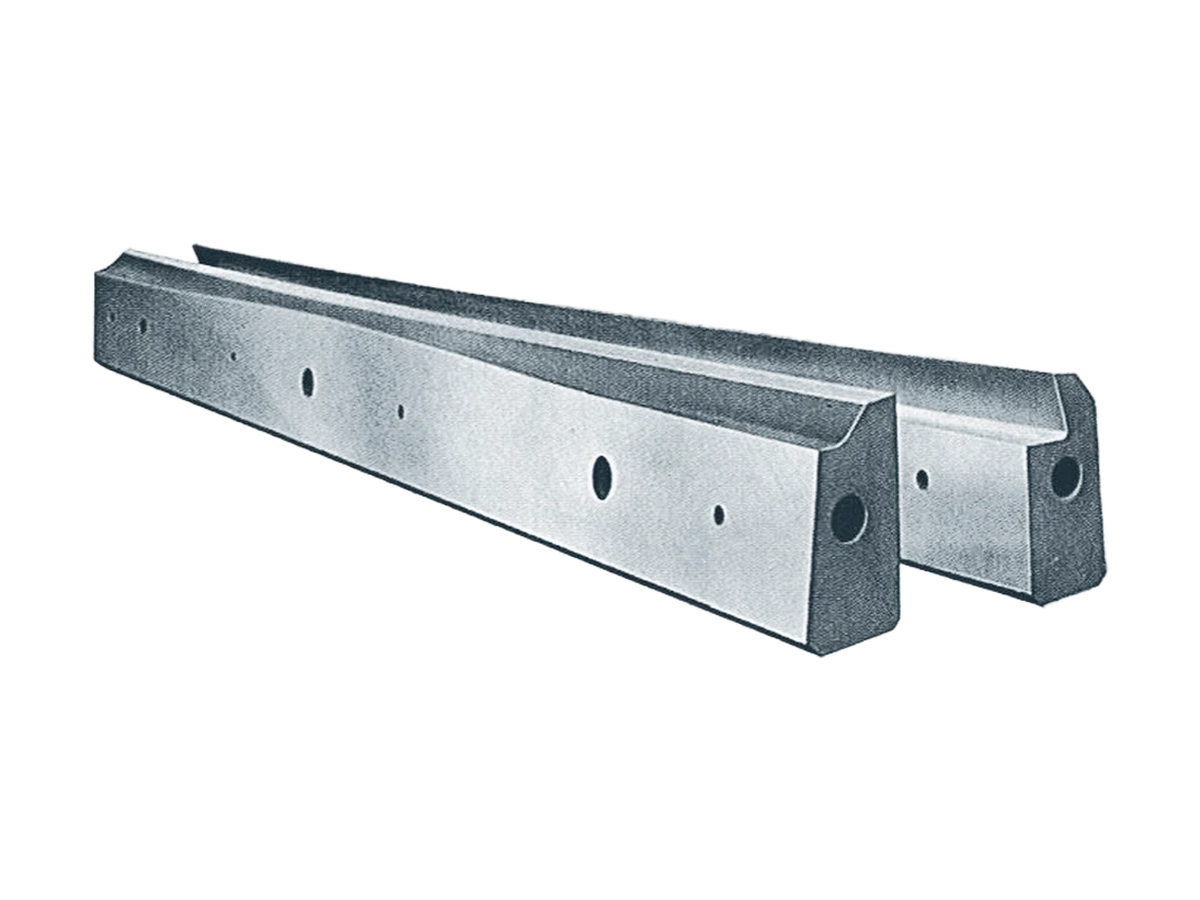
Lames droites pour cisailles guillotines et cisailles hydrauliques à tôles.
Voir le produitIndiquez les conditions de fonctionnement et la quantité pour que nous puissions définir la suite.