Mehrfach gebogene Blechteile
Teile mit aufeinanderfolgenden Schenkeln, Gegenbiegungen oder mehreren Anlageflächen beurteilen. Bezug und Wendemethode jedes Schritts vor der Besprechung von Steuerungsfunktionen und Hinteranschlagbewegungen prüfen.
Die elektrohydraulische Servo-CNC-Abkantpresse wird für Teile ausgewählt, die eine koordinierte Biegesteuerung und Hinteranschlagpositionierung benötigen. Vor der Maschinenwahl Werkstoff, Dicke, Biegelänge und Fertigprofil gemeinsam prüfen. Werkzeuge, Anschlagkontaktpunkte und Freiräume über die gesamte Biegefolge sind Teil dieser Beurteilung. Mehrachsige Hinteranschläge, Bombierung, Winkelmessung und Werkstückabstützungen sind projektspezifische Optionen; Verfügbarkeit und Umfang werden für die angebotene Konfiguration bestätigt.
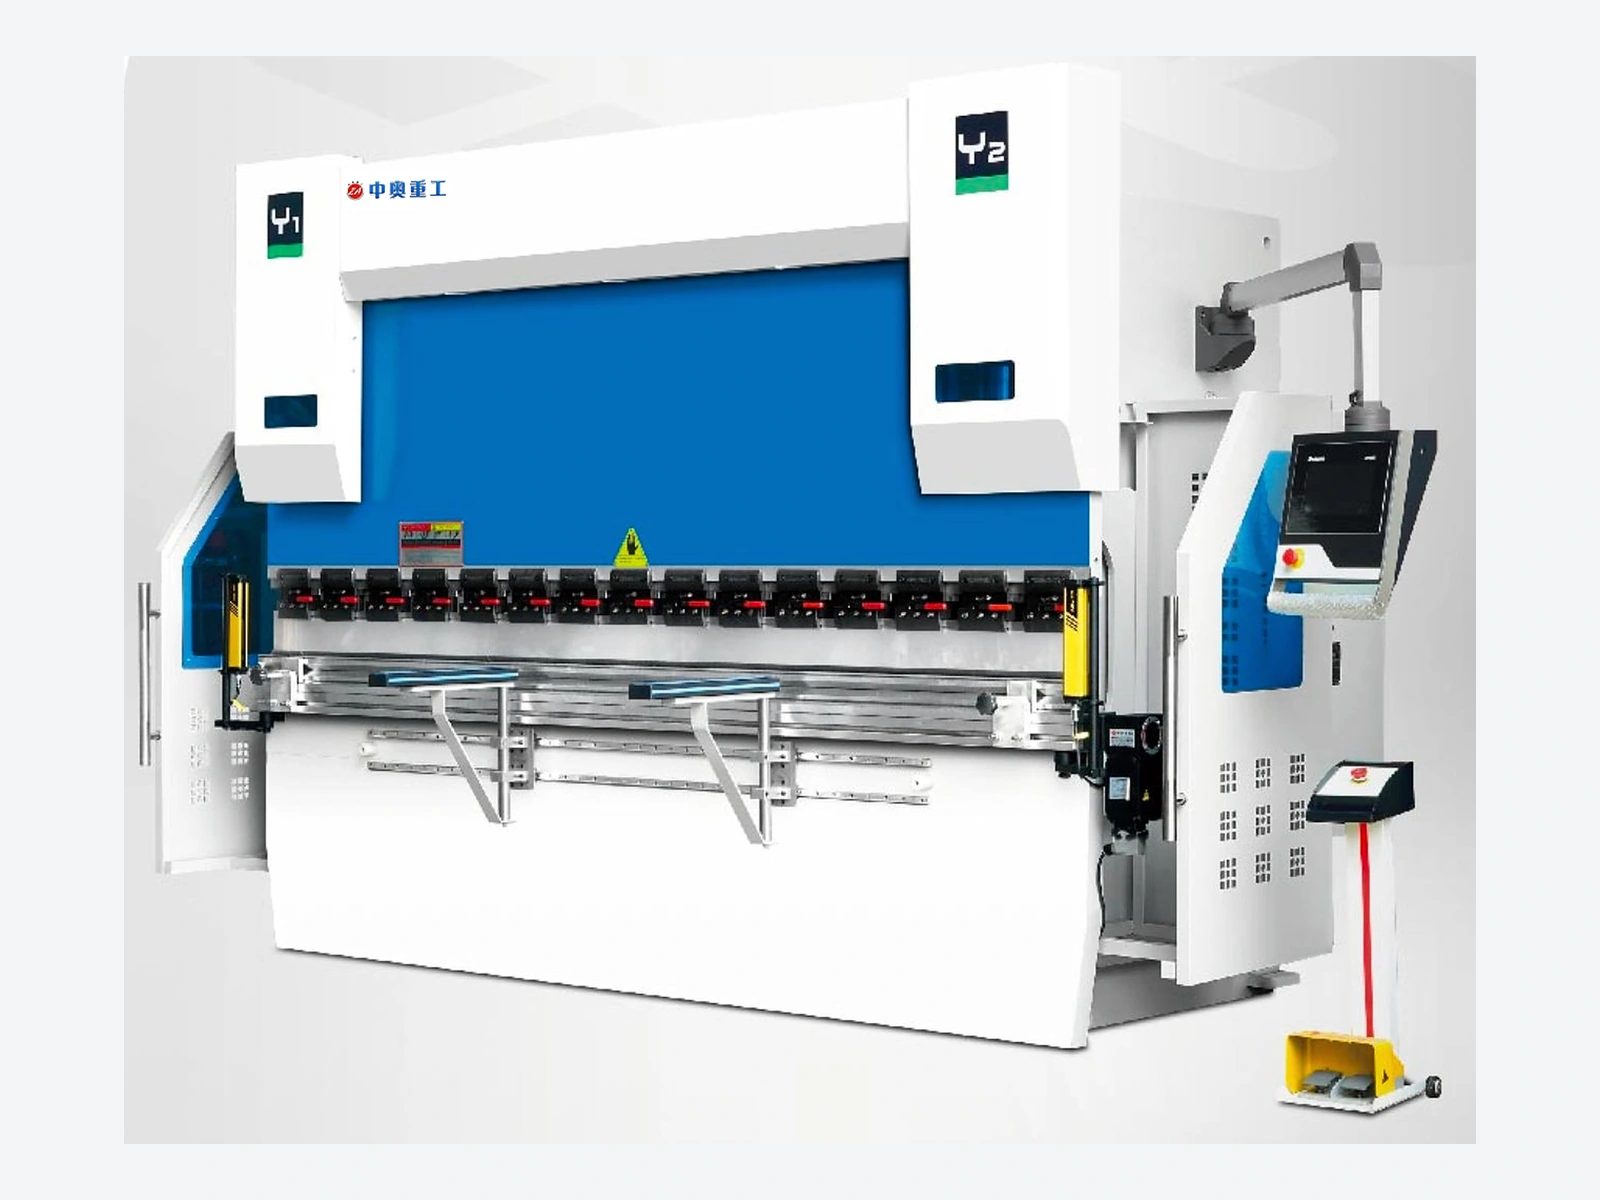
Biegekraft und Arbeitslänge anhand von tatsächlichem Werkstoff, Dicke und Biegeprofil auswählen. Ausladung, Hub und Öffnungsweite auf Werkstückabmessungen und Werkzeuge abstimmen.
Mehrachsige Hinteranschläge und Steuerungsoptionen können anhand der erforderlichen Biegefolge geprüft werden. Vordere Auflagen, Winkelmessung und Klemmung sind konfigurationsabhängig und müssen im Angebot angegeben werden. Erforderliche Schutzmaßnahmen sind anhand der Installation und der geltenden Sicherheitsanforderungen zu bestätigen; sie dürfen nicht als beliebig entbehrliche Prozessoptionen behandelt werden.
Teile mit aufeinanderfolgenden Schenkeln, Gegenbiegungen oder mehreren Anlageflächen beurteilen. Bezug und Wendemethode jedes Schritts vor der Besprechung von Steuerungsfunktionen und Hinteranschlagbewegungen prüfen.
Schenkelhöhen und Montageanforderungen für Schrankbleche und Rahmenverbindungen anhand von Fertigteilzeichnungen prüfen. Winkelgleichmäßigkeit entlang längerer Biegungen und Oberflächenanforderungen als Probebiege- und Abnahmepunkte besprechen.
Bei gemischter Kleinserienfertigung repräsentative Teile und Werkzeugkombinationen bereitstellen, um Programmier- und Werkzeugwechselabläufe zu prüfen. Die Eignung der Funktionen hängt von vorgesehener Steuerung und Achsanordnung ab.
Maschinenfotos veranschaulichen mögliche Konfigurationen. Erscheinungsbild, Steuerung, Werkzeuge, Schutzeinrichtungen und Zusatzausrüstung unterliegen dem vereinbarten Lieferumfang. Endgültige Spezifikationen und Abnahmeanforderungen werden im Angebot bestätigt.
Übermitteln Sie die verfügbaren Angaben anhand der folgenden Checkliste, damit wir das Produkt im Hinblick auf Ihre Anwendung prüfen können. Liegt keine vollständige Zeichnung vor, beginnen Sie mit aussagekräftigen Fotos und bekannten Abmessungen.
Die Schaltfläche unten öffnet eine E-Mail mit einer produktspezifischen Checkliste. Ergänzen Sie die Ihnen bekannten Angaben und fügen Sie Zeichnungen oder Fotos in Ihrem E-Mail-Programm als Anlagen hinzu.
Technische Anfrage per E-Mail sendenDie Angaben dienen der Erstprüfung und stellen keine Zusage hinsichtlich Kompatibilität, Lieferbarkeit oder Leistung dar. Maßgeblich für Werkstoffe, Geometrie, Konfiguration, Lieferzeit und Abnahmeanforderungen sind die bestätigte Zeichnung und das bestätigte Angebot.
Klären Sie Betriebsbedingungen und Schnittstellen, bevor Sie Werkstoffe, Geometrie oder Konfiguration festlegen.
Achsen nach Biegefolge, Anlageflächen und Teileform statt allein nach ihrer Anzahl auswählen. Drehen, Abstützen und Kollisionen müssen gegebenenfalls ebenfalls geprüft werden. Verfügbare Funktionen hängen vom festgelegten Steuerungssystem ab.
Eine Einbeziehung nicht voraussetzen. Verfügbare Winkelmessung, mechanische oder hydraulische Bombierung sowie Spann- und Abstützanordnungen erfordern eine modellspezifische Prüfung und einen definierten Angebotsumfang einschließlich Schnittstellen und Abnahmeverfahren.
Fertigquerschnitte, Biegefolge und Werkzeugdetails bereitstellen, um Öffnung, Ausladungsfreiraum und Rückkantungskollisionen in jedem Schritt zu prüfen. Die maximale Biegelänge allein reicht für eine Machbarkeitsprüfung gewöhnlich nicht aus.
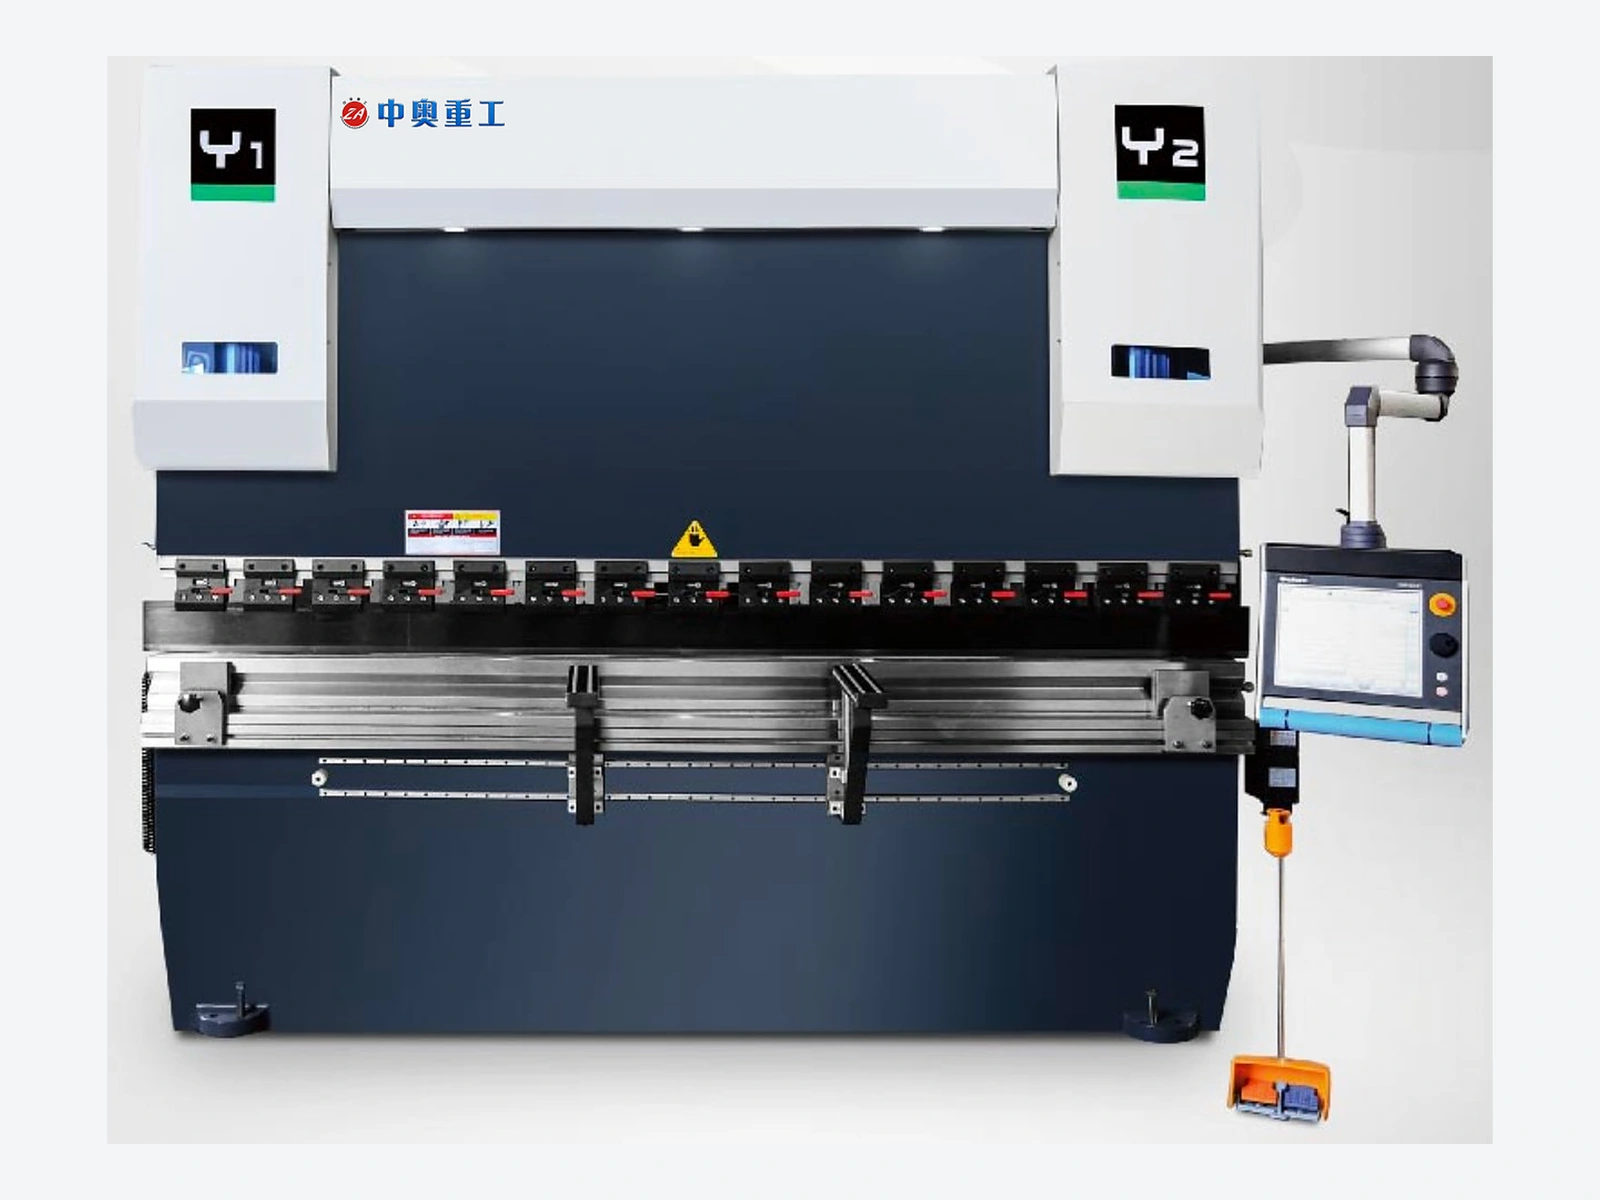
Hybridbiegen mit Servopumpe für die Blechfertigung mit anwendungsgerechter CNC-Konfiguration.
Produkt ansehen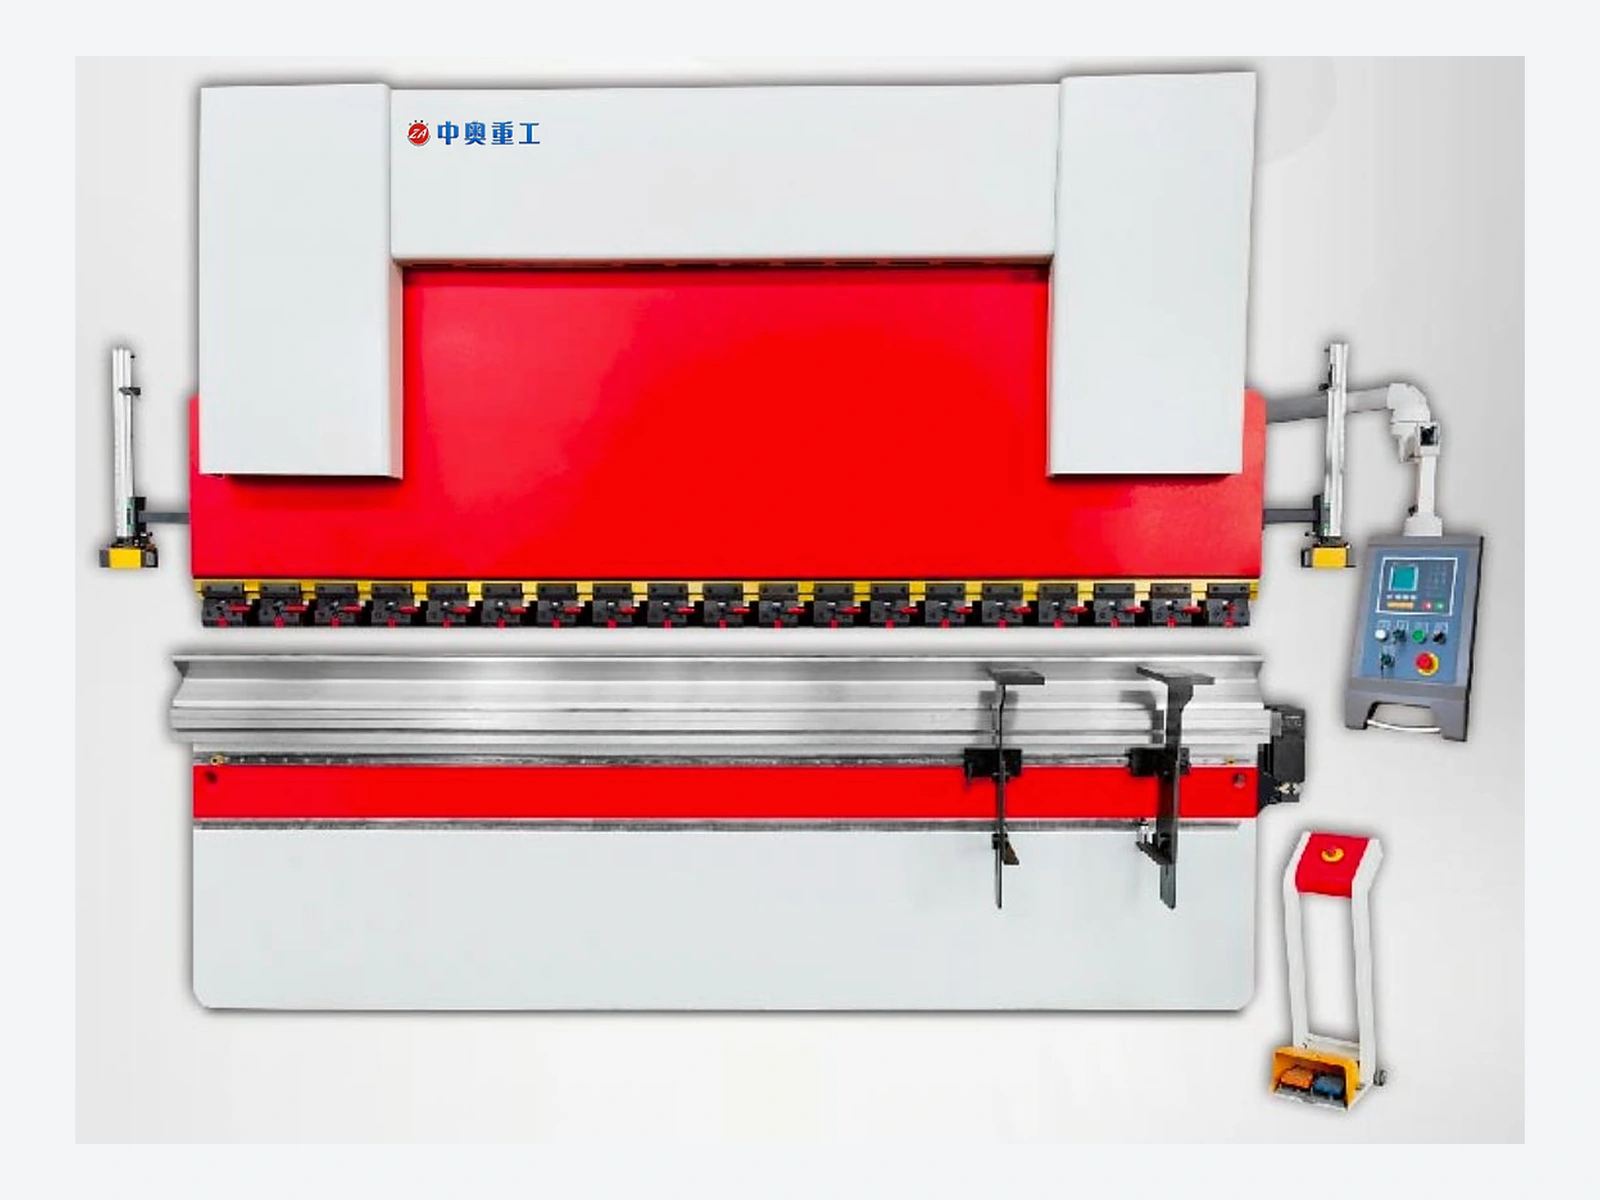
NC-gesteuertes hydraulisches Biegen für einfache Blechumformung und die Fertigung wiederkehrender Teile.
Produkt ansehen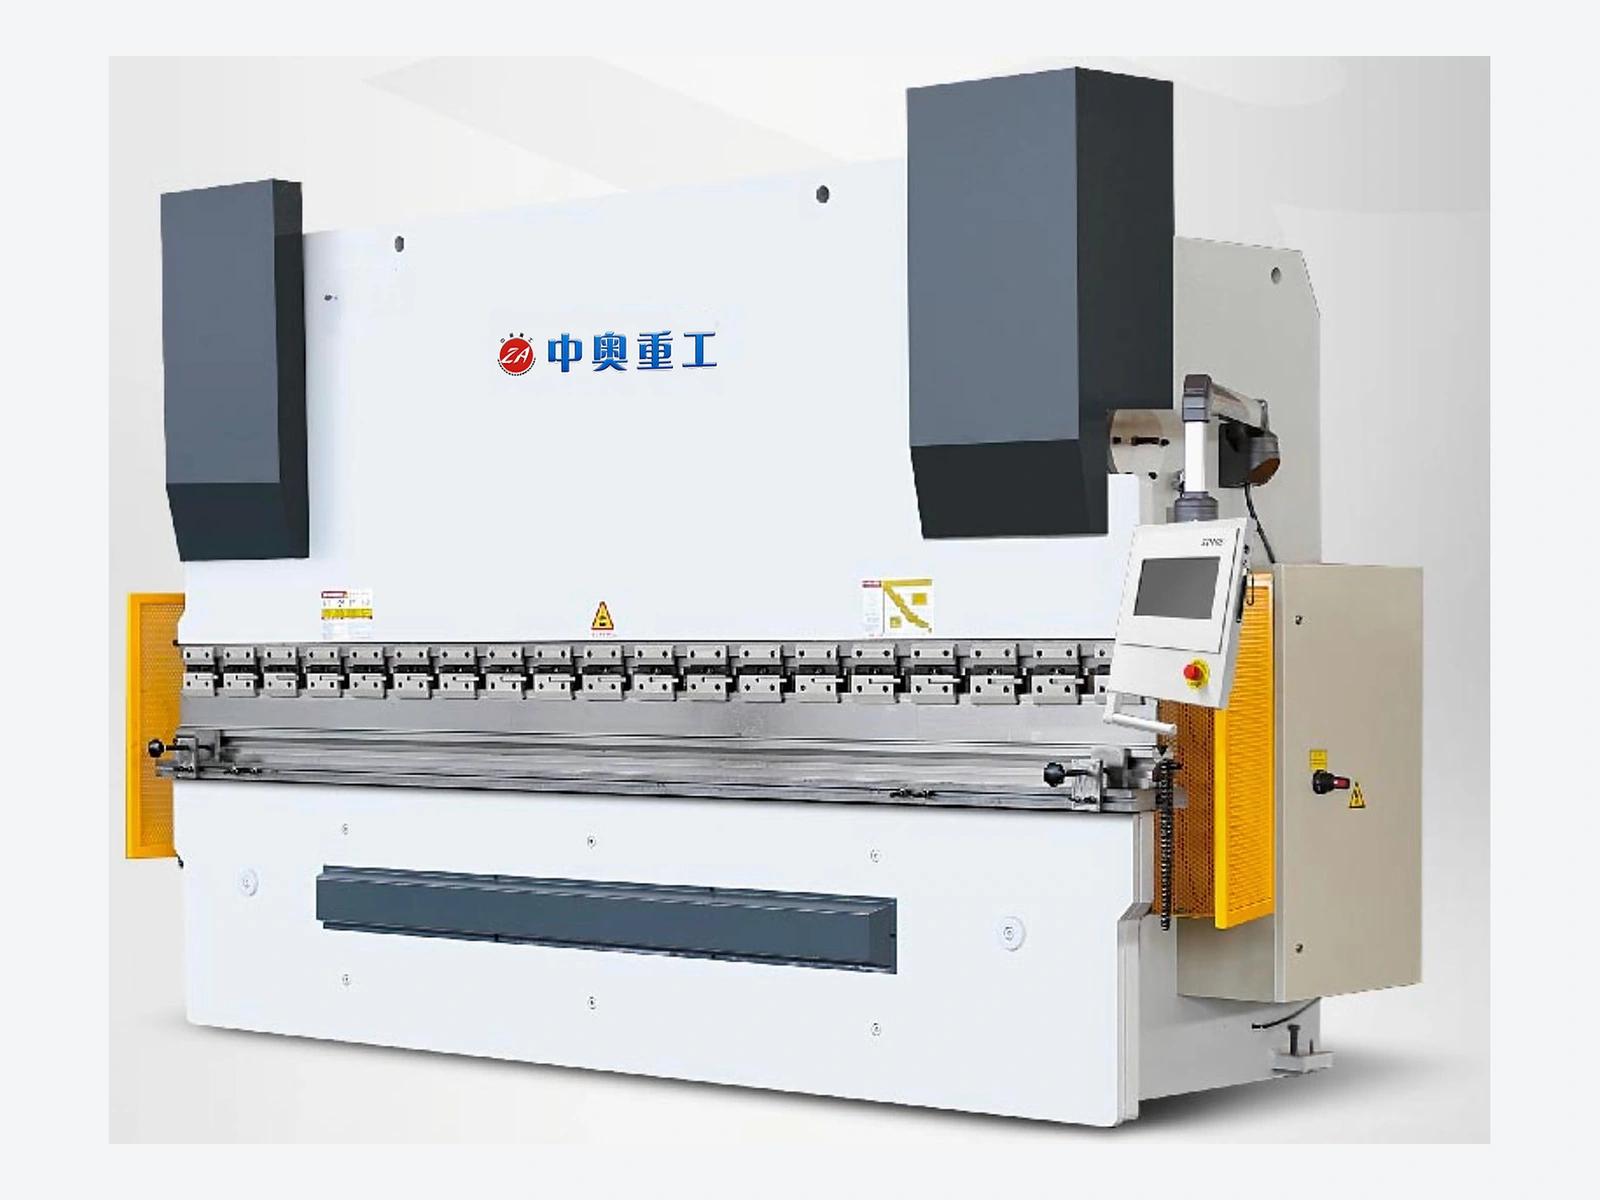
Torsionswellensynchronisiertes Biegen mit NC-Steuerung und aufgabengerechten Hinteranschlagkonfigurationen.
Produkt ansehenTeilen Sie Werkstoff, Prozess, Produktionsziel und Standortbedingungen für ein konfigurationsbezogenes Angebot mit.