Einfache Schenkelbiegungen
Teile mit vergleichsweise direkten Biegefolgen prüfen. Schenkelmaße und Winkel bereitstellen, um Positionierung, Werkzeuge und Rückfederung zu prüfen. Eine einfache Kontur macht die Prozessprüfung nicht überflüssig.
Die hydraulische NC-Abkantpresse bietet eine Grundlage zur Prüfung einfacher Biegeaufgaben und wiederkehrender Teileabläufe mit aufgabengerechter Steuerung und Positionierung. Bei der Auswahl sollten die tatsächlich benötigten Funktionen im Mittelpunkt stehen. Werkstoffsorte, Dicke, längste Biegung, Werkzeuge und Arbeitsfreiraum gemeinsam beurteilen. Die Bezeichnung einer Maschinenfamilie legt weder Steuerungsfunktionen noch Achsanordnungen oder die Eignung für komplexe Teile fest; diese Punkte müssen anhand der vorgesehenen Maschine und der vollständigen Biegefolge bestätigt werden.
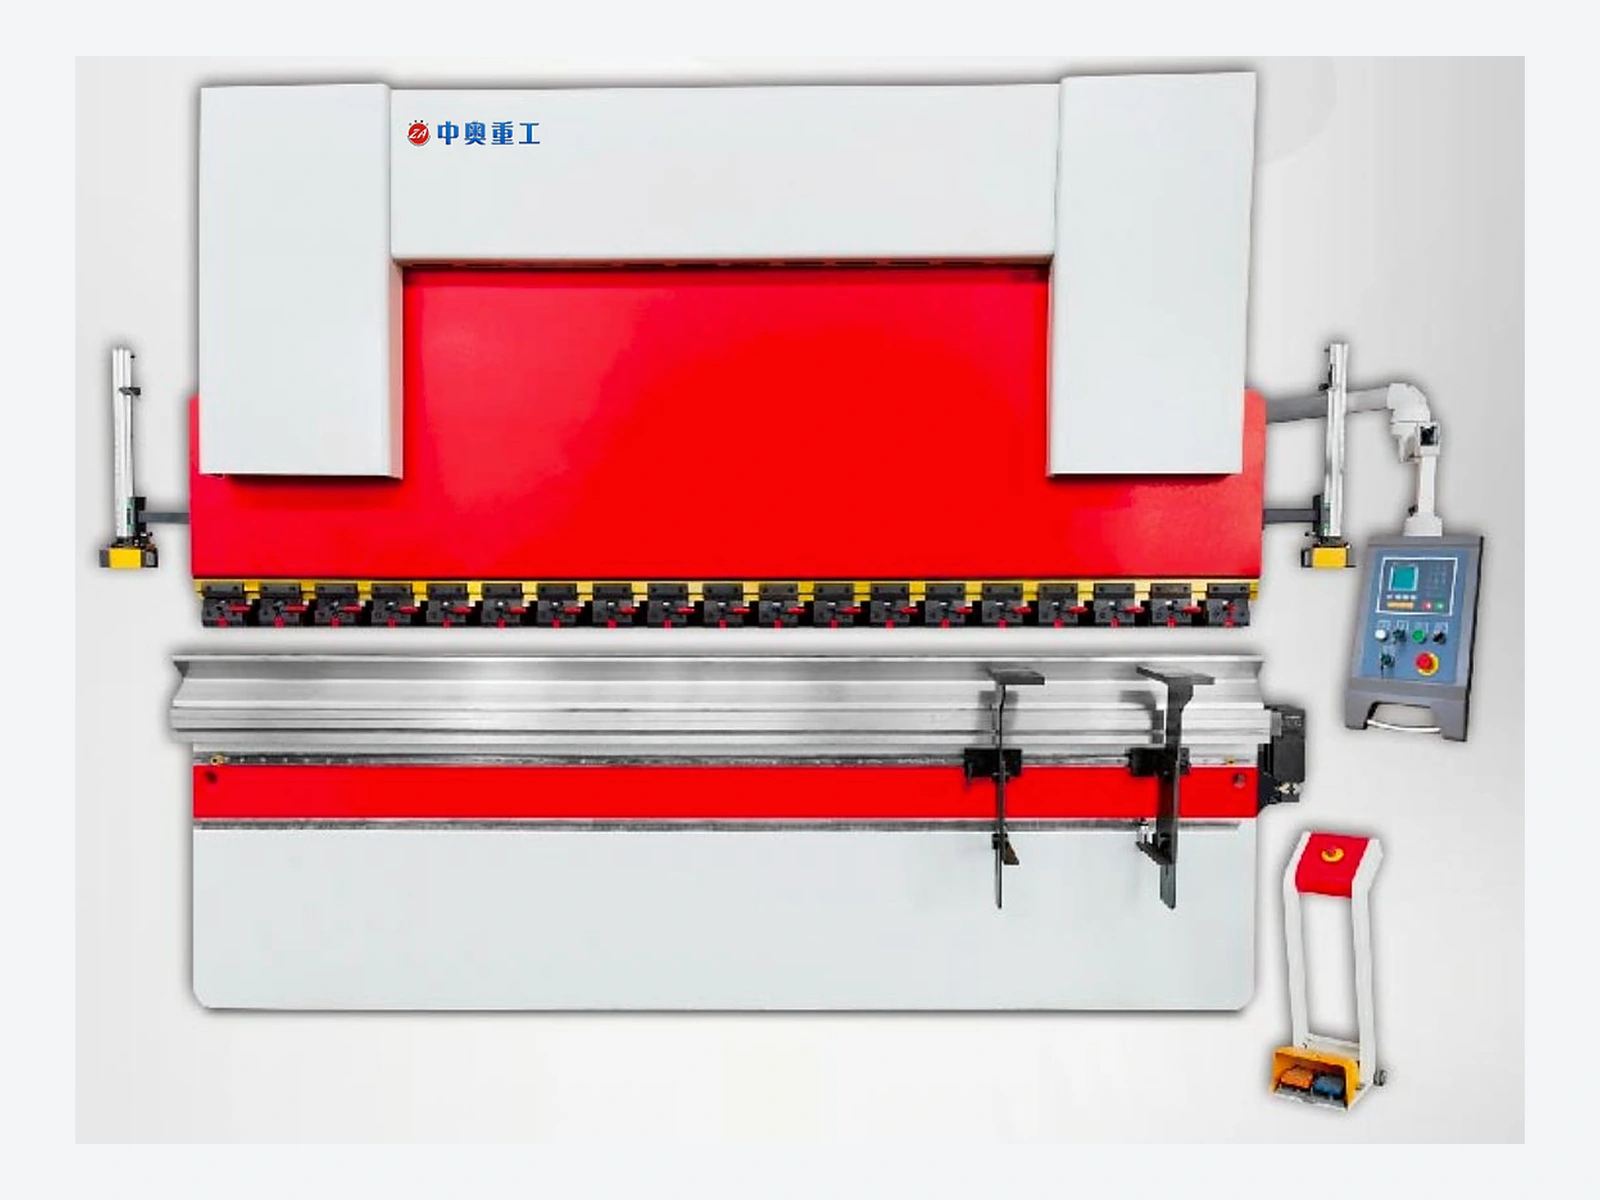
Mit Werkstoffgüte, Dicke und längster Biegung beginnen. Anschließend Biegekraft, Hinteranschlagverfahrweg, Werkzeuge und den erforderlichen Freiraum für das Fertigteil prüfen.
NC-Steuerung, Hinteranschlag, vordere Auflagen und Werkzeuge werden für die ausgewählte Maschine bestätigt. Für sämtliche WC67K-Konfigurationen dürfen nicht dieselben Steuerungsfunktionen oder Achsanordnungen vorausgesetzt werden.
Teile mit vergleichsweise direkten Biegefolgen prüfen. Schenkelmaße und Winkel bereitstellen, um Positionierung, Werkzeuge und Rückfederung zu prüfen. Eine einfache Kontur macht die Prozessprüfung nicht überflüssig.
Für wiederkehrende Teile übliche Dicken, Biegelängen und Losgrößen auflisten, um Positionier- und Bedienschritte zu prüfen. Die Eignung für den Produktionsablauf hängt von den bestätigten Steuerungsfunktionen ab.
Die Maschine als Umformstufe nach Scheren oder Konturschneiden einschließlich vorhandener Werkzeuge beurteilen. Maßschwankungen, Wendefreiraum und Anbindung an vor- und nachgelagerte Materialhandhabung prüfen.
Maschinenfotos veranschaulichen mögliche Konfigurationen. Erscheinungsbild, Steuerung, Werkzeuge, Schutzeinrichtungen und Zusatzausrüstung unterliegen dem vereinbarten Lieferumfang. Endgültige Spezifikationen und Abnahmeanforderungen werden im Angebot bestätigt.
Übermitteln Sie die verfügbaren Angaben anhand der folgenden Checkliste, damit wir das Produkt im Hinblick auf Ihre Anwendung prüfen können. Liegt keine vollständige Zeichnung vor, beginnen Sie mit aussagekräftigen Fotos und bekannten Abmessungen.
Die Schaltfläche unten öffnet eine E-Mail mit einer produktspezifischen Checkliste. Ergänzen Sie die Ihnen bekannten Angaben und fügen Sie Zeichnungen oder Fotos in Ihrem E-Mail-Programm als Anlagen hinzu.
Technische Anfrage per E-Mail sendenDie Angaben dienen der Erstprüfung und stellen keine Zusage hinsichtlich Kompatibilität, Lieferbarkeit oder Leistung dar. Maßgeblich für Werkstoffe, Geometrie, Konfiguration, Lieferzeit und Abnahmeanforderungen sind die bestätigte Zeichnung und das bestätigte Angebot.
Klären Sie Betriebsbedingungen und Schnittstellen, bevor Sie Werkstoffe, Geometrie oder Konfiguration festlegen.
Das hängt von den Funktionen der gewählten Steuerung und Achsanordnung ab. Biegefolge, Positioniermaße und Anforderungen der Wiederholfertigung zur Prüfung bereitstellen. Die Baureihenbezeichnung allein legt keine Programmierfähigkeit fest.
Nein. Werkstoffsorte, Biegelänge, Innenradius und V-Öffnung des Werkzeugs werden ebenfalls benötigt. Teileform und Umformfolge beeinflussen die Freiraumanforderungen; vollständige Zeichnungen zur Beurteilung bereitstellen.
Schnittstellen, Abmessungen, V-Öffnungen und Werkzeugbelastungsgrenzen zur Beurteilung bereitstellen. Spannkompatibilität und Fertigteilfreiraum müssen ebenfalls geprüft werden. Die Eignung hängt von der konkreten Maschine und dem Werkstück ab.
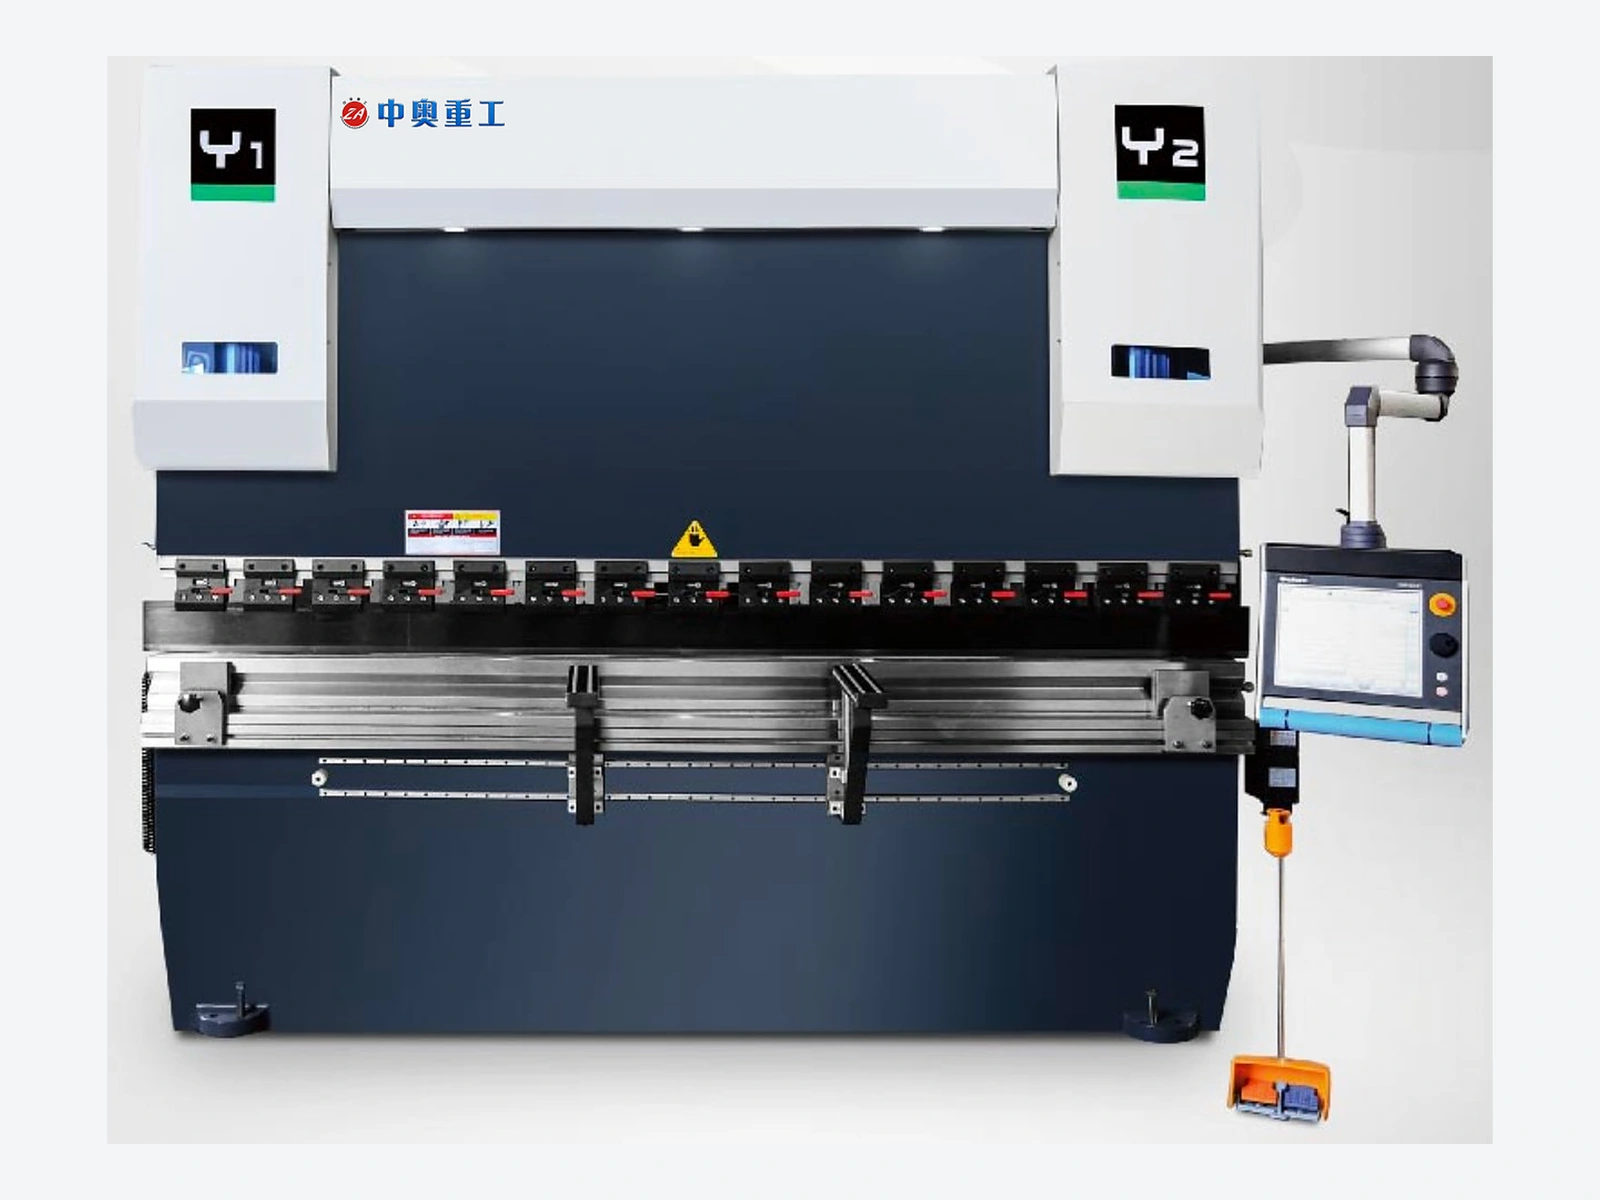
Hybridbiegen mit Servopumpe für die Blechfertigung mit anwendungsgerechter CNC-Konfiguration.
Produkt ansehen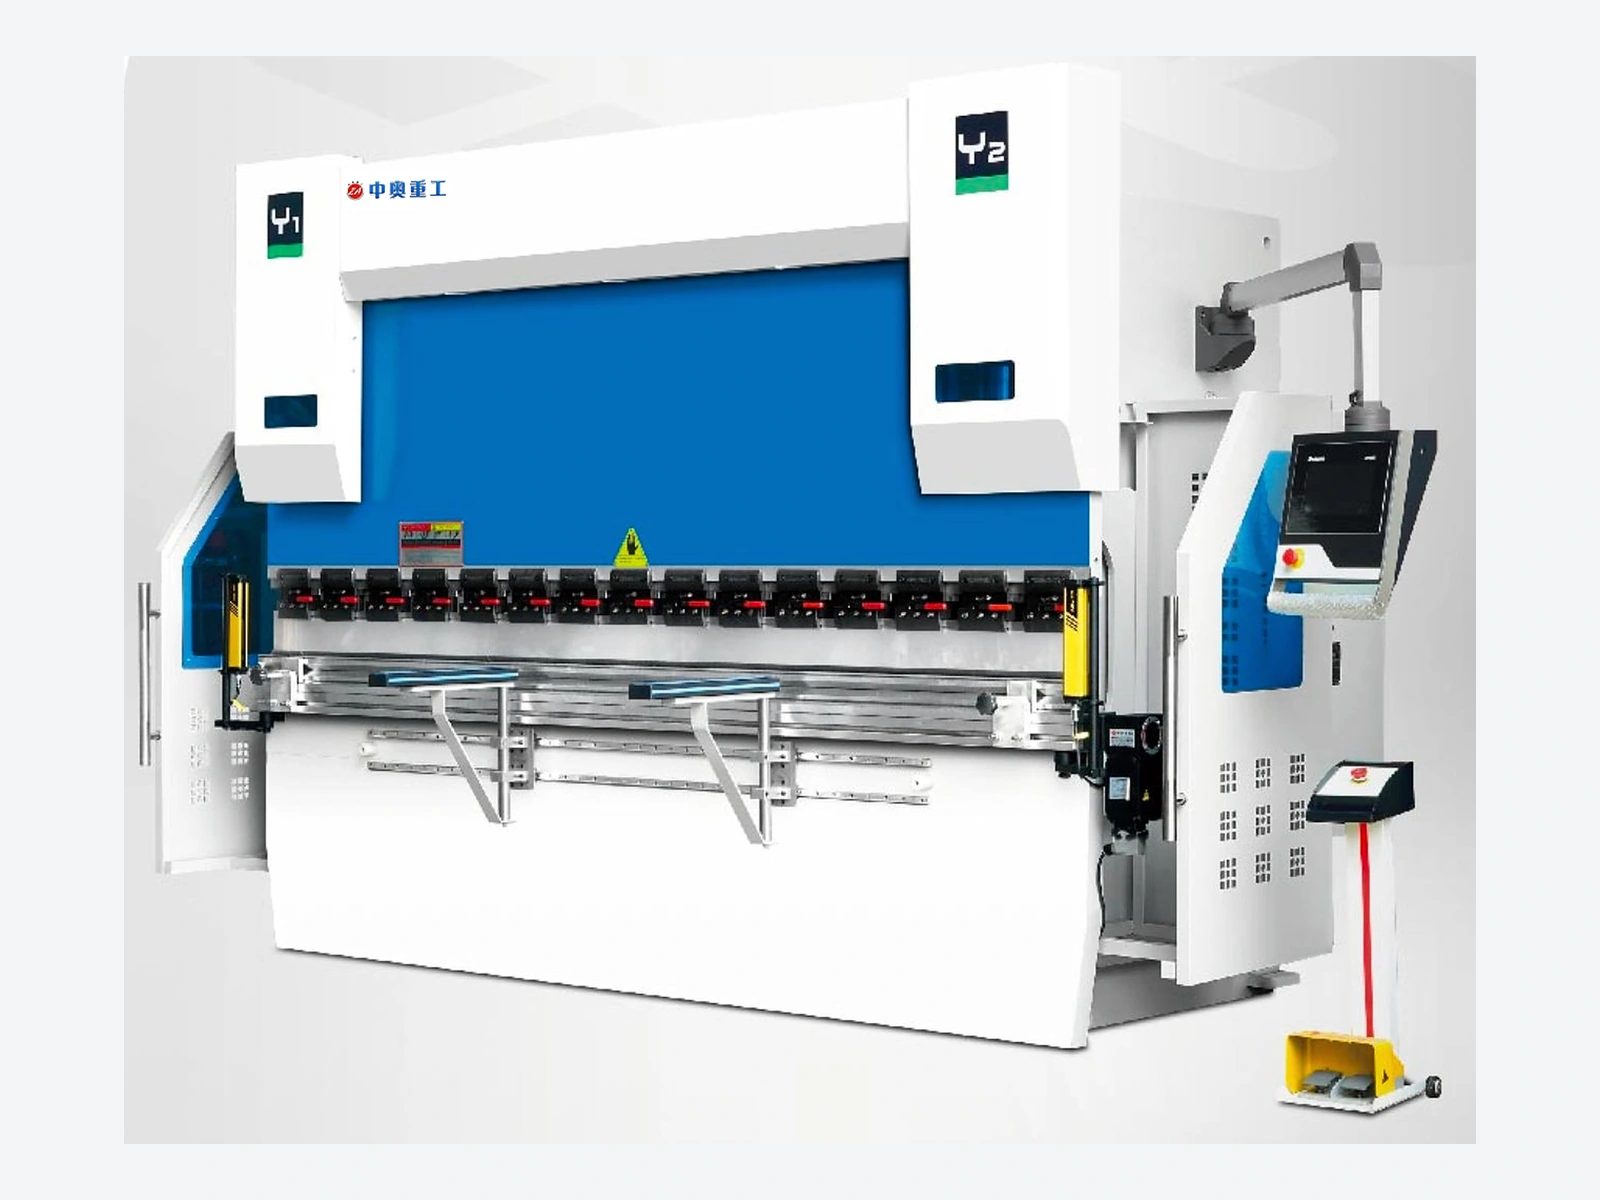
Elektrohydraulisches Servobiegen mit konfigurierbarer CNC-Steuerung, Hinteranschlag und Werkzeugunterstützung.
Produkt ansehen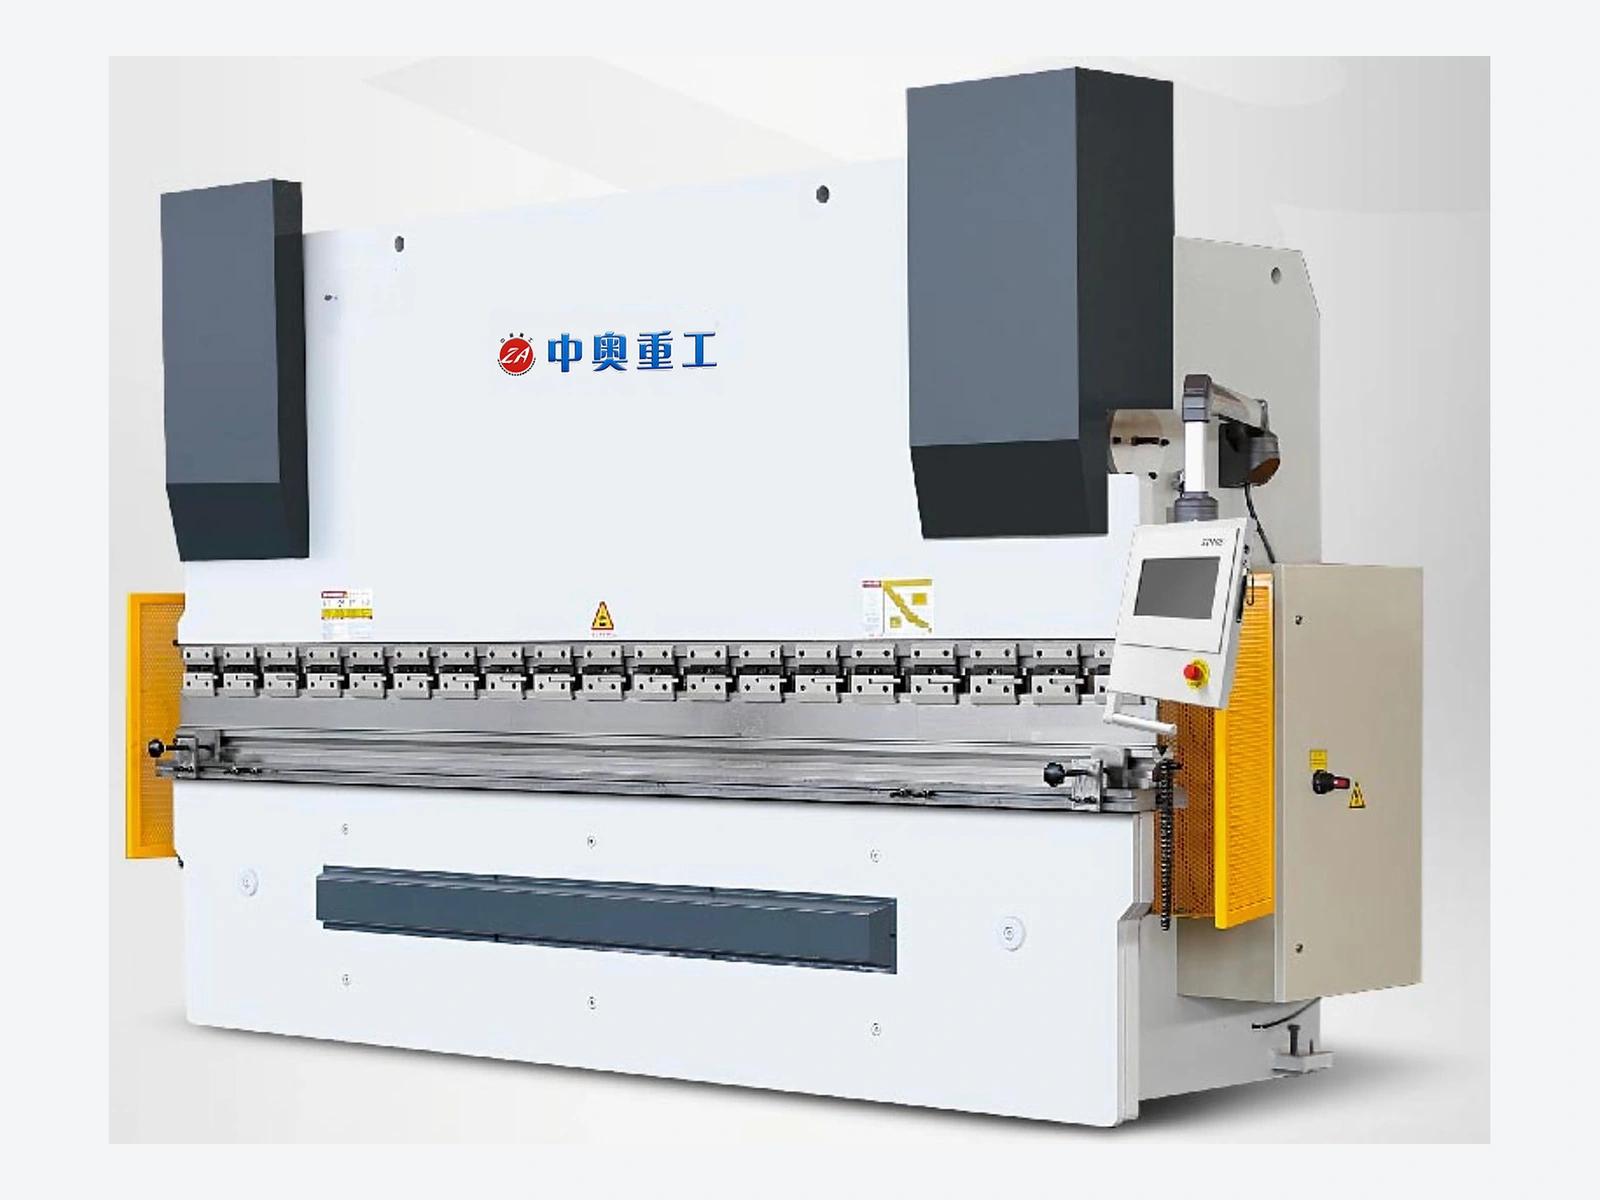
Torsionswellensynchronisiertes Biegen mit NC-Steuerung und aufgabengerechten Hinteranschlagkonfigurationen.
Produkt ansehenTeilen Sie Werkstoff, Prozess, Produktionsziel und Standortbedingungen für ein konfigurationsbezogenes Angebot mit.