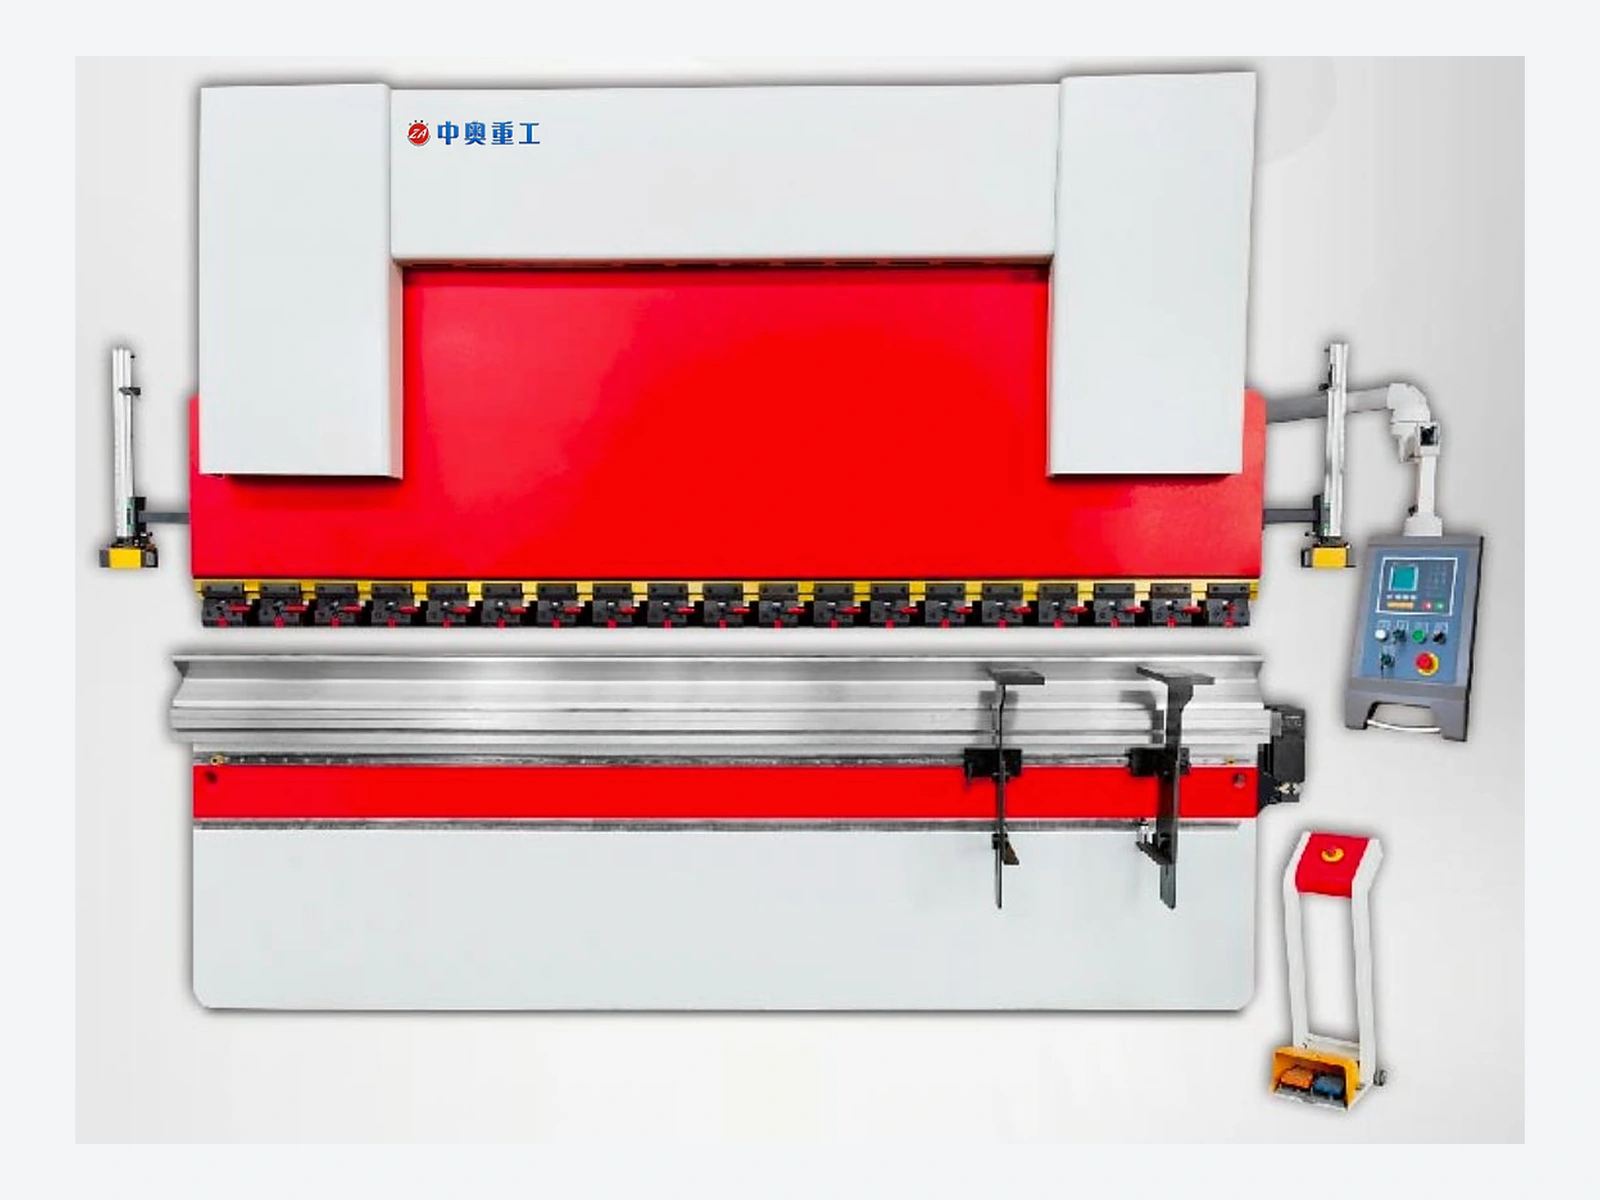
Die torsionsstabsynchronisierte Abkantpresse nutzt eine mechanische Synchronisationsanordnung. Bei der Auswahl ist diese Bauweise von den Steuerungsfunktionen zu unterscheiden, statt sie als andere Bezeichnung für eine elektrohydraulische Servokonfiguration zu behandeln. Werkstoff, Biegelänge und Fertigprofil vor der Festlegung von Werkzeugen, Hinteranschlag und Betriebsanordnungen prüfen. Rückfederung, Probebiegungen und vereinbarte Teileanforderungen bleiben Bestandteil der Beurteilung; genaue NC-Funktionen und Lieferumfang werden für die ausgewählte Maschine bestätigt.
Mechanische Synchronisation
Biegeaufgaben anhand der festgelegten Maschinenanordnung mit mechanischer Torsionsstabsynchronisation beurteilen.
Steuerung bestätigen
NC-Steuerungs- und Hinteranschlagfunktionen für die konkret vorgesehene Maschine bestätigen.
Probebiegungen prüfen
Umformanforderungen anhand von Materialrückfederung, Werkzeugbedingungen und repräsentativen Versuchen prüfen.
Synchronisation und Einrichtanforderungen bestätigen
Die Torsionswellensynchronisation ist eine konstruktive Maschinenoption. Erforderliche Kraft und Biegelänge anhand des Werkstücks auswählen, statt für alle WC67K-Maschinen dieselbe Spezifikation anzunehmen.
NC-System, Hinteranschlag, Klemmung, Werkzeuge und vordere Auflagen mit der vorgeschlagenen Konfiguration prüfen. Die Biegeergebnisse hängen von der gewählten Maschine, dem Werkstoff und der Einrichtung ab.
Typische Konfigurationen
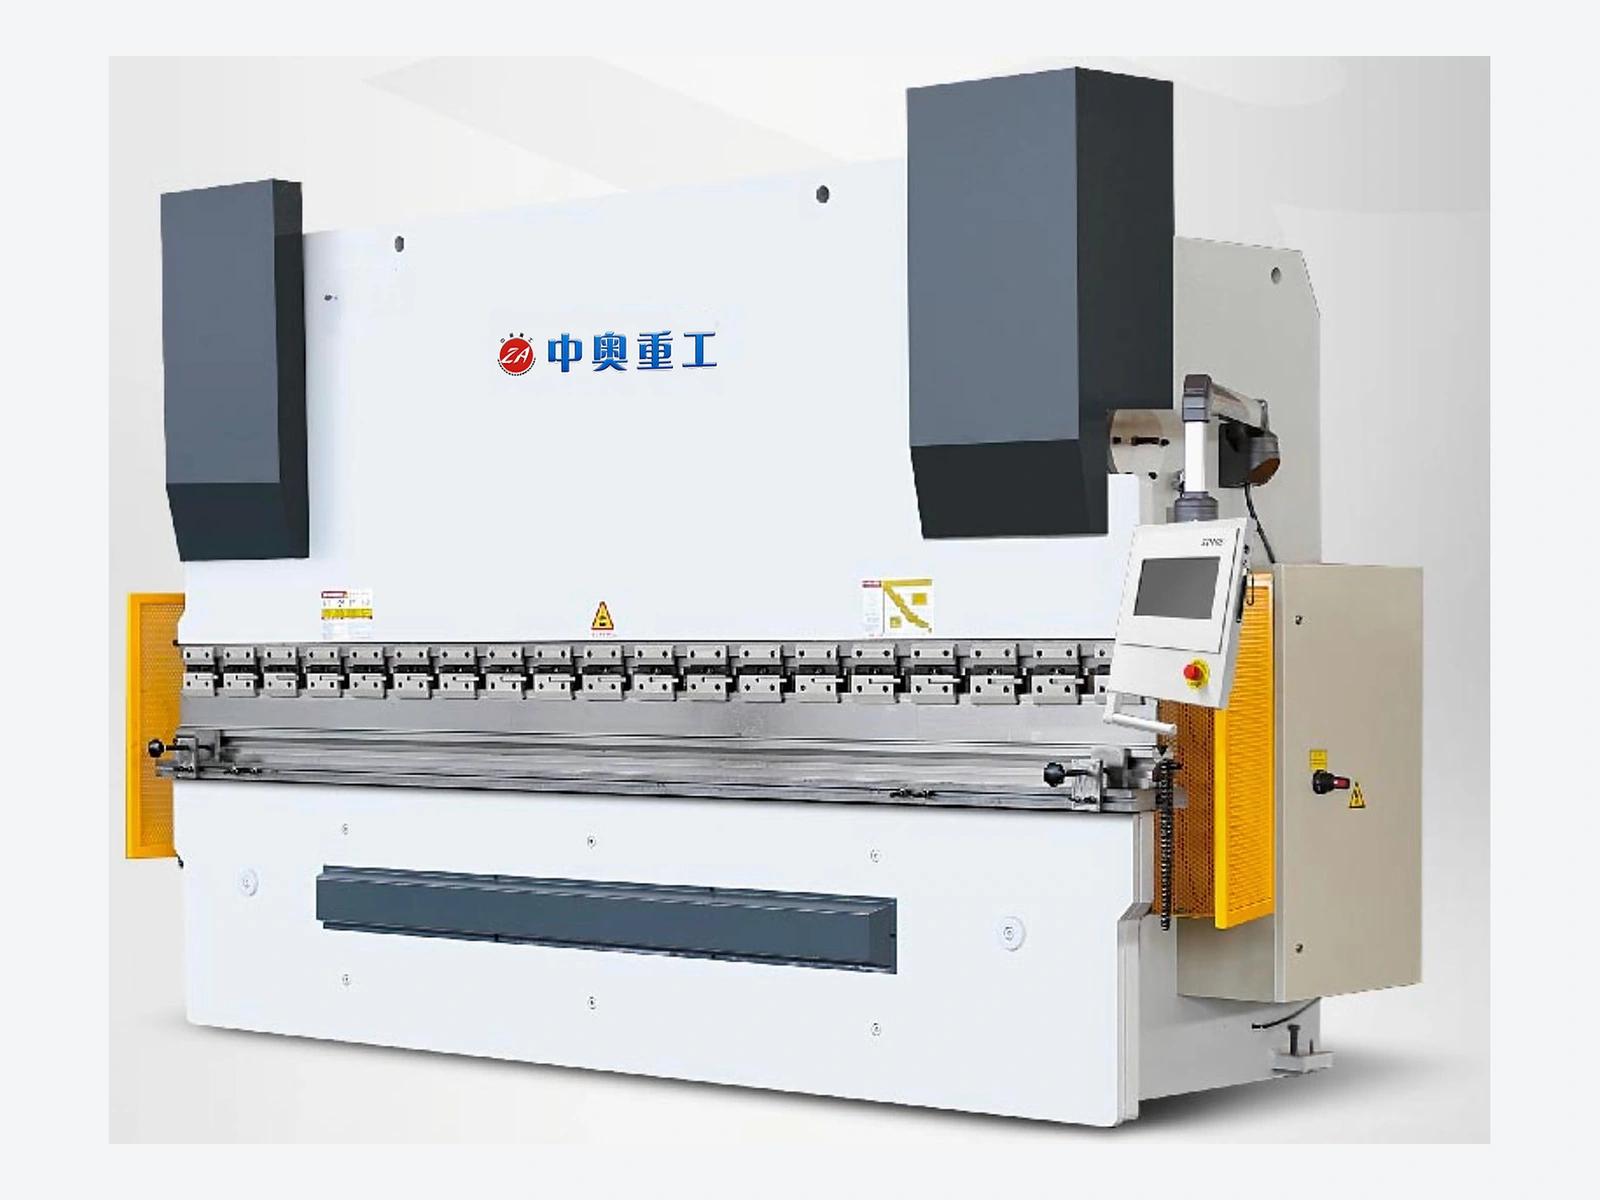
Maschinenanordnung mit Torsionswellensynchronisation
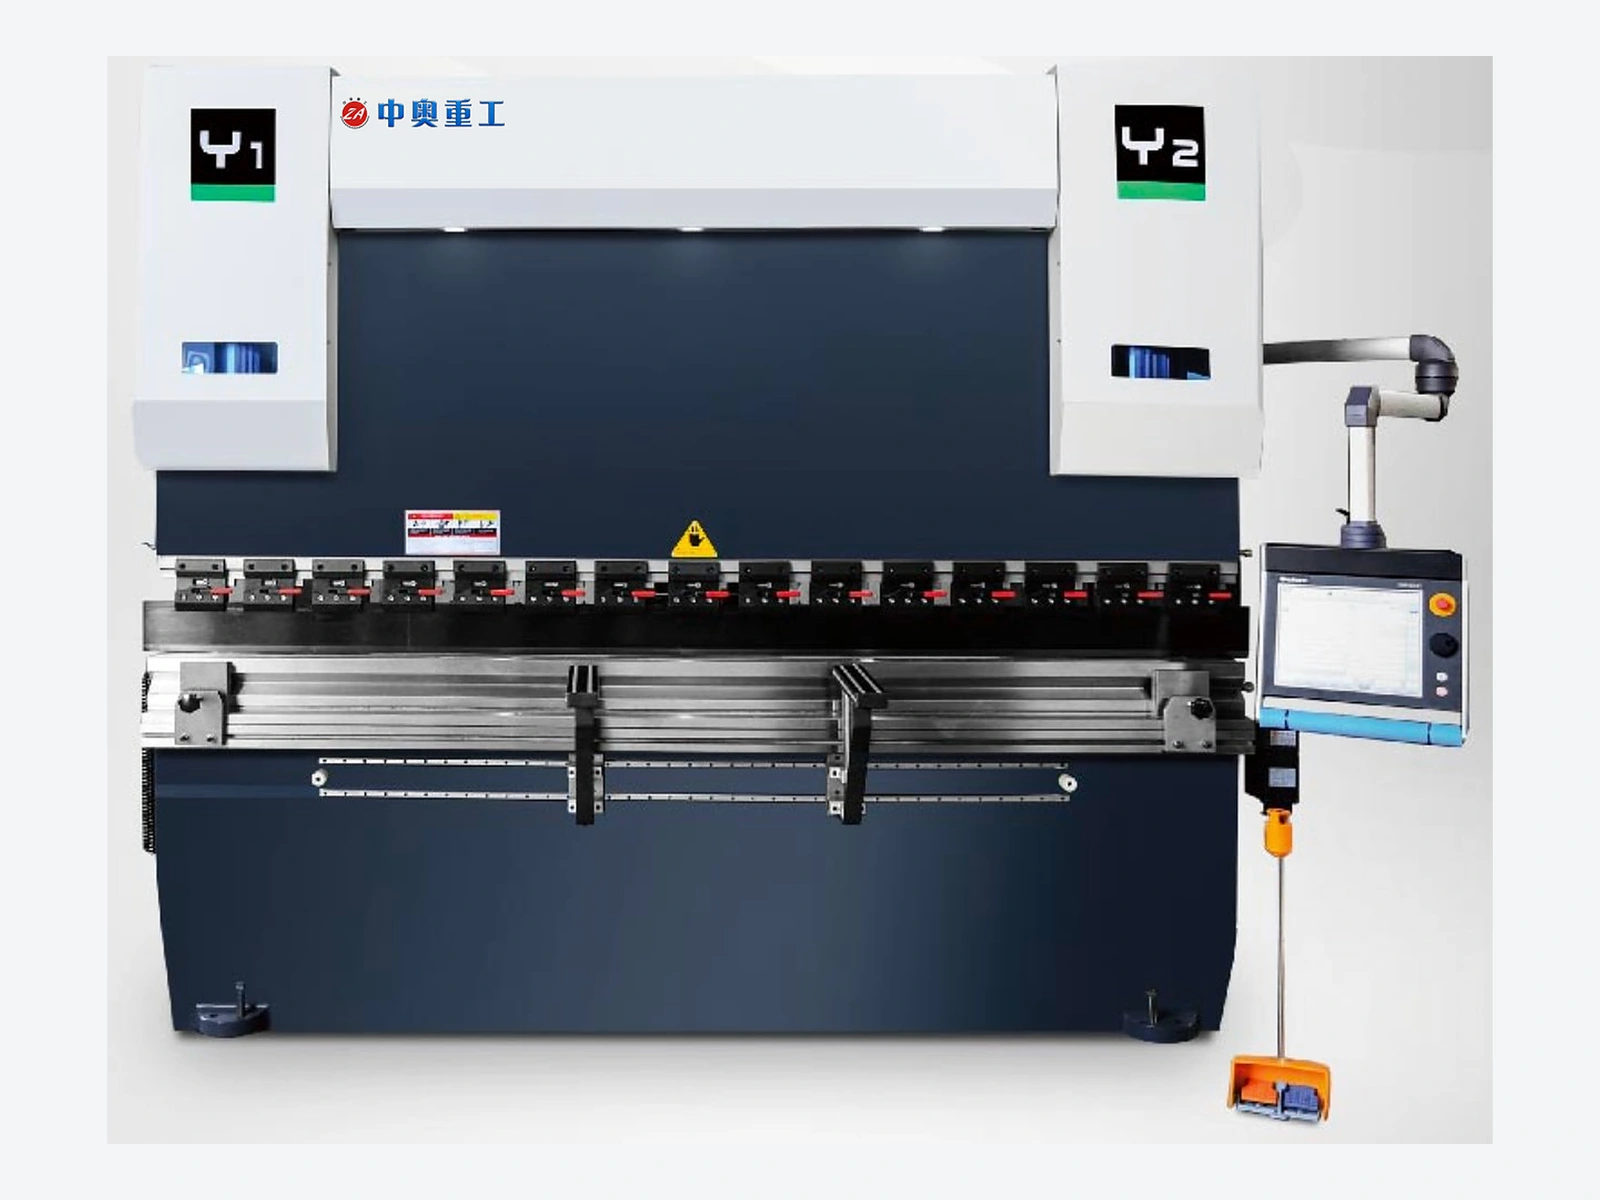
Konfiguration von NC-Steuerung und Hinteranschlag
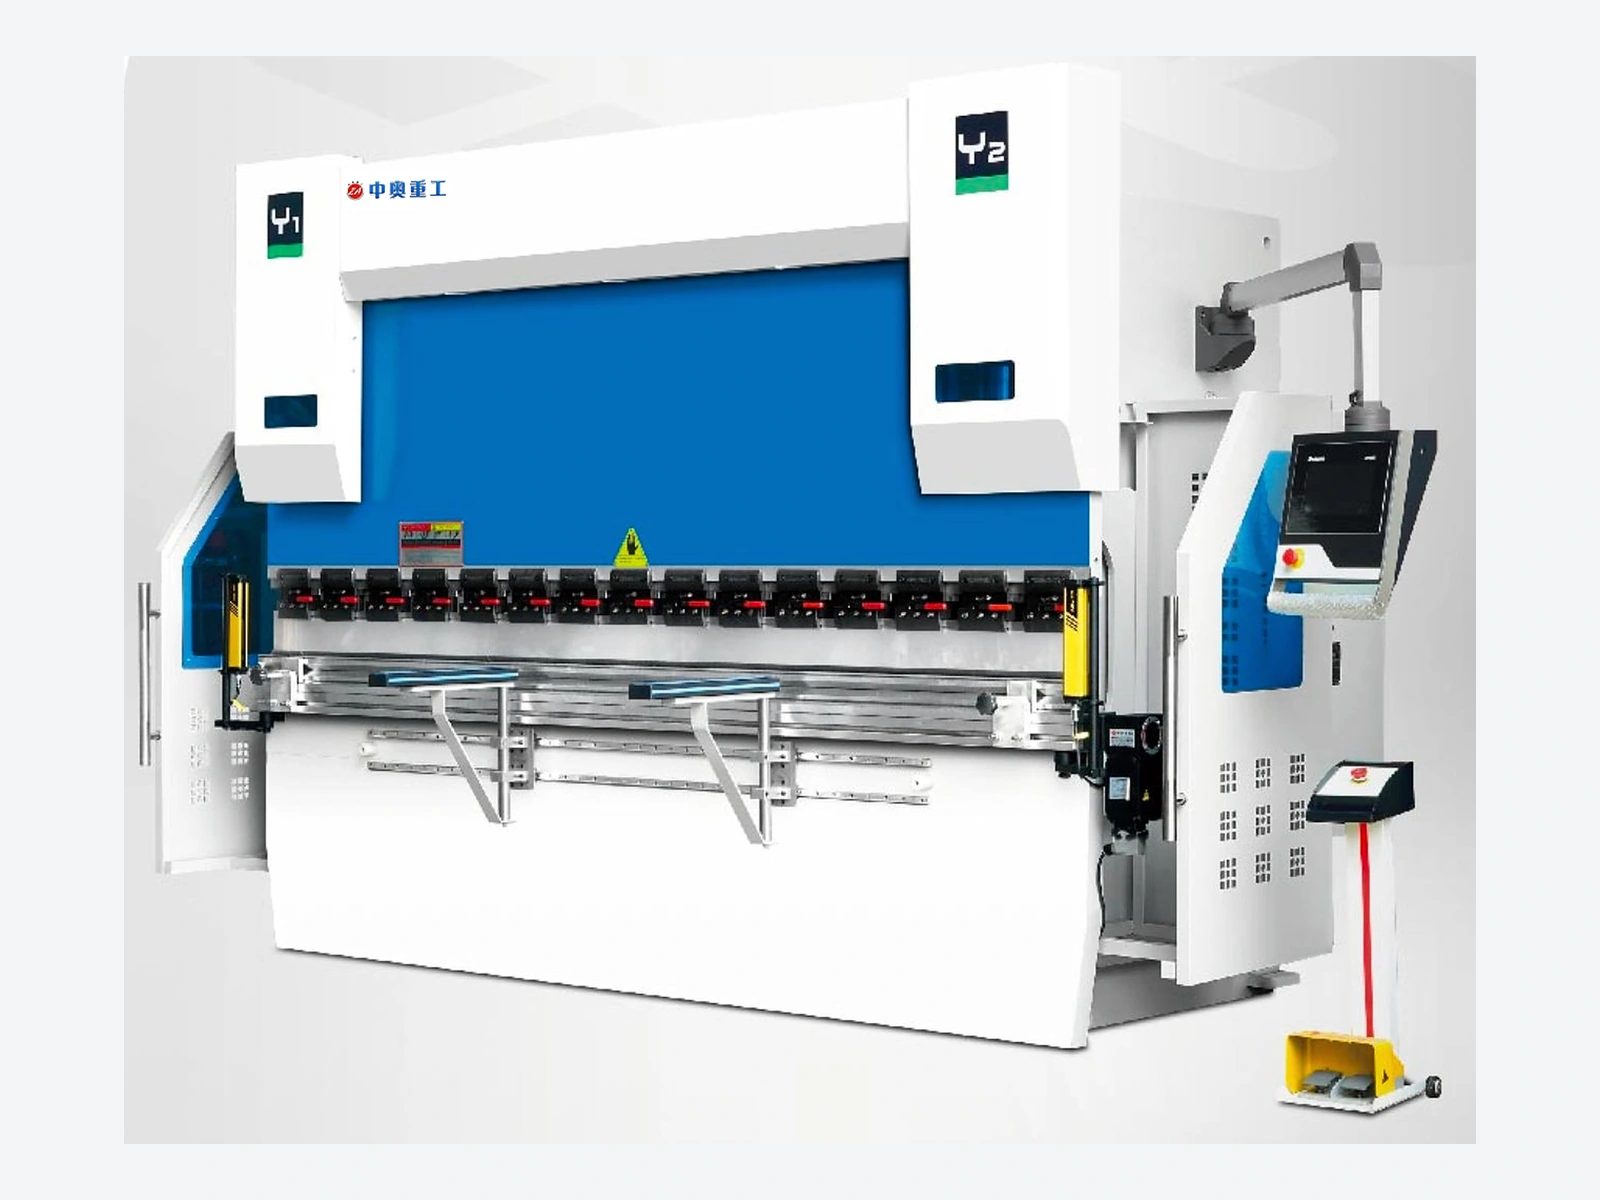
Ausführungen für Klemmung, Werkzeuge und vordere Auflagen
ANWENDUNGEN
Typische Anwendungen
01
Konventionelle Blechumformung
Konventionelle Schenkel und vergleichsweise direkte Biegeabläufe prüfen. Werkstofffestigkeit, Dicke und Biegelänge müssen gemeinsam geprüft werden; mechanische Synchronisation ersetzt nicht die Beurteilung von Werkzeugen und Belastung.
02
Wiederkehrende Biegearbeiten
Bei wiederkehrenden Teilen NC-Anordnung anhand von Positionier- und Werkzeugwechselschritten bestätigen. Winkel- und Maßanforderungen in Bezug auf Werkstoffchargen, Werkzeuge und Rüstbedingungen besprechen.
03
Vorhandene Werkstattwerkzeuge
Sollen vorhandene Werkzeuge und Positionierverfahren beibehalten werden, Schnittstellen, Maße und repräsentative Teile bereitstellen. Spannkompatibilität, Anschlagkontaktpositionen und Werkstückabstützanordnungen prüfen.
AUSWAHLHINWEISE
Wichtige Punkte vor der Auswahl
Bauweise und Steuerung unterscheiden
Torsionsstab bezeichnet die mechanische Synchronisation, nicht eine universelle Steuerung, Achsanordnung oder ein bestimmtes Ergebnis. Bauweise, NC-Funktionen, Hinteranschlag und Werkzeugumfang im Angebot getrennt festlegen.
Werkzeuge und Rückfederung
Belastung anhand von Werkstoffsorte, Dicke und Biegelänge beurteilen und Innenradius, V-Öffnung und Werkzeuggrenzen prüfen. Rückfederung und Winkelanforderungen in Versuche einbeziehen, statt sich auf eine Bauweisenbezeichnung zu verlassen.
Prozessfreiraum
Drehen, Werkzeugkollisionen und Maschinenöffnung in jeder Biegephase sowie die örtliche Stromversorgung prüfen. Abstützungen, Spann- und Schutzanordnungen anhand der tatsächlichen Betriebsbedingungen besprechen.
Maschinenfotos veranschaulichen mögliche Konfigurationen. Erscheinungsbild, Steuerung, Werkzeuge, Schutzeinrichtungen und Zusatzausrüstung unterliegen dem vereinbarten Lieferumfang. Endgültige Spezifikationen und Abnahmeanforderungen werden im Angebot bestätigt.
AUSGANGSPUNKT: IHRE ANWENDUNG
Ihre Anfrage vorbereiten
Übermitteln Sie die verfügbaren Angaben anhand der folgenden Checkliste, damit wir das Produkt im Hinblick auf Ihre Anwendung prüfen können. Liegt keine vollständige Zeichnung vor, beginnen Sie mit aussagekräftigen Fotos und bekannten Abmessungen.
Werkstoffsorten, Dicken und maximale Biegelänge
Fertigteilzeichnungen, Innenradien, Winkel und Biegefolge
Vorhandene Werkzeugschnittstellen, V-Öffnungen und Belastungsgrenzen
Losgrößen, Positioniermethode und Werkstückabstützbedarf
Standortspannung, Frequenz, Betriebsanordnung und Lieferort
Klare Angaben. Ein zielführendes Gespräch.
Die Schaltfläche unten öffnet eine E-Mail mit einer produktspezifischen Checkliste. Ergänzen Sie die Ihnen bekannten Angaben und fügen Sie Zeichnungen oder Fotos in Ihrem E-Mail-Programm als Anlagen hinzu.
Die Angaben dienen der Erstprüfung und stellen keine Zusage hinsichtlich Kompatibilität, Lieferbarkeit oder Leistung dar. Maßgeblich für Werkstoffe, Geometrie, Konfiguration, Lieferzeit und Abnahmeanforderungen sind die bestätigte Zeichnung und das bestätigte Angebot.
FRAGEN AUS DER PRAXIS
Praxisfragen zur Auswahl
Klären Sie Betriebsbedingungen und Schnittstellen, bevor Sie Werkstoffe, Geometrie oder Konfiguration festlegen.
Ist Torsionsstabsynchronisation dasselbe wie elektrohydraulischer Servoantrieb?
Beide dürfen nicht als dieselbe Synchronisationsanordnung behandelt werden. Diese Maschine nutzt mechanische Synchronisation; Steuerungs- und Hinteranschlagfunktionen müssen weiterhin getrennt anhand von Werkstück- und Abnahmeanforderungen bestätigt werden.
Bedeutet eine Baureihenbezeichnung eine einzige Spezifikation?
Nein. Werkstoffsorte, Dicke, Arbeitslänge, Werkzeuge und Teileprofil können die Auswahl beeinflussen. Das Angebot sollte die konkrete Konfiguration und die zu prüfenden Aufgaben festlegen.
Wie sollten Biegewinkel bestätigt werden?
Werkstoff, Innenradius, V-Öffnung und Winkelanforderungen zur Beurteilung mit repräsentativen Probeteilen bereitstellen. Ergebnisse hängen von Rückfederung, Werkzeugen und Einrichtung und nicht allein von der Synchronisationsanordnung ab.