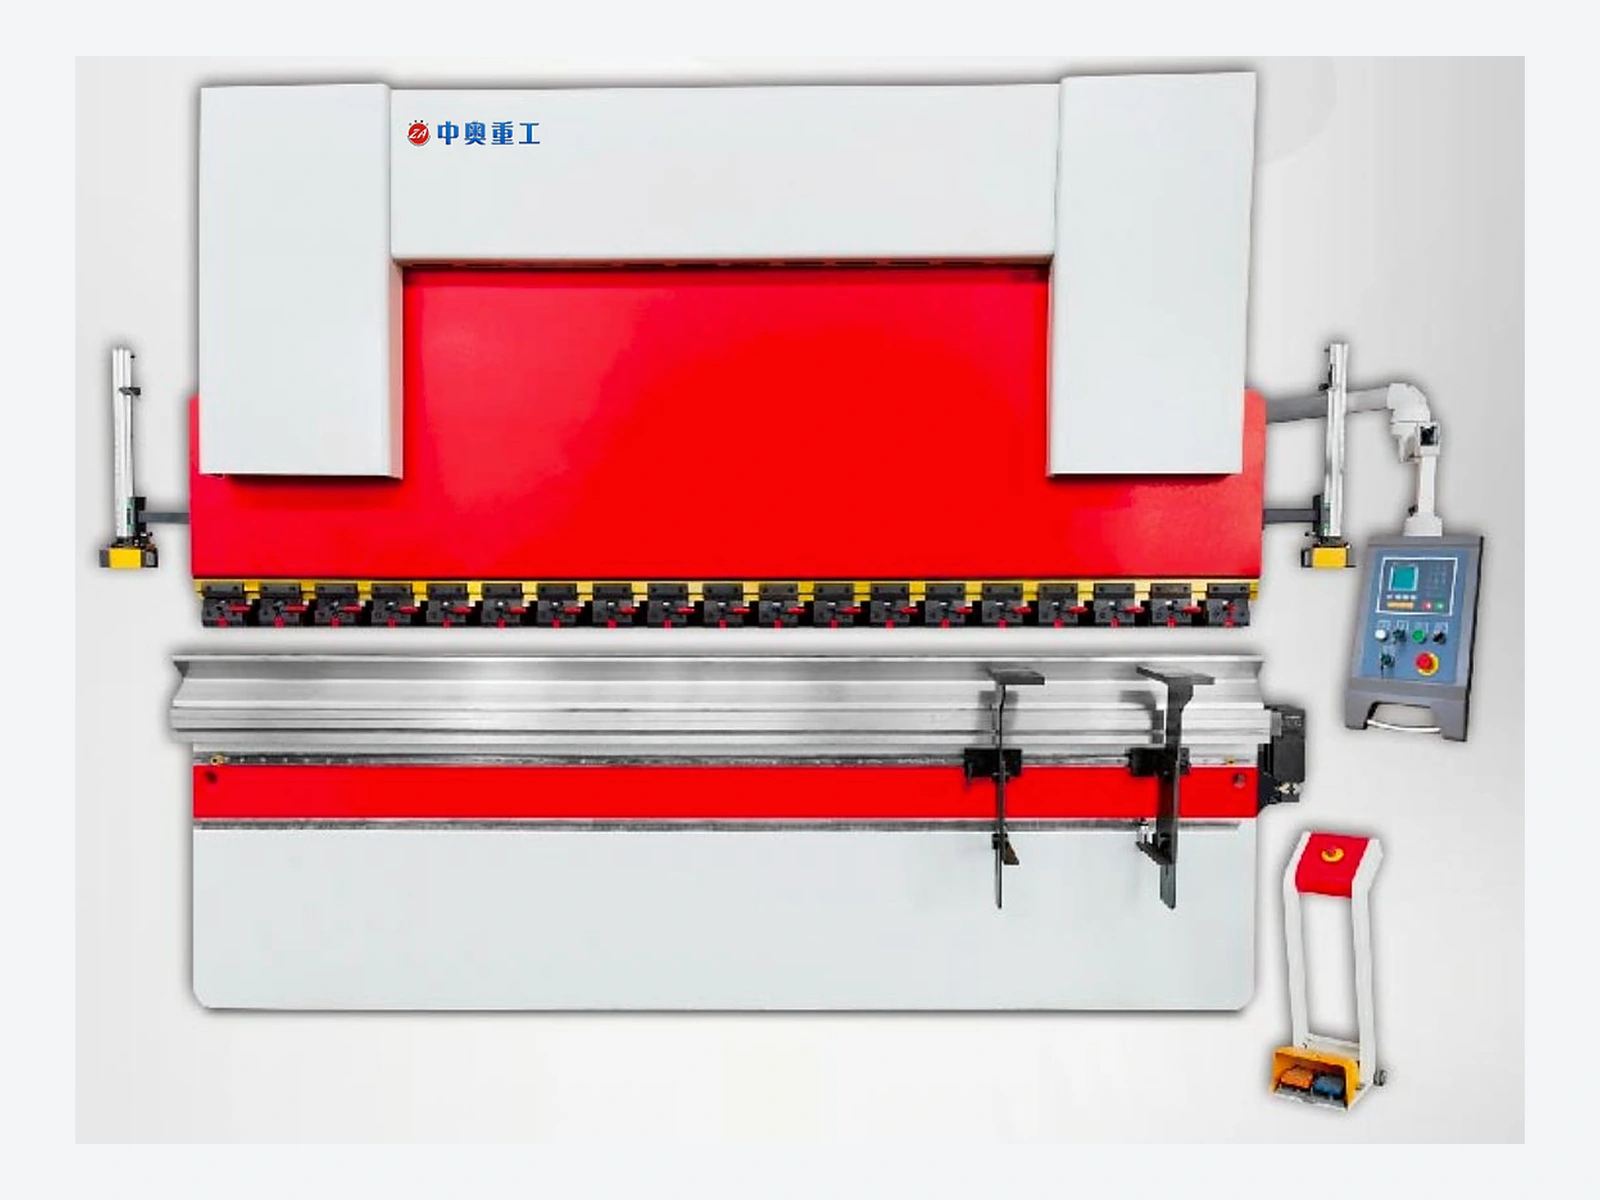
La presse plieuse synchronisée par barre de torsion utilise un dispositif de synchronisation mécanique. La sélection doit distinguer cette structure des fonctions de la commande, plutôt que de l’assimiler à une autre appellation de configuration à servocommande électrohydraulique. Examinez le matériau, la longueur de pliage et le profil fini avant de spécifier l’outillage, la butée arrière et les dispositions de fonctionnement. Le retour élastique, les essais de pliage et les exigences convenues des pièces restent partie intégrante de l’évaluation, les fonctions NC exactes et le périmètre de fourniture étant confirmés pour la machine sélectionnée.
Synchronisation mécanique
Évaluez les travaux de pliage autour de la configuration spécifiée à synchronisation mécanique par barre de torsion.
Confirmation de la commande
Confirmez les fonctions de commande NC et de butée arrière de la machine proposée.
Examen des essais de pliage
Examinez les exigences de formage par rapport au retour élastique du matériau, à l’état de l’outillage et à des essais représentatifs.
Confirmer les exigences de synchronisation et de réglage
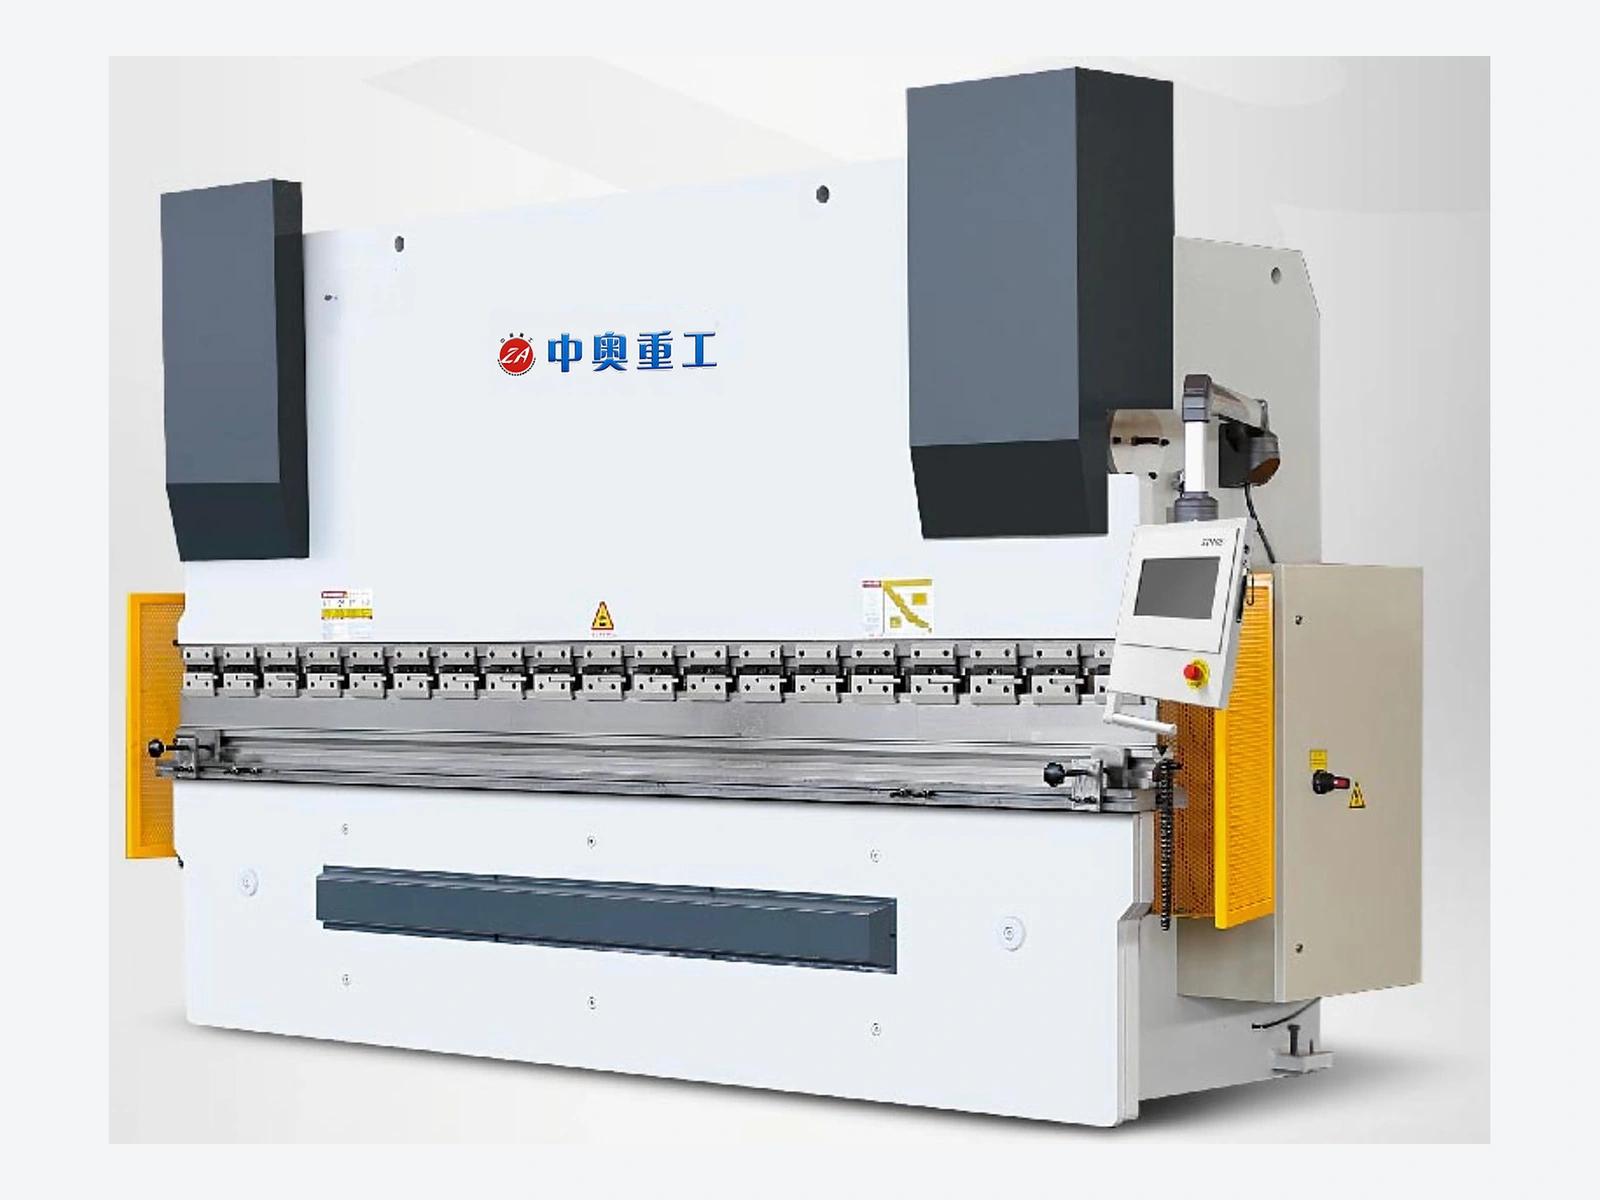
La synchronisation par barre de torsion est un choix de structure de machine. Déterminez la force et la longueur de pliage requises à partir de la pièce, sans présumer que toutes les machines WC67K partagent les mêmes spécifications.
Examinez le système NC, la butée arrière, le serrage, l’outillage et les supports avant avec la configuration proposée. Les résultats de pliage dépendent de la machine, du matériau et des réglages retenus.
Configurations types
Agencement de machine synchronisée par barre de torsion
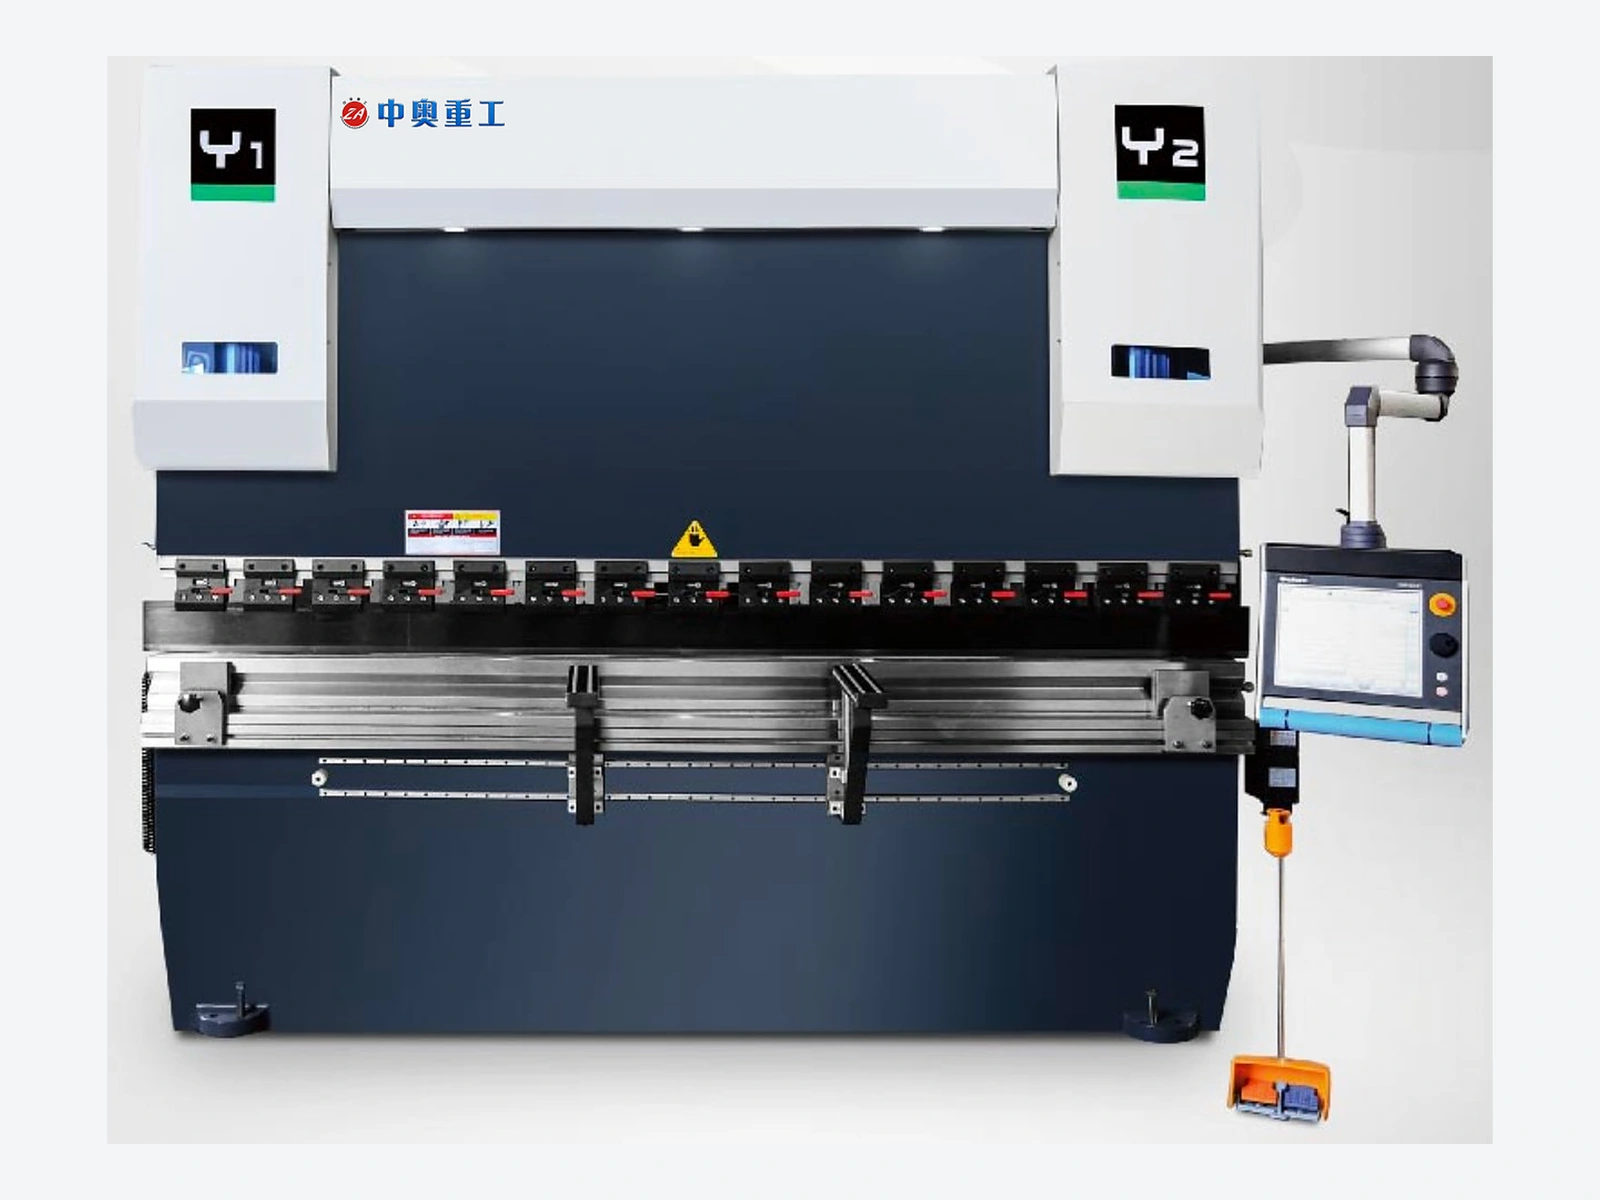
Configuration du contrôleur NC et de la butée arrière
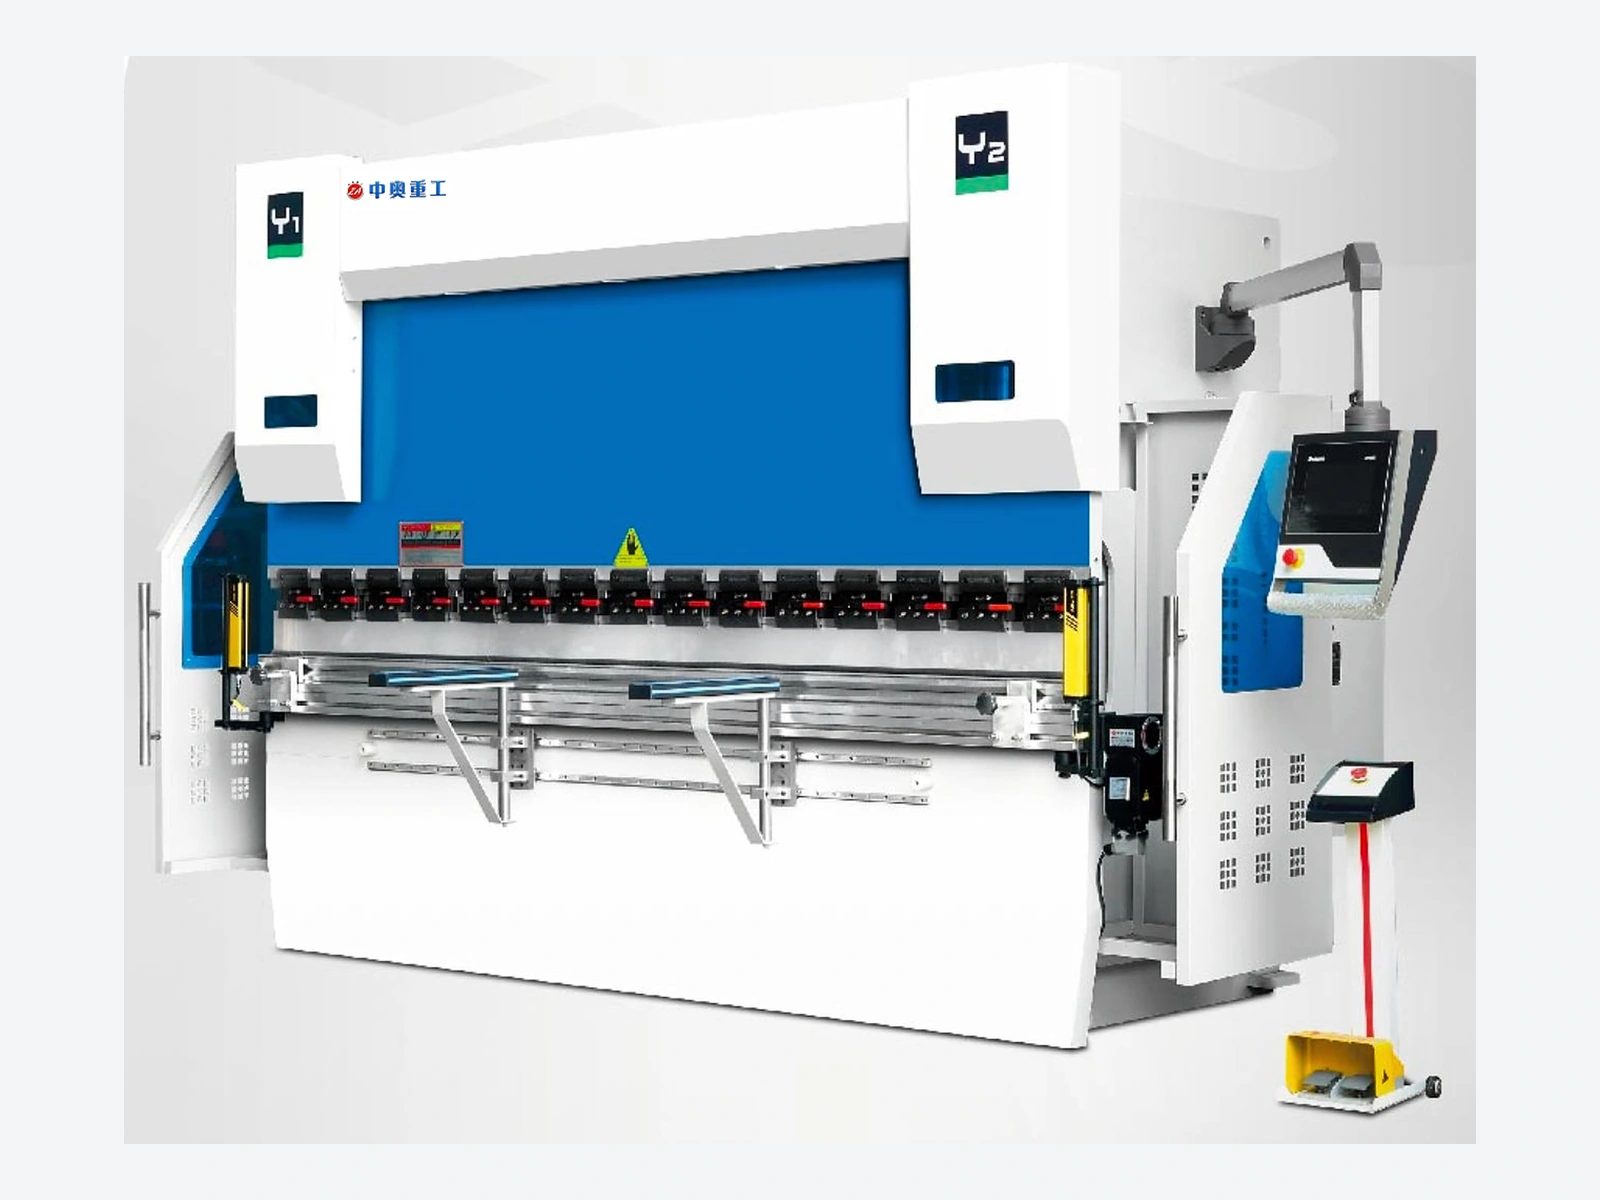
Dispositifs de serrage, d’outillage et de support avant
DOMAINES D’APPLICATION
Applications courantes
01
Formage conventionnel de tôles
Examinez les ailes conventionnelles et les séquences de pliage relativement directes. La résistance du matériau, l’épaisseur et la longueur de pliage doivent être vérifiées ensemble ; la synchronisation mécanique ne dispense pas d’évaluer l’outillage et la charge.
02
Travaux de pliage répétitifs
Pour les pièces répétitives, confirmez la configuration NC par rapport aux étapes de positionnement et de changement d’outils. Discutez des exigences angulaires et dimensionnelles en lien avec les lots de matériau, l’outillage et les conditions de réglage.
03
Outillage existant de l’atelier
Si les outils et pratiques de positionnement existants doivent être conservés, fournissez les interfaces, dimensions et pièces représentatives. Vérifiez la compatibilité du serrage, les points de contact des butées et les dispositifs de support de pièce.
POINTS DE SÉLECTION
Points à vérifier avant la sélection
Structure et commande
La barre de torsion décrit une synchronisation mécanique, pas une commande, une disposition d’axes ou un résultat universels. Définissez séparément dans le devis la structure, les fonctions NC, la butée arrière et le périmètre de l’outillage.
Outillage et retour élastique
Évaluez la charge à partir de la nuance, de l’épaisseur et de la longueur de pliage, avec vérification du rayon intérieur, de l’ouverture du V et des limites des outils. Incluez le retour élastique et les exigences d’angle dans les essais plutôt que de vous fier au nom d’une structure.
Dégagements du procédé
Vérifiez le retournement, les interférences d’outils et l’ouverture de la machine à chaque étape du pliage, avec l’alimentation électrique du site. Discutez des supports, du serrage et des dispositifs de protection par rapport aux conditions réelles d’exploitation.
Les photographies de machines illustrent des configurations disponibles. L’aspect, la commande, l’outillage, les dispositifs de protection et les équipements auxiliaires dépendent du périmètre de fourniture convenu. Les spécifications finales et les exigences de réception sont confirmées dans le devis.
PARTEZ DE VOTRE APPLICATION
Préparez votre demande
Transmettez les informations disponibles à l’aide de la liste ci-dessous pour nous permettre d’examiner le produit au regard de votre application. Si vous ne disposez pas d’un plan complet, commencez par des photographies nettes et les dimensions connues.
Nuances, épaisseurs et longueur maximale de pliage
Plans finis, rayons intérieurs, angles et séquence de pliage
Interfaces des outils existants, ouvertures du V et limites de charge
Tailles de lots, mode de positionnement et besoins de support des pièces
Tension et fréquence du site, implantation de travail et destination
Un besoin mieux défini. Un échange plus utile.
Le bouton ci-dessous ouvre un courriel contenant une liste d’informations propre au produit. Renseignez les éléments connus et joignez les plans ou photographies dans votre logiciel de messagerie.
Les informations servent à un examen préliminaire et ne constituent aucun engagement de compatibilité, de fourniture ou de performance. Les matériaux, la géométrie, la configuration, le délai et les exigences de réception définitifs sont soumis au plan et au devis confirmés.
QUESTIONS PRATIQUES
Questions pratiques de sélection
Précisez les conditions de fonctionnement et les interfaces avant de décider des matériaux, de la géométrie ou de la configuration.
La synchronisation par barre de torsion équivaut-elle à la servocommande électrohydraulique ?
Ces dispositifs de synchronisation ne doivent pas être assimilés. Cette machine utilise une synchronisation mécanique ; les fonctions de commande et de butée arrière nécessitent encore une confirmation distincte par rapport à la pièce et aux exigences de réception.
Une désignation de série implique-t-elle une spécification unique ?
Non. La nuance, l’épaisseur, la longueur utile, l’outillage et le profil de la pièce peuvent tous influencer la sélection. Le devis doit définir la configuration précise et les travaux examinés.
Comment confirmer les angles de pliage ?
Fournissez le matériau, le rayon intérieur, l’ouverture du V et les exigences angulaires pour une évaluation avec des pièces d’essai représentatives. Les résultats dépendent du retour élastique, de l’outillage et du réglage, pas du seul dispositif de synchronisation.