Stanzen von Anschlussplatten
Löcher in Anschlussplatten anhand von Durchmesser, Form, Positionen und Dicke beurteilen. Werkstofffestigkeit, Randabstand und Werkzeugbedingungen einbeziehen, statt nur Lochdurchmesser zu vergleichen.
Die hydraulische Profilstahlschere kombiniert Stanzen mit Blech- und Profilschneidstationen; Maschine und Werkzeuge werden anhand einzelner Fertigungsaufgaben beurteilt. Stanzdurchmesser, Dicke, Werkstofffestigkeit und Profilquerschnitte müssen jeweils stationsbezogen geprüft werden. Eine Kapazitätsangabe einer Station kann nicht auf eine andere übertragen werden. Anschläge, Abstützungen und zusätzliche Werkzeuge im vereinbarten Lieferumfang festlegen und Betriebsbeschränkungen sowie Materialhandhabung prüfen, statt anzunehmen, die Maschinenbezeichnung lege jede Stationsleistung fest.
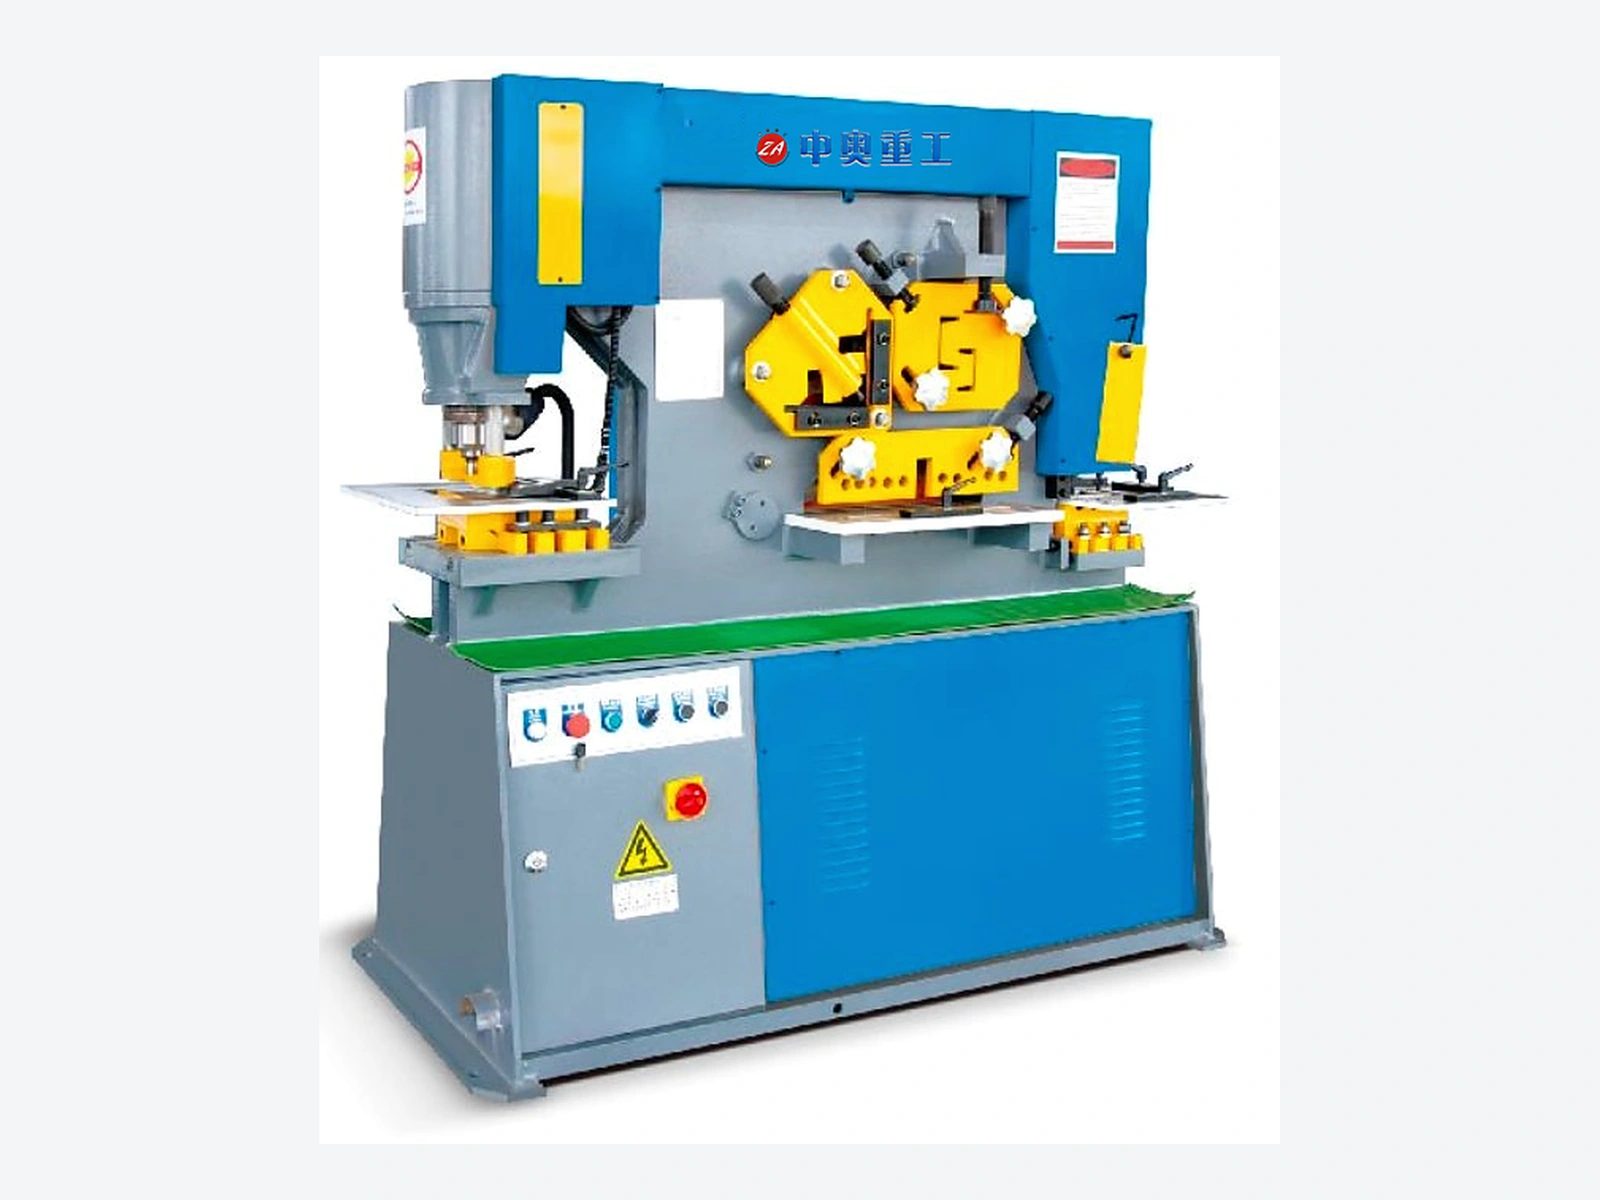
Stempeldurchmesser, Werkstoffdicke und Werkstofffestigkeit müssen gemeinsam bewertet werden. Die Scherleistungen für Bleche und Profile werden für den benötigten Querschnitt gesondert geprüft.
Stempel, Matrizen, Profilwerkzeuge, Anschläge und Auflagen werden im Lieferumfang festgelegt. Die Bezeichnung der Maschinenfamilie ersetzt keine bestätigte Leistungsangabe für jede einzelne Station.
Löcher in Anschlussplatten anhand von Durchmesser, Form, Positionen und Dicke beurteilen. Werkstofffestigkeit, Randabstand und Werkzeugbedingungen einbeziehen, statt nur Lochdurchmesser zu vergleichen.
Querschnitte und Schnittanforderungen für Blech, Winkelstahl oder andere vorgesehene Profile getrennt bereitstellen. Die Eignung hängt von Station und Werkzeugen ab; eine Scherleistung legt nicht jeden Querschnittsbereich fest.
Teilen sich mehrere Teiletypen eine Maschine, Stationsaufgaben, Werkzeugwechselhäufigkeit und Handhabungsanordnungen auflisten. Positionierung und Abstützung gemeinsam prüfen, ohne gleichzeitige Stationsnutzung vorauszusetzen.
Maschinenfotos veranschaulichen mögliche Konfigurationen. Erscheinungsbild, Steuerung, Werkzeuge, Schutzeinrichtungen und Zusatzausrüstung unterliegen dem vereinbarten Lieferumfang. Endgültige Spezifikationen und Abnahmeanforderungen werden im Angebot bestätigt.
Übermitteln Sie die verfügbaren Angaben anhand der folgenden Checkliste, damit wir das Produkt im Hinblick auf Ihre Anwendung prüfen können. Liegt keine vollständige Zeichnung vor, beginnen Sie mit aussagekräftigen Fotos und bekannten Abmessungen.
Die Schaltfläche unten öffnet eine E-Mail mit einer produktspezifischen Checkliste. Ergänzen Sie die Ihnen bekannten Angaben und fügen Sie Zeichnungen oder Fotos in Ihrem E-Mail-Programm als Anlagen hinzu.
Technische Anfrage per E-Mail sendenDie Angaben dienen der Erstprüfung und stellen keine Zusage hinsichtlich Kompatibilität, Lieferbarkeit oder Leistung dar. Maßgeblich für Werkstoffe, Geometrie, Konfiguration, Lieferzeit und Abnahmeanforderungen sind die bestätigte Zeichnung und das bestätigte Angebot.
Klären Sie Betriebsbedingungen und Schnittstellen, bevor Sie Werkstoffe, Geometrie oder Konfiguration festlegen.
Nein. Stanzen, Blechscheren und jede Profilscheraufgabe benötigen unabhängige Prüfungen. Festigkeit, Dicke, Lochdurchmesser und Querschnittsgeometrie sind relevant; eine Maschinenfamilienbezeichnung ersetzt keine stationsspezifische Bestätigung.
Werkzeuge müssen anhand von Lochform, Abmessungen, Dicke, Werkstoff und Maschinenschnittstellen beurteilt werden. Auch Randabstand und Lochzugänglichkeit prüfen. Formlöcher oder ungewöhnliche Teile erfordern Zeichnungen für die weitere Prüfung.
Gleichzeitigen Betrieb nicht voraussetzen. Arbeitsmethoden, Stationsbeschränkungen und Schutzanordnungen für das konkrete Modell bestätigen und Arbeitsweisen unter Berücksichtigung von Personal, Positionierung und Handhabung festlegen.
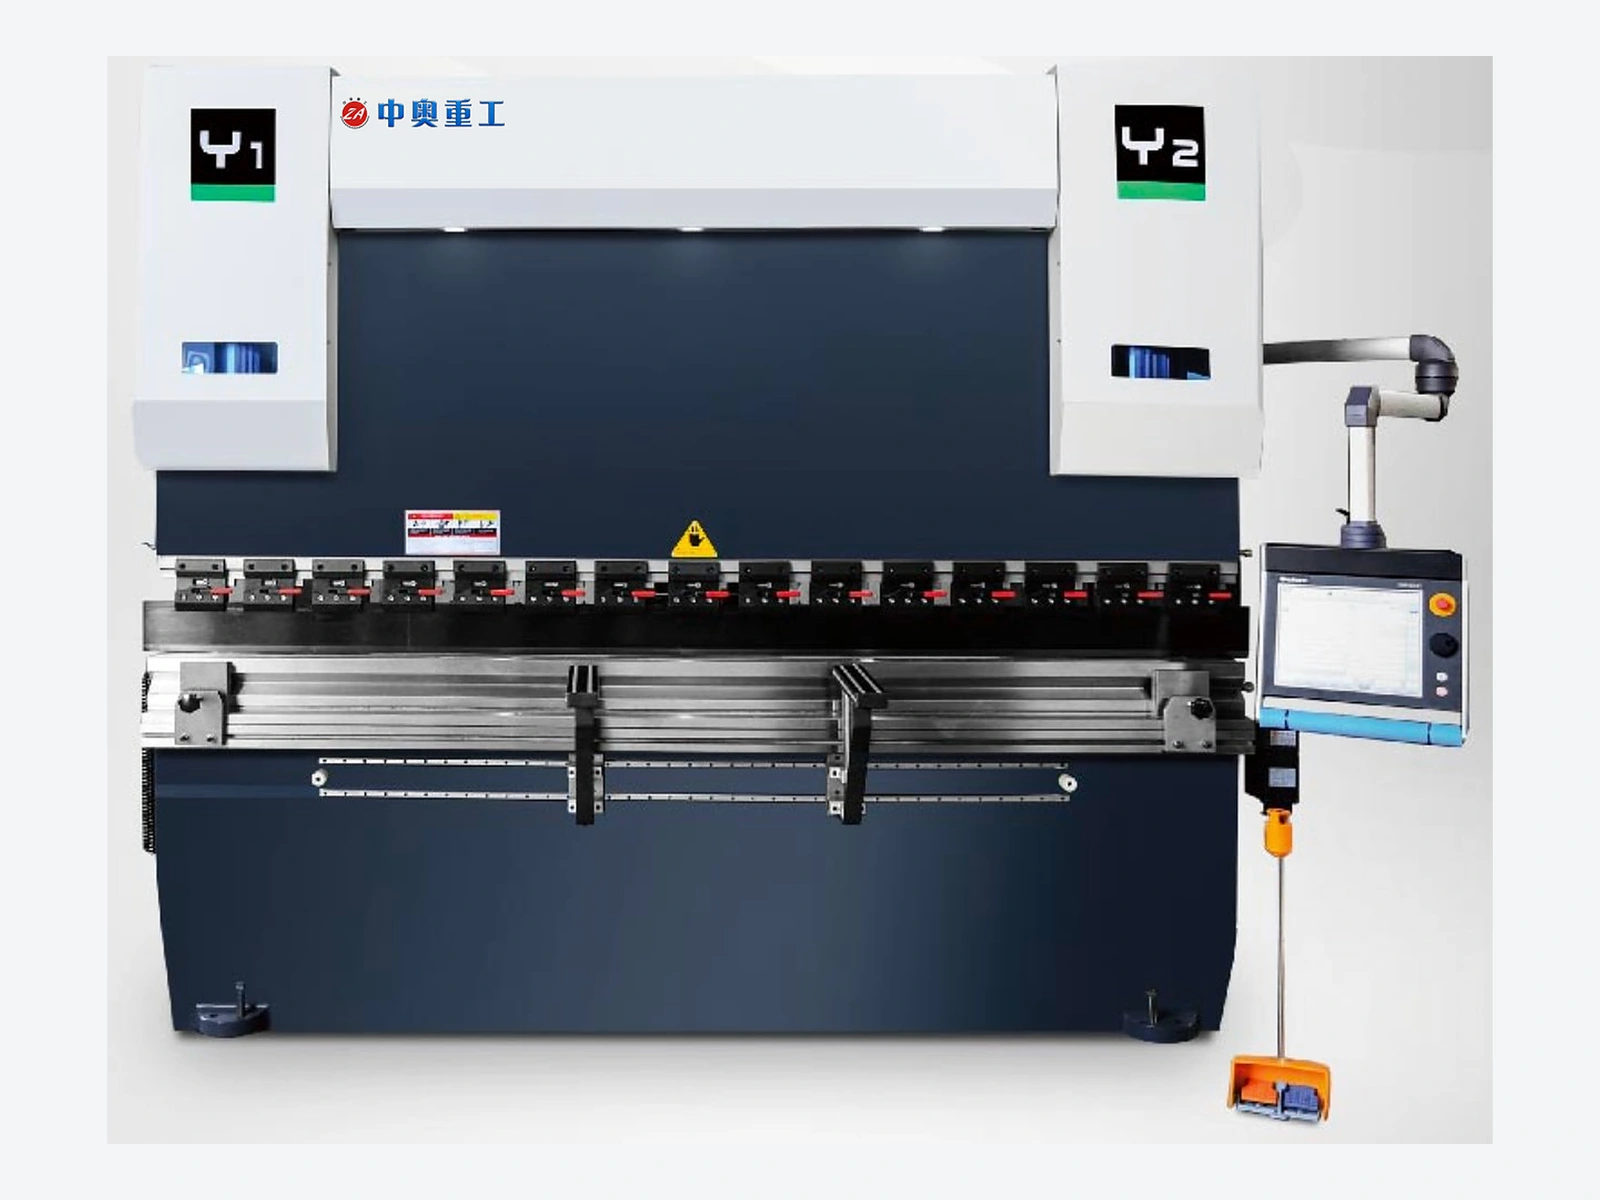
Hybridbiegen mit Servopumpe für die Blechfertigung mit anwendungsgerechter CNC-Konfiguration.
Produkt ansehen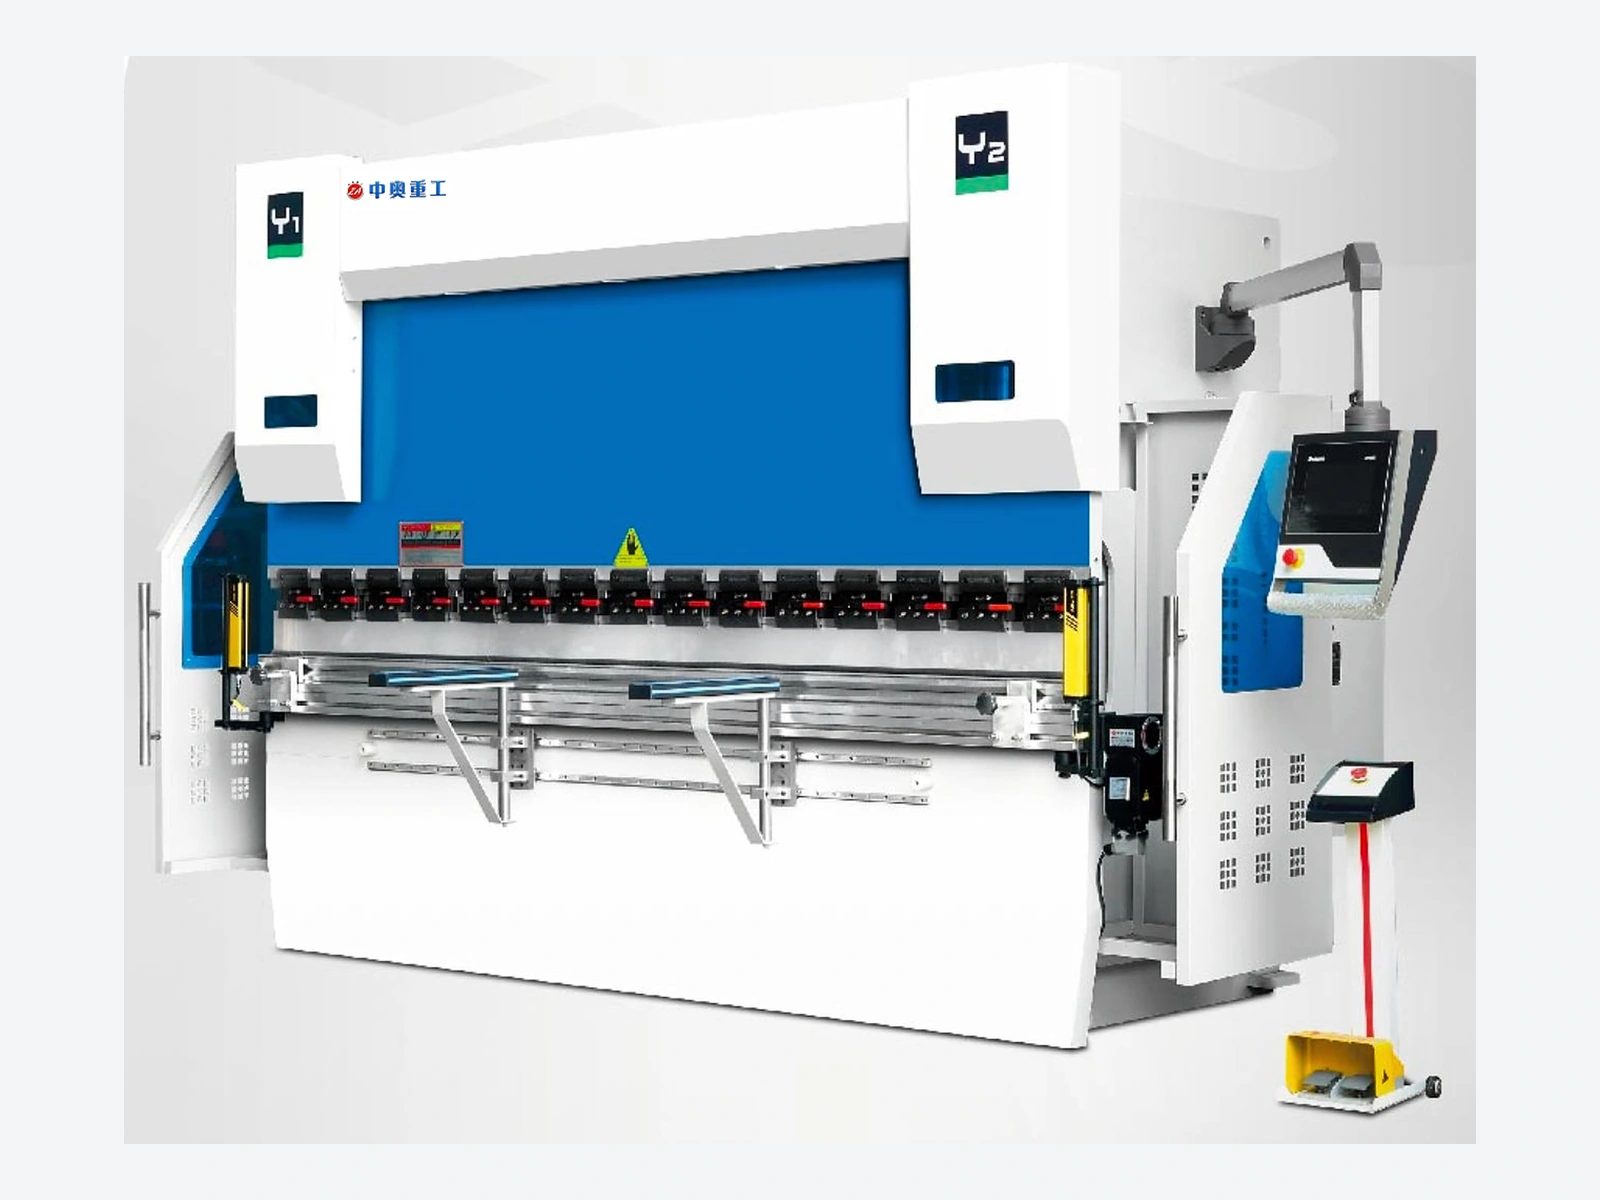
Elektrohydraulisches Servobiegen mit konfigurierbarer CNC-Steuerung, Hinteranschlag und Werkzeugunterstützung.
Produkt ansehen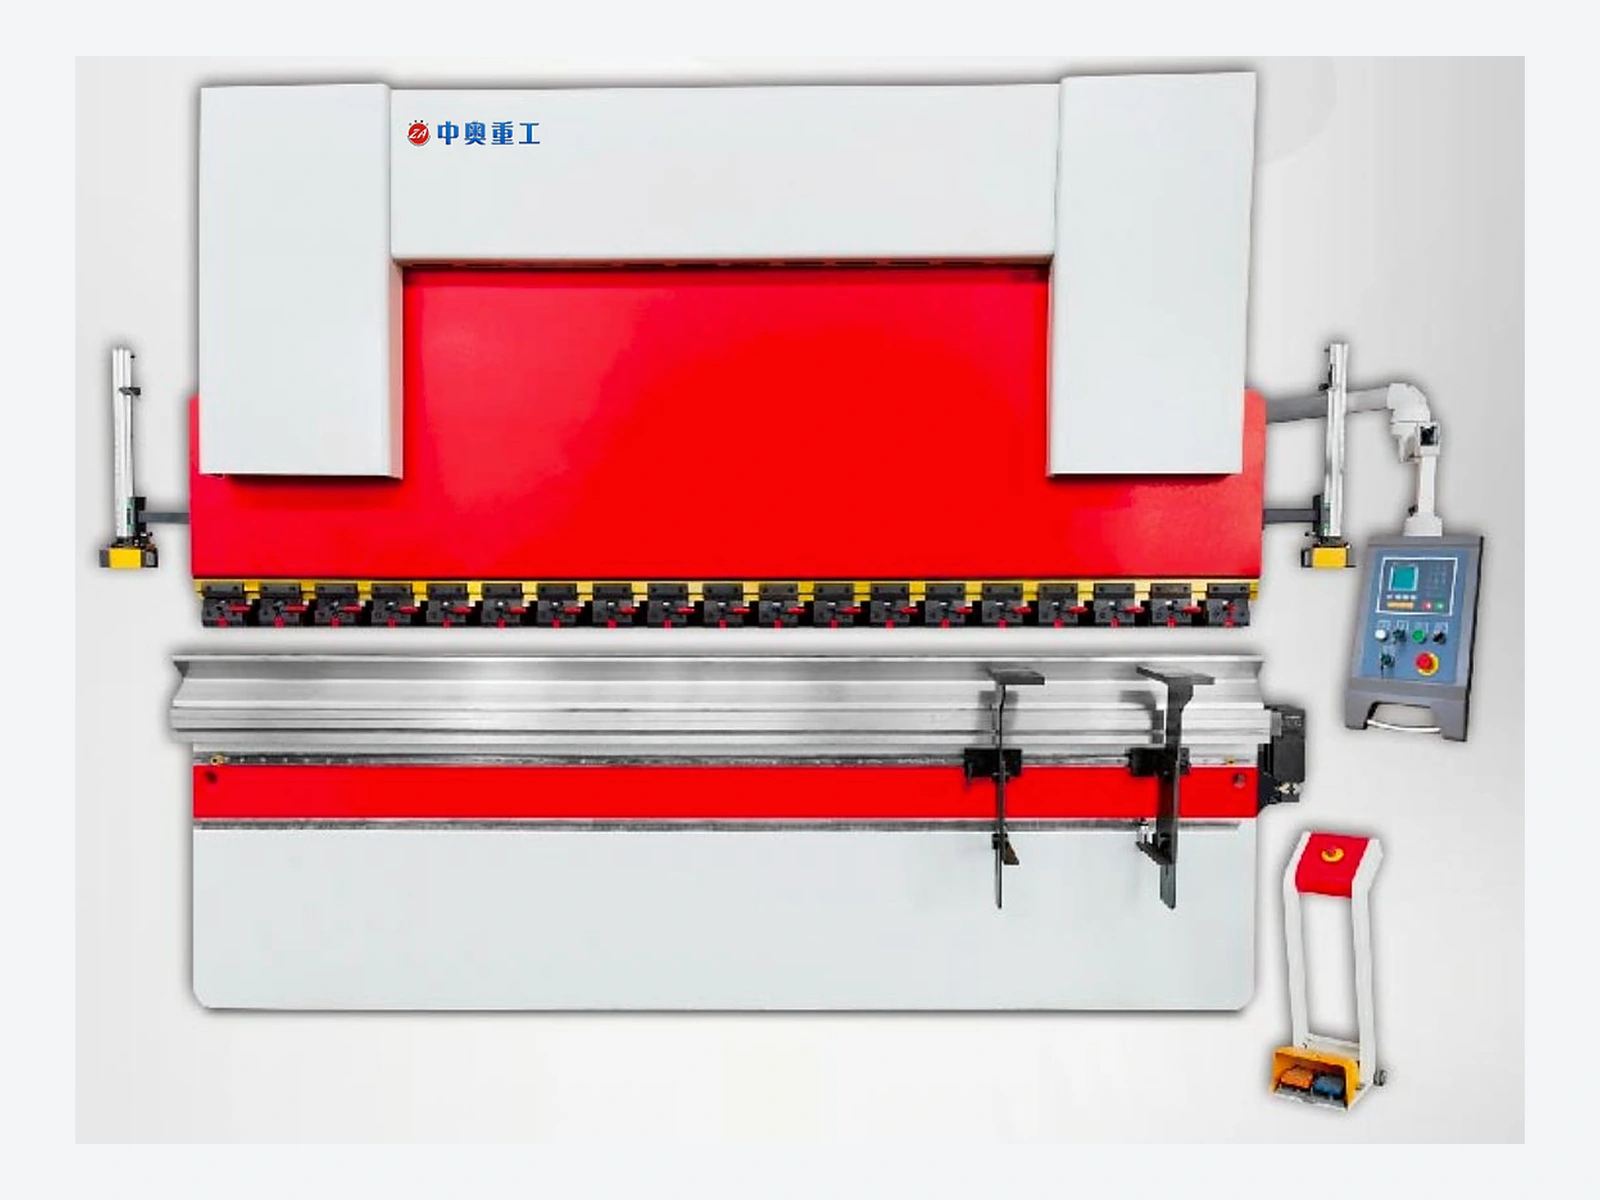
NC-gesteuertes hydraulisches Biegen für einfache Blechumformung und die Fertigung wiederkehrender Teile.
Produkt ansehenTeilen Sie Werkstoff, Prozess, Produktionsziel und Standortbedingungen für ein konfigurationsbezogenes Angebot mit.