连接板冲孔
用于评估连接板等零件的冲孔任务。应提供孔径、孔形、孔位与板厚,结合材料强度、边距及模具条件核对,不仅比较孔径。
冲孔直径、材料厚度及材料强度须综合评估。板材与型材剪切能力应按所需截面分别核对。
冲头、凹模、型材模具、定位挡块与托料须在供货范围中明确。设备系列名称不能替代逐工位确认的加工能力规格。
用于评估连接板等零件的冲孔任务。应提供孔径、孔形、孔位与板厚,结合材料强度、边距及模具条件核对,不仅比较孔径。
板料、角钢或其他拟加工型材需分别提供截面和切口要求。是否适用应按工位及模具确认,不能由一项剪切能力推定全部截面范围。
多类零件共用设备时,应将各工位任务、换模频次与搬运安排列清。操作衔接和定位托料需整体评估,不默认各工位可同时作业。
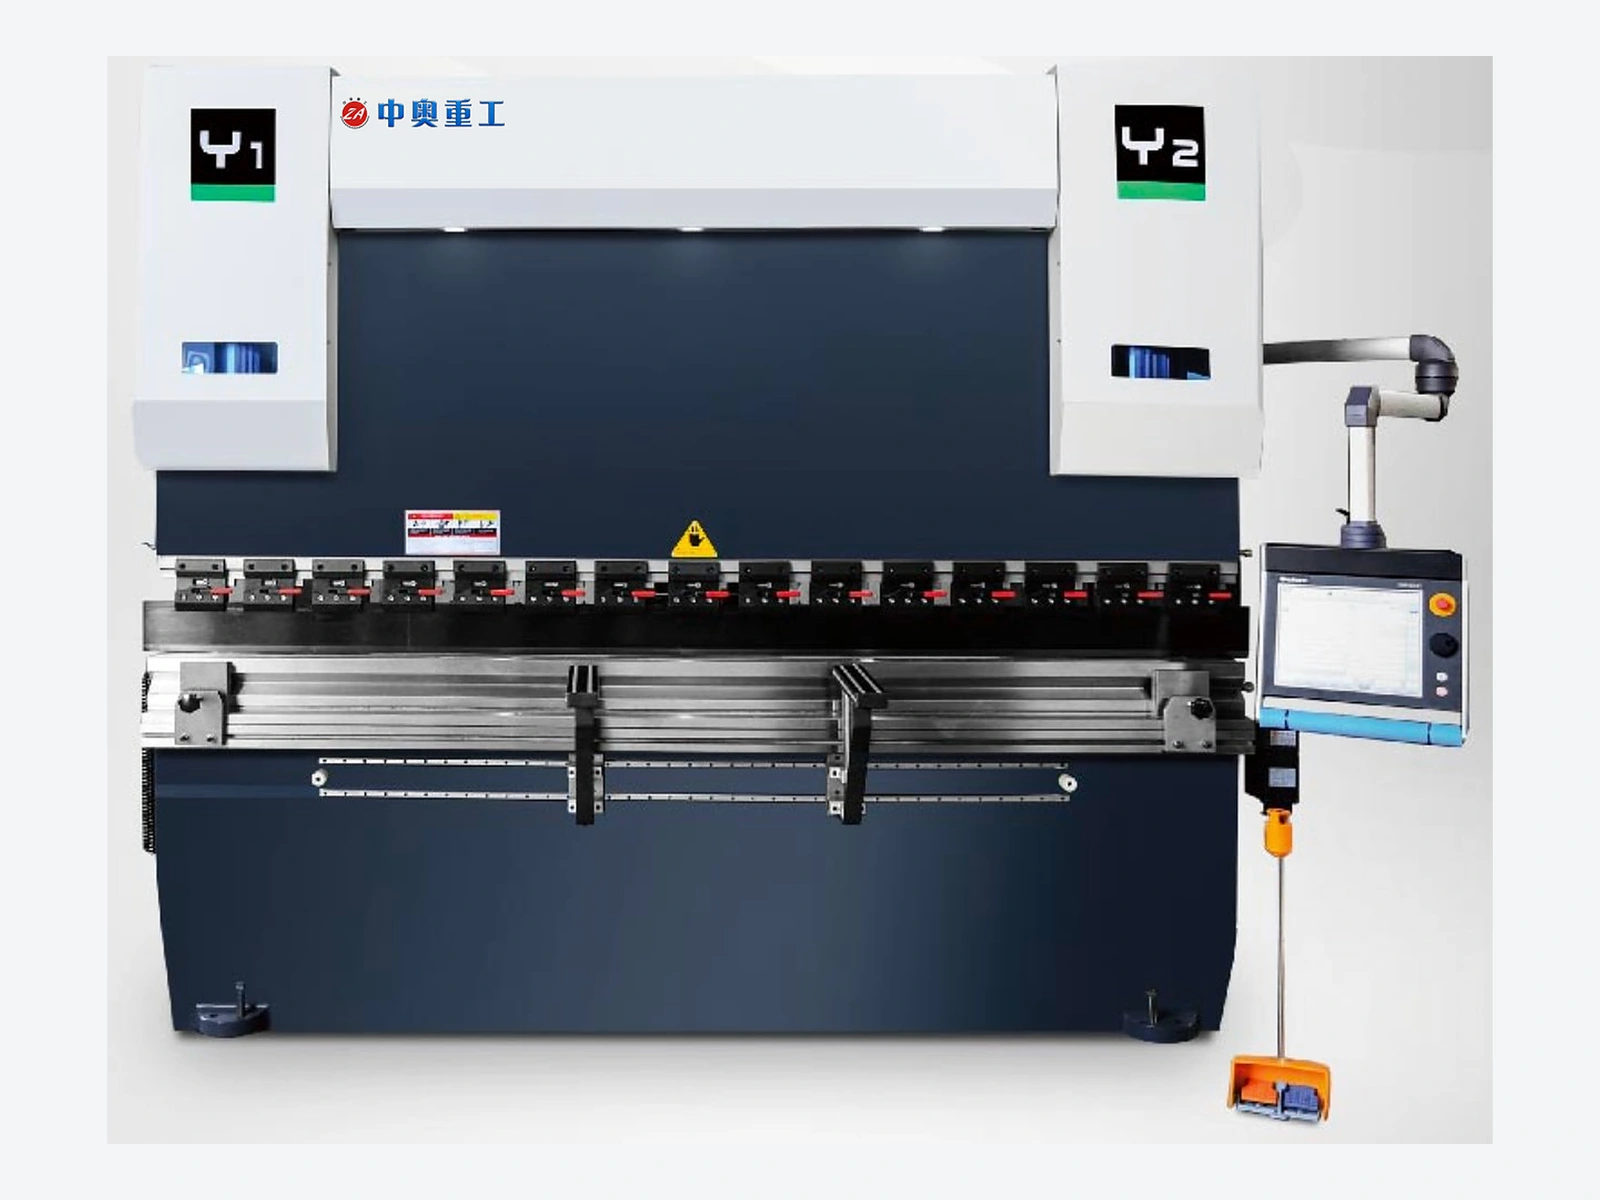
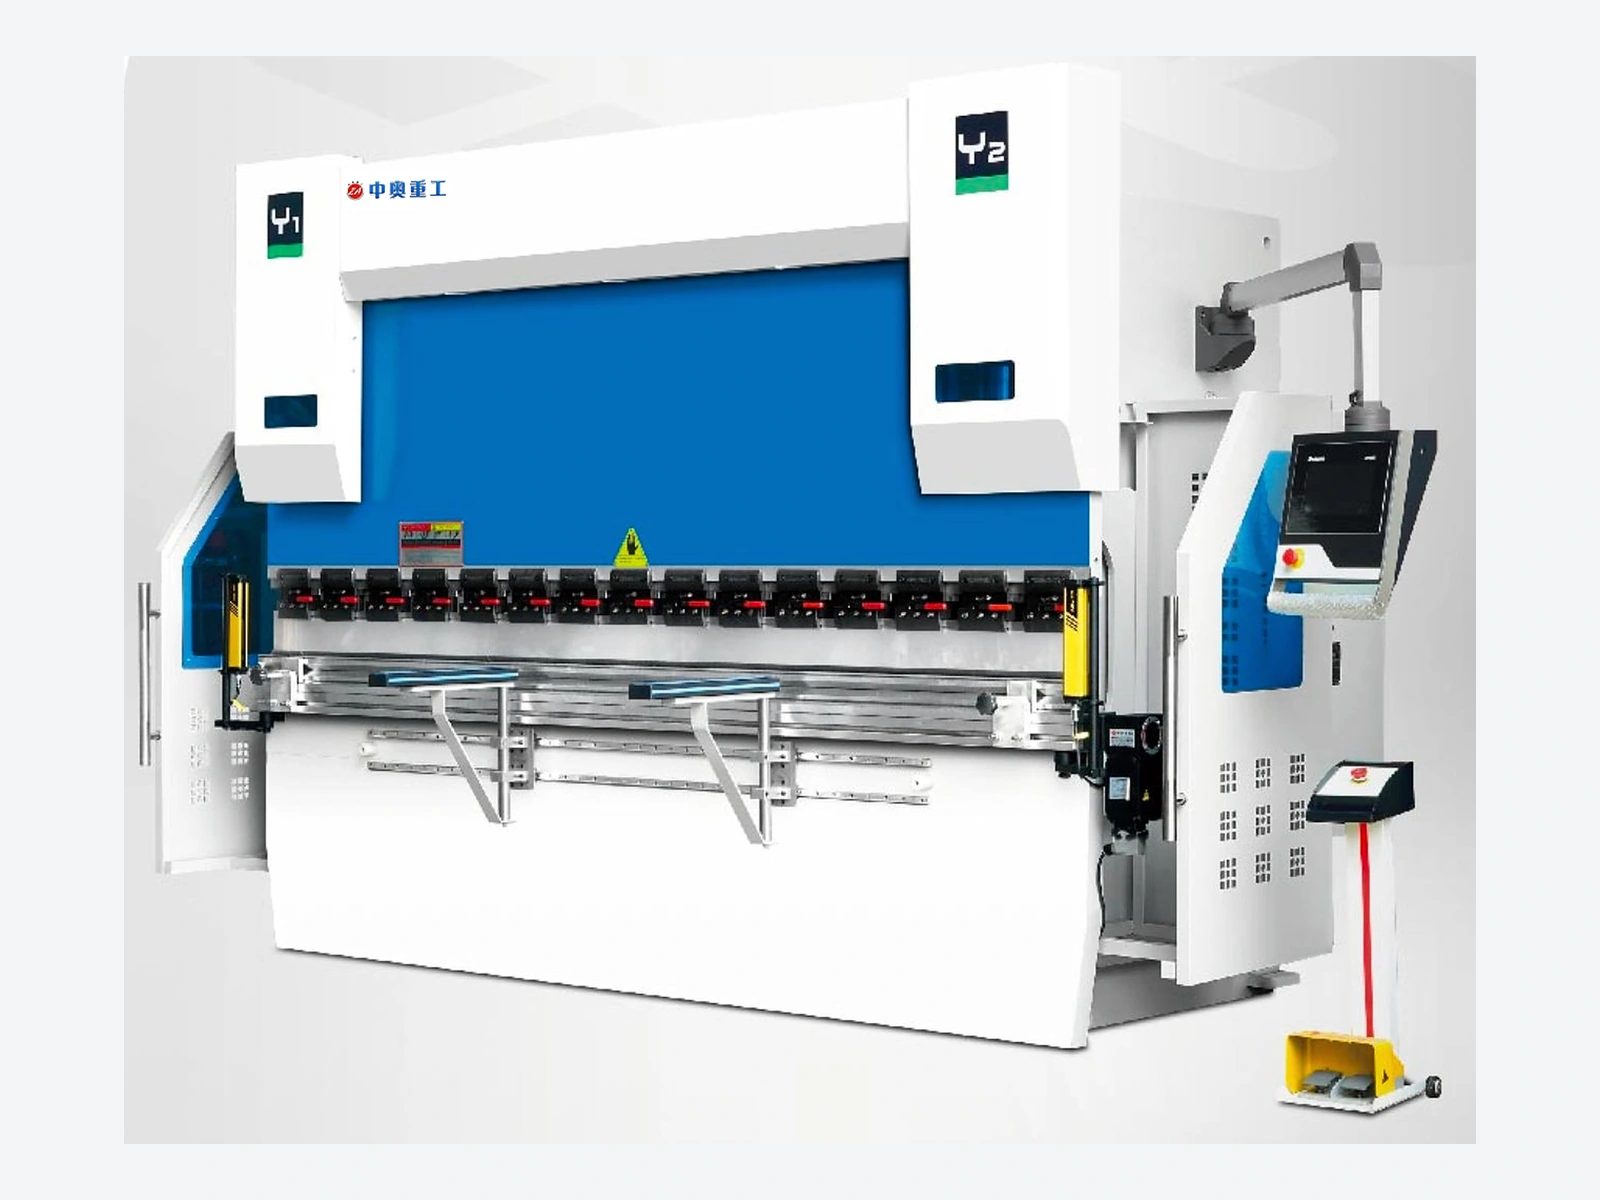
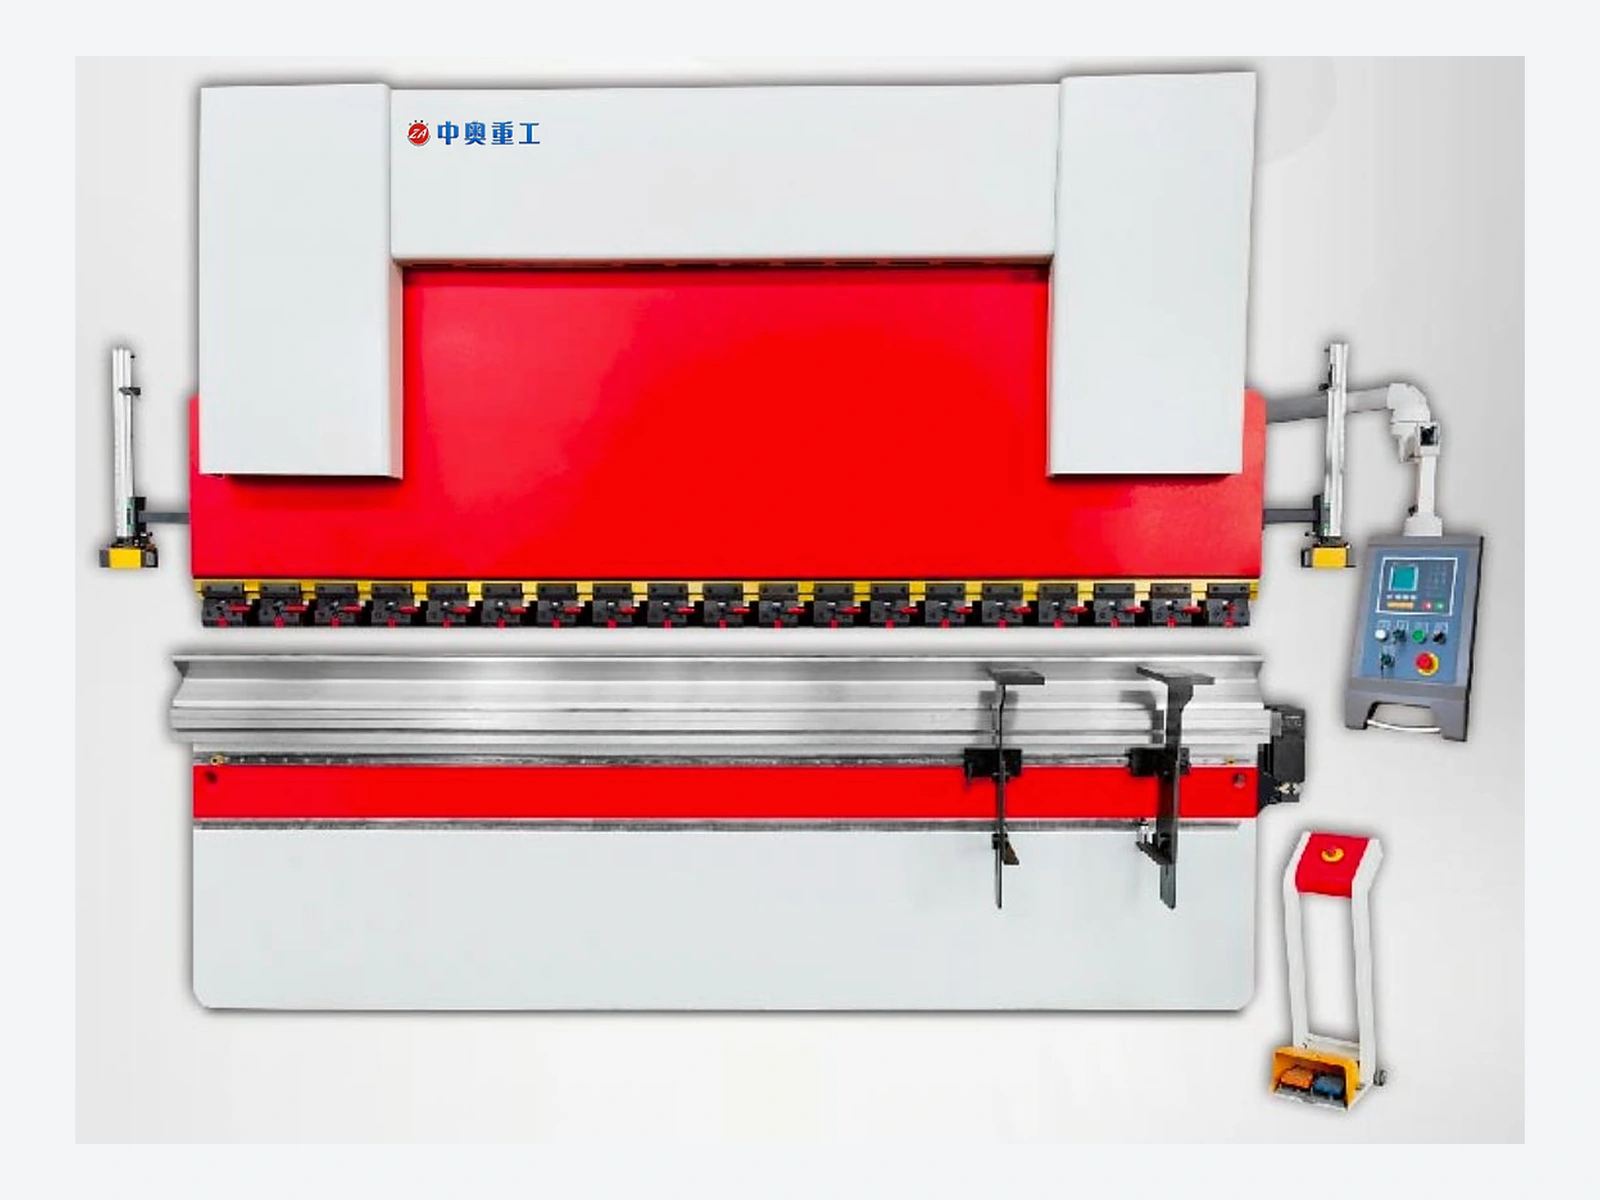
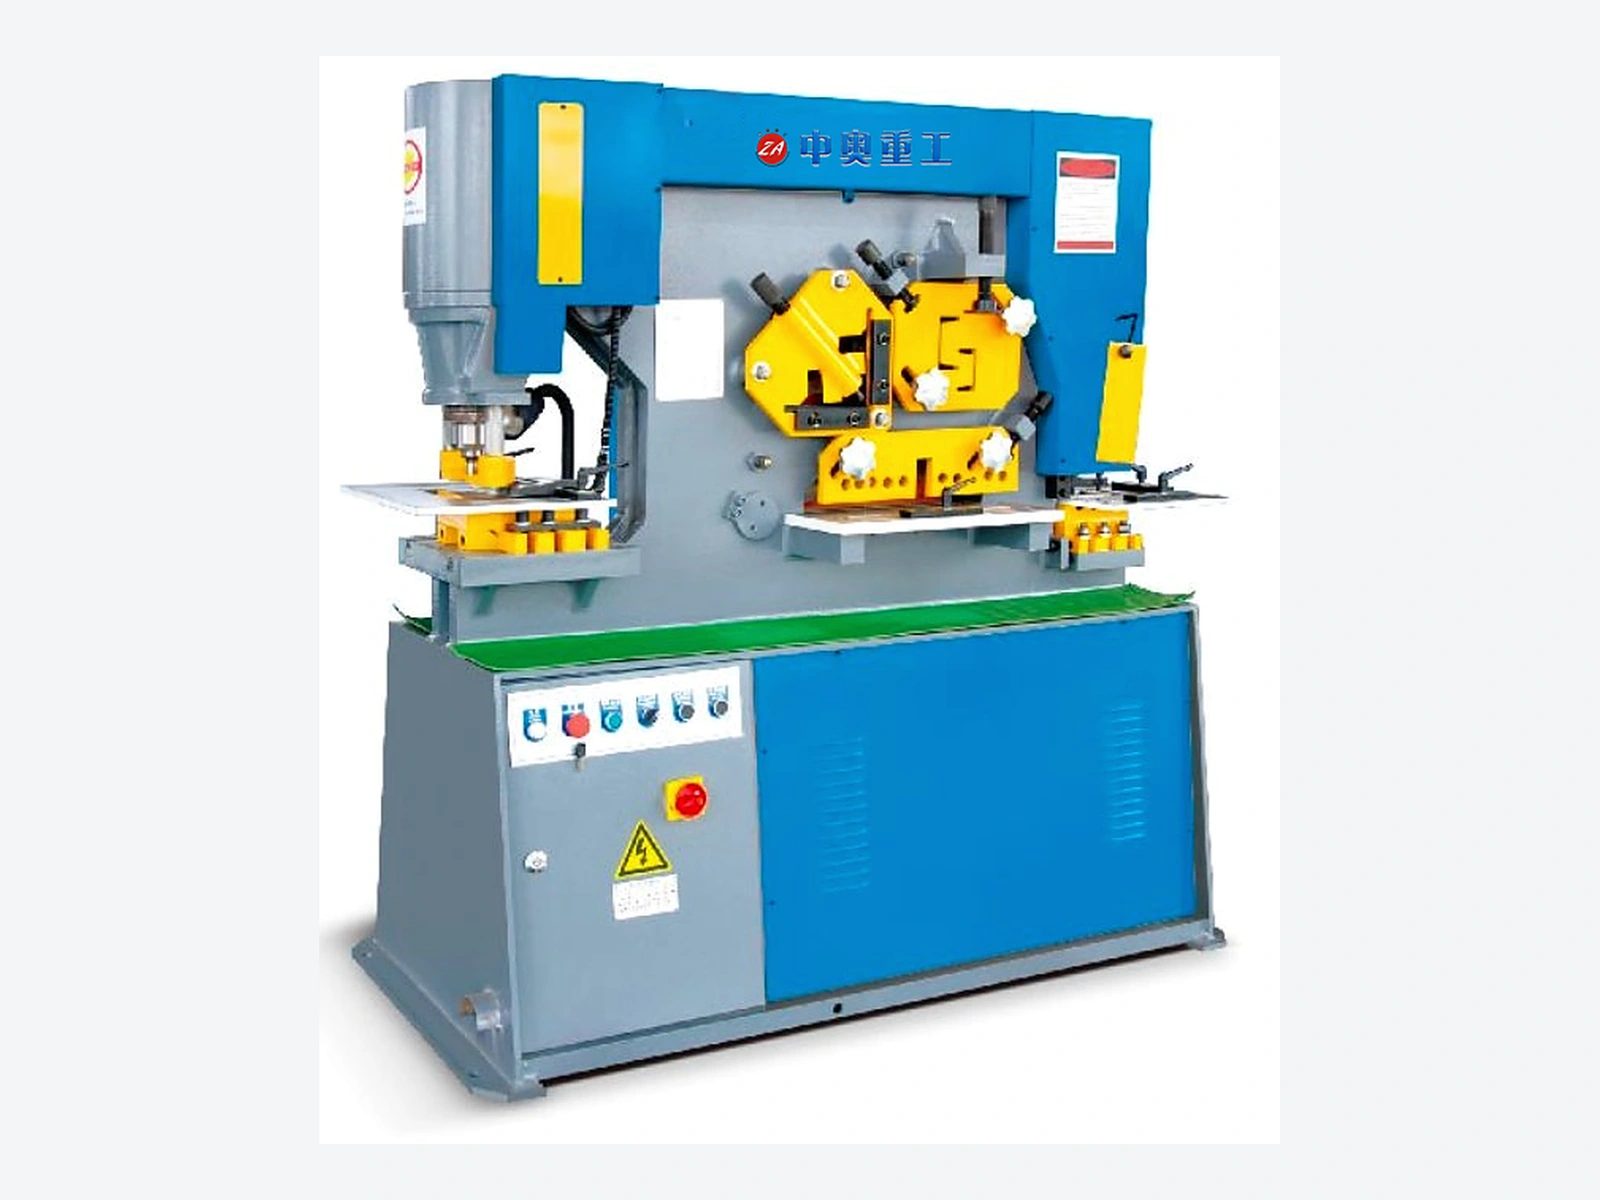
设备图片展示可供选择的配置形式。外观、控制器、模具、防护装置及辅助设备以约定供货范围为准,最终规格与验收要求须在报价中确认。
按下面的清单提供现有资料,可帮助我们核对产品与实际工况;暂时没有完整图纸,也可以先提供清晰照片和已知尺寸。
点击下方按钮,将打开已预填本产品资料清单的邮件。请填写已知信息,并在邮件客户端中添加图纸或照片附件。
发送此产品技术询价资料用于初步评估,不构成兼容性、供货或性能承诺。最终材料、结构、配置、交期及验收要求,以双方确认的图纸和报价为准。
先厘清工况与安装要求,再讨论材料、结构及配置。
不能。冲孔、板材剪切和不同型材剪切都需独立核对,材料强度、厚度、孔径及截面各有影响,设备系列名称不能代替工位能力确认。
需按孔形、尺寸、板厚、材料及设备接口评估模具。还应检查边距与孔位可达性,异形孔或特殊工件需要提供图纸进一步确认。
不能默认具备同时作业能力。操作方式、工位限制与防护安排应按具体机型确认,并结合人员、定位和搬运流程明确作业要求。
请提供材料、工艺、产量目标及现场条件,以便按实际配置报价。