Magkakatugmang tooling para sa slitting line
Itinatakda ng mga spacer ang axial na puwesto ng mga kutsilyo. Suriin ang buong salansan, kapal ng kutsilyo at koneksiyon ng arbor sa halip na hiwalay na singsing lamang.
Ipinoposisyon ng mga precision spacer at singsing ang mga kutsilyo ng slitting sa direksiyong axial at binubuo ang kinakailangang mga lapad ng tooling, gamit ang maninipis na shim, mas makakapal na spacer at locating bush. Dapat iugnay sa pagpili ang target na lapad ng strip, kapal ng kutsilyo at buong pagkakasunod ng stack sa fit ng arbor, kalagayan ng end face at paraan ng inspeksiyon. Isang bahagi lamang ng pagsusuring ito ang tolerance ng indibidwal na kapal; hindi ito dapat ituring na direktang pahayag ng katumpakan ng lapad ng strip na makakamit ng naka-assemble na slitting line.
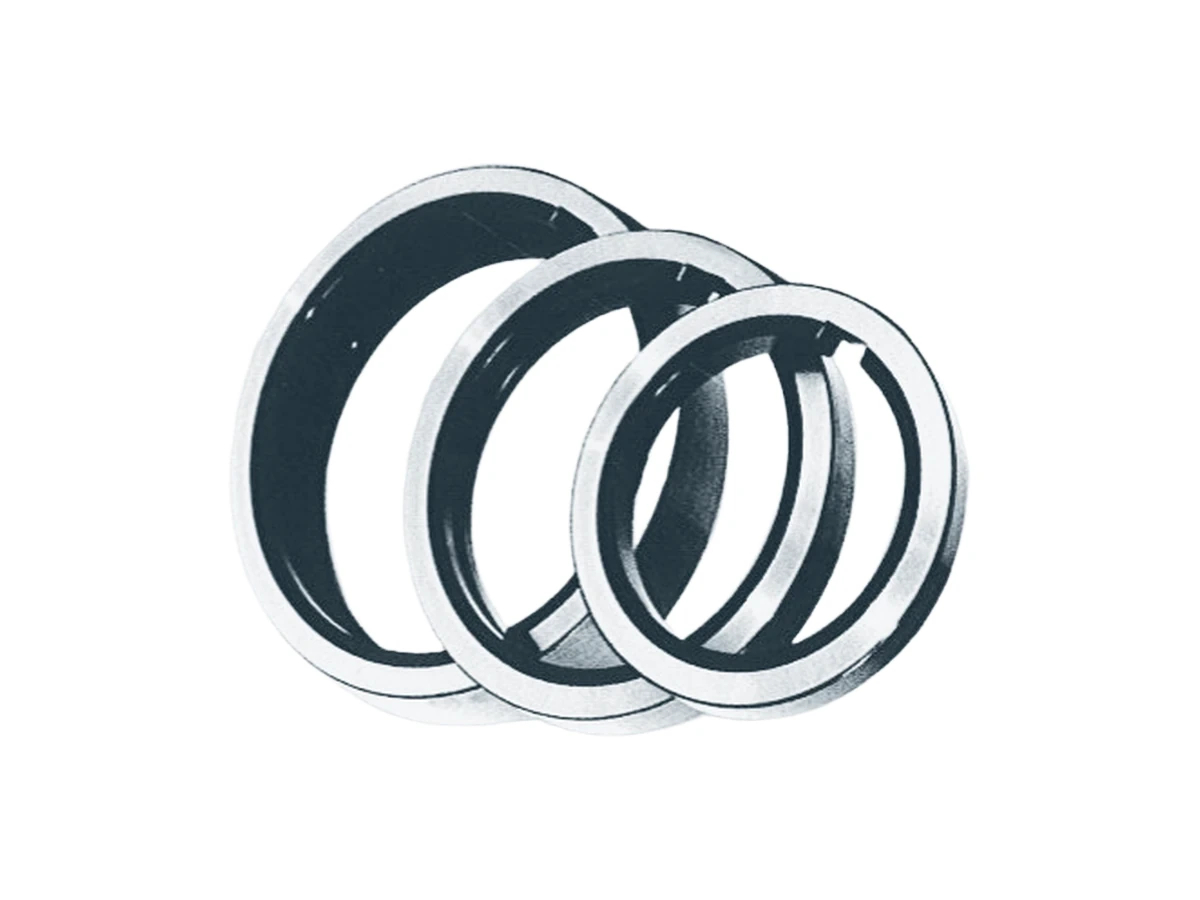
Itinatakda ng mga spacer ang axial na puwesto ng mga kutsilyo. Suriin ang buong salansan, kapal ng kutsilyo at koneksiyon ng arbor sa halip na hiwalay na singsing lamang.
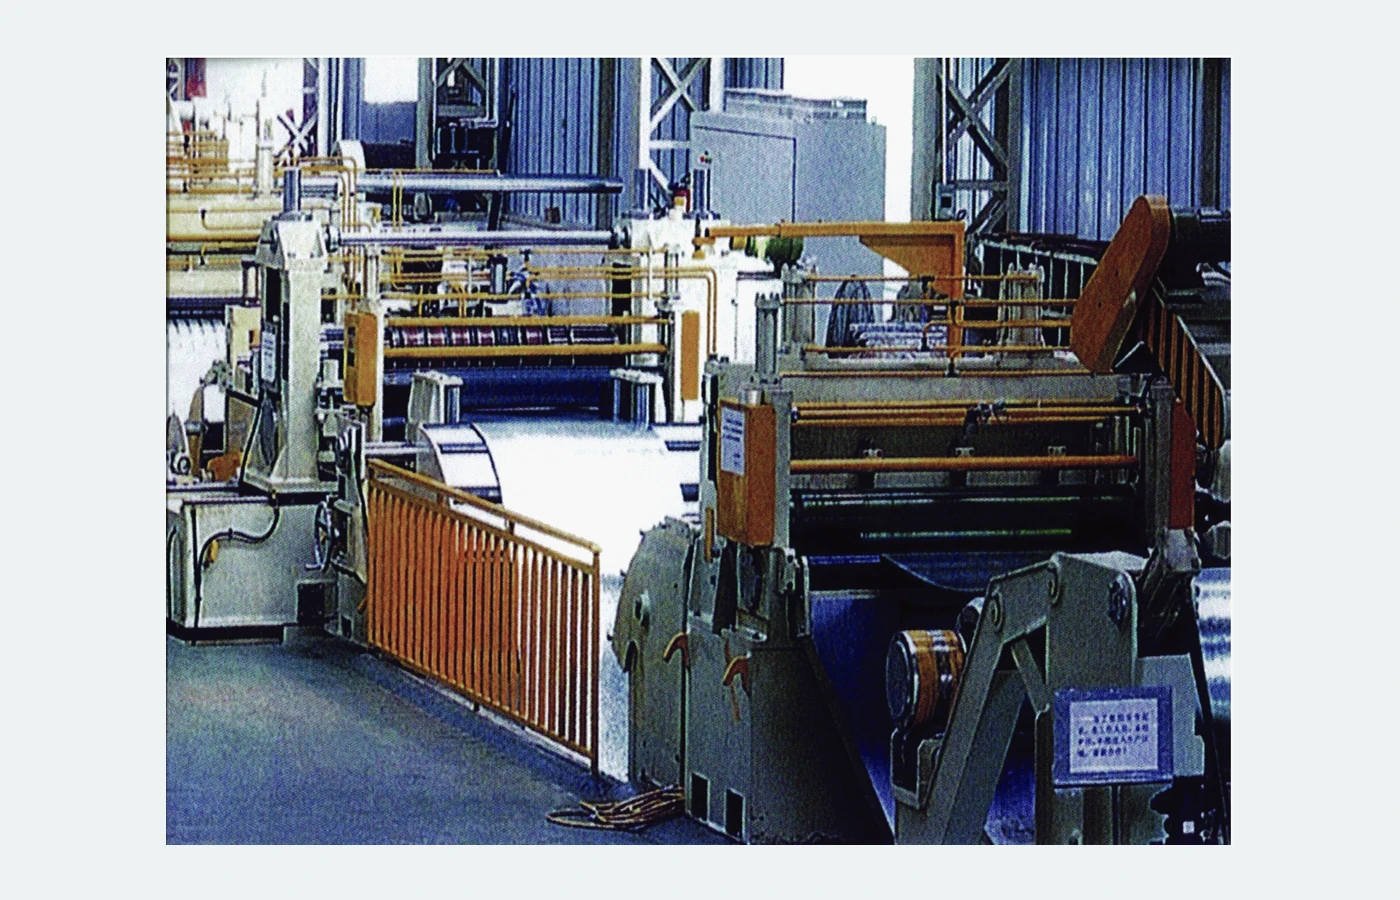
Ang mga larawan ng kagamitan ay nagpapakita lamang ng konteksto ng aplikasyon; ang saklaw ng suplay sa pahinang ito ay ang nakalistang tooling o piyesa, hindi mga kumpletong makina.
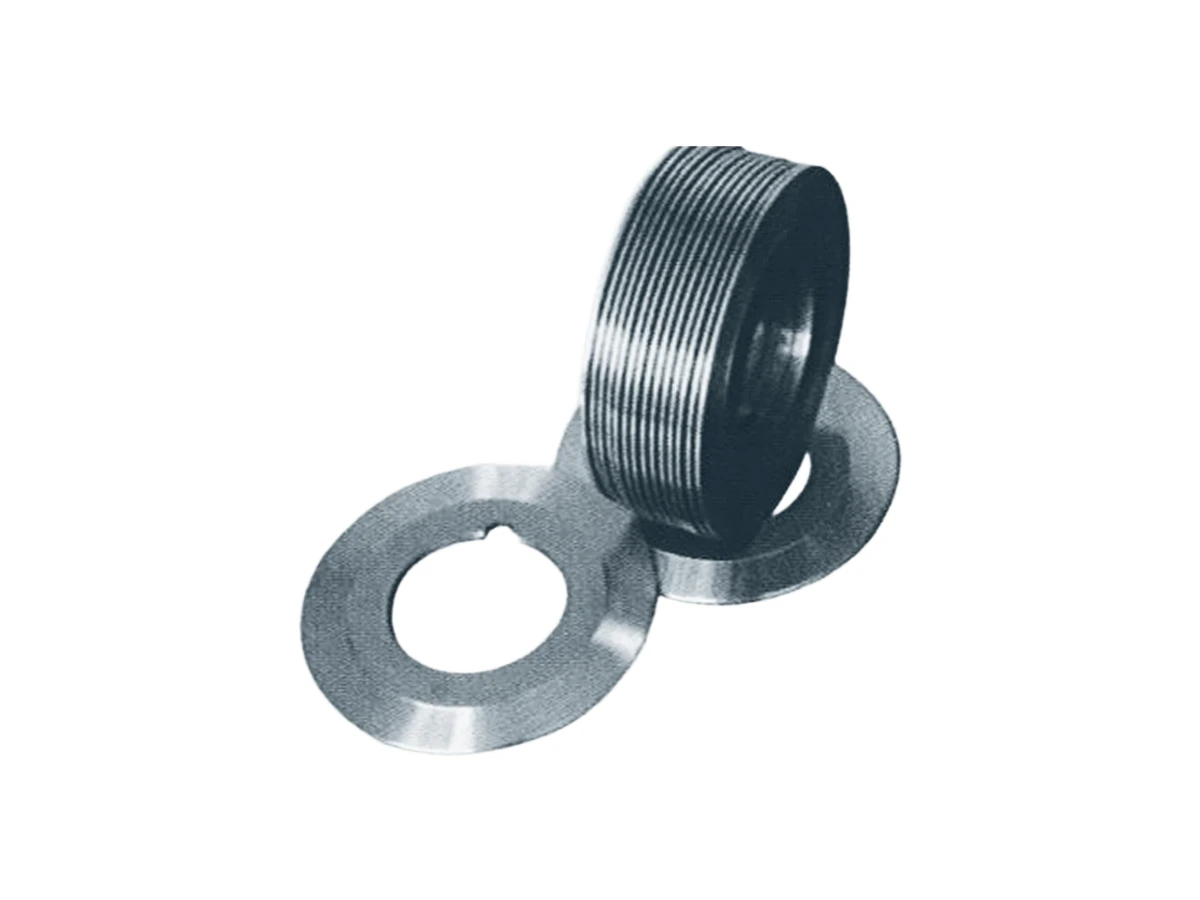
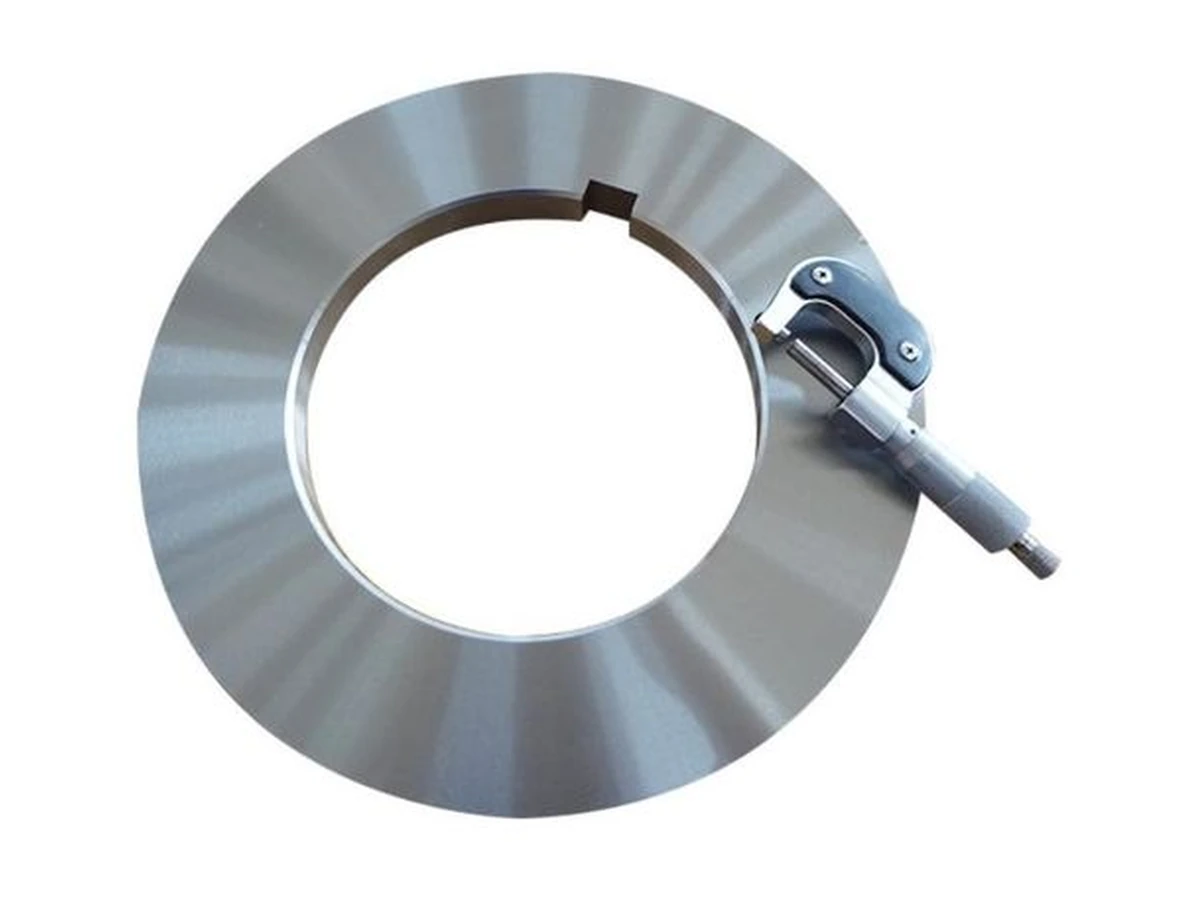
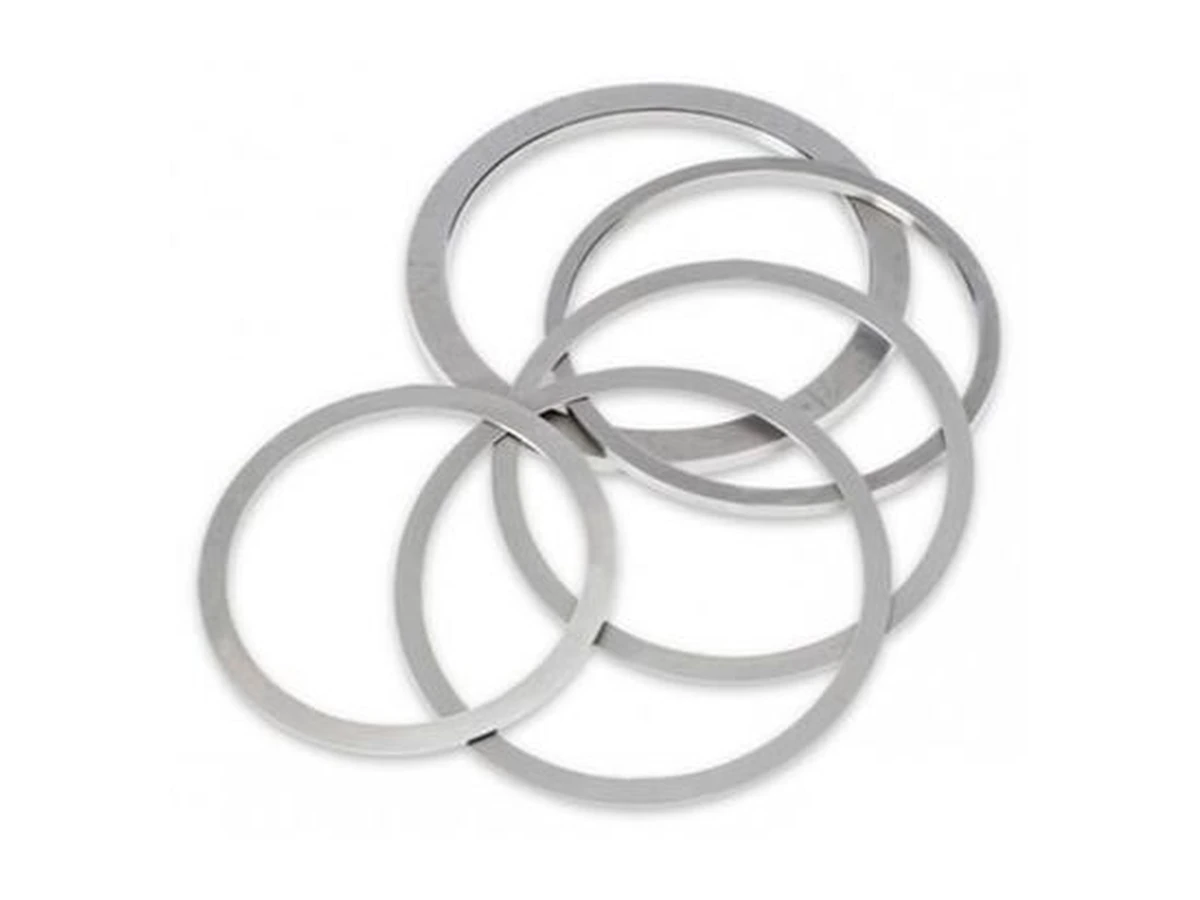
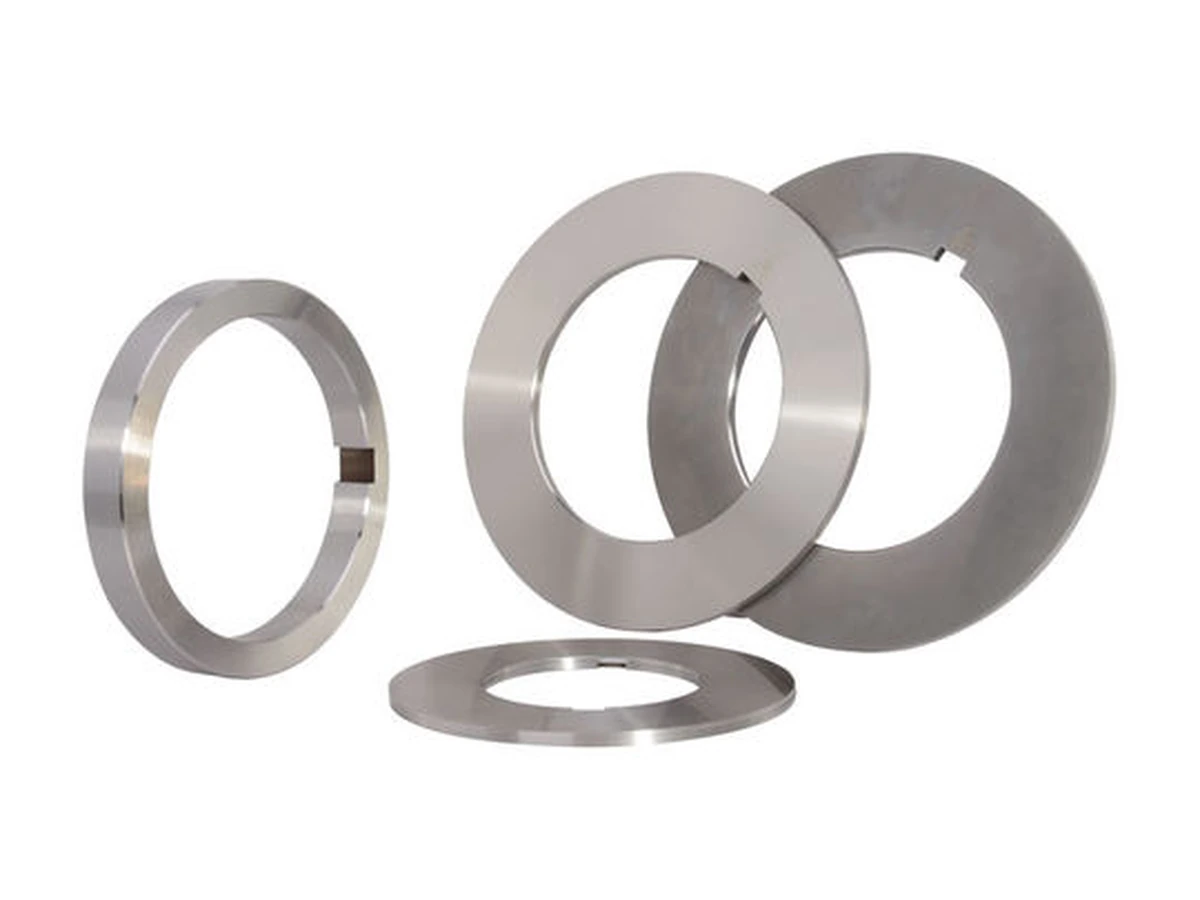
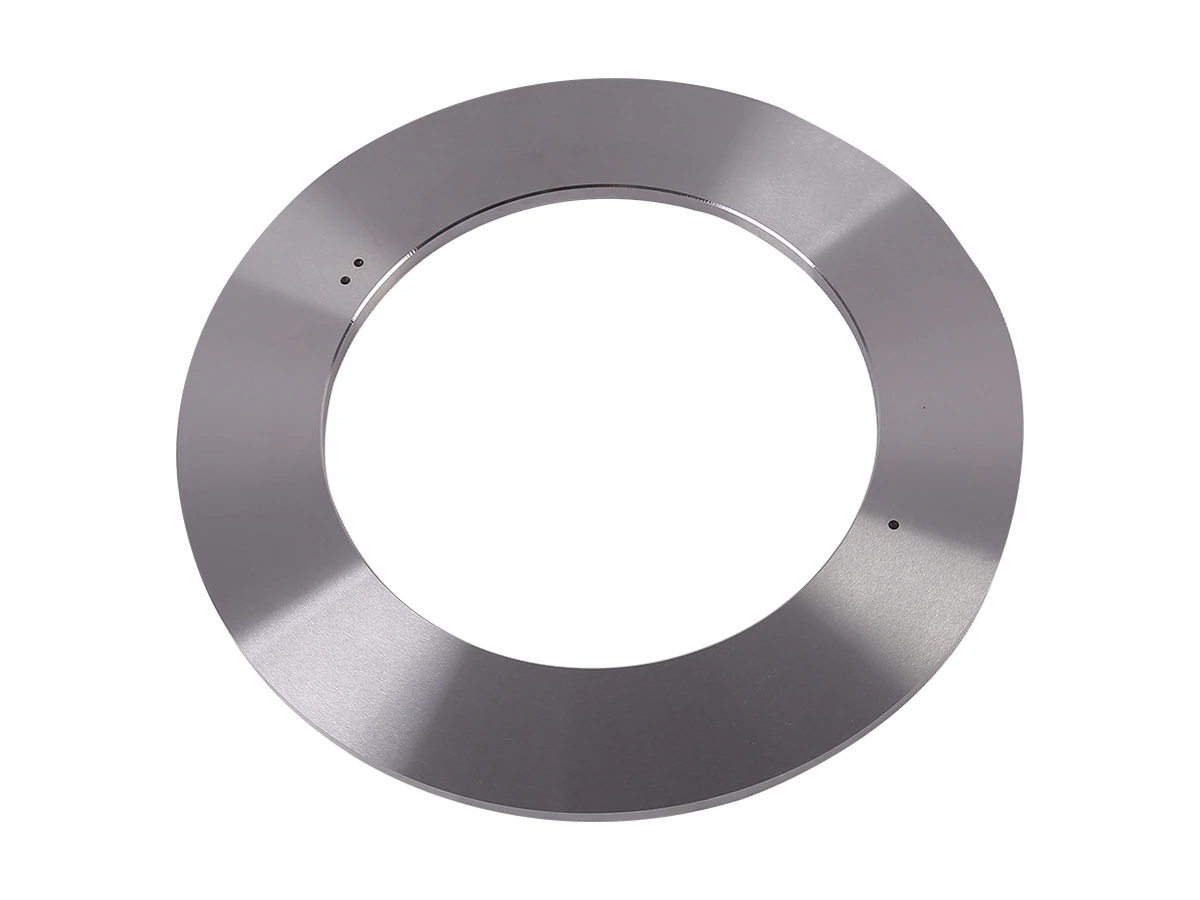
Itinatakda ng mga spacer ang axial na puwesto ng mga bilog na kutsilyo. Kabilang sa mga pagpipilian ang mga manipis na shim, makakapal na spacer bush at pinagsama-samang set para sa pagproseso ng strip.
Ang 40CrMo ay halimbawa ng materyal, hindi espesipikasyon para sa lahat ng aplikasyon. Kasama sa mga proseso ang heat treatment, finishing at demagnetisation. Kailangang pagkasunduan ang mga sukat ng salansan, kondisyon ng ibabaw at tolerance para sa aktuwal na arbor at tooling setup.
Pinagsasama ang mga spacer at bilog na kutsilyo upang mabuo ang mga ayos para sa lapad ng strip. Ibigay ang pagkakasunod sa itaas/ibaba, mga kapal ng kutsilyo at target na mga lapad upang masuri ang bawat posisyon ng spacer, hindi lamang ang kabuuang haba ng stack.
Tukuyin ang mga posisyon ng pagsasaayos, serye ng kapal at mga dami kapag gumagamit ng shim sa kasalukuyang stack. Ilarawan ang mga pamamaraan ng paglilinis at pagsukat upang mapagkasunduan ang mga kinakailangan sa inspeksiyon para sa aktuwal na aplikasyon.
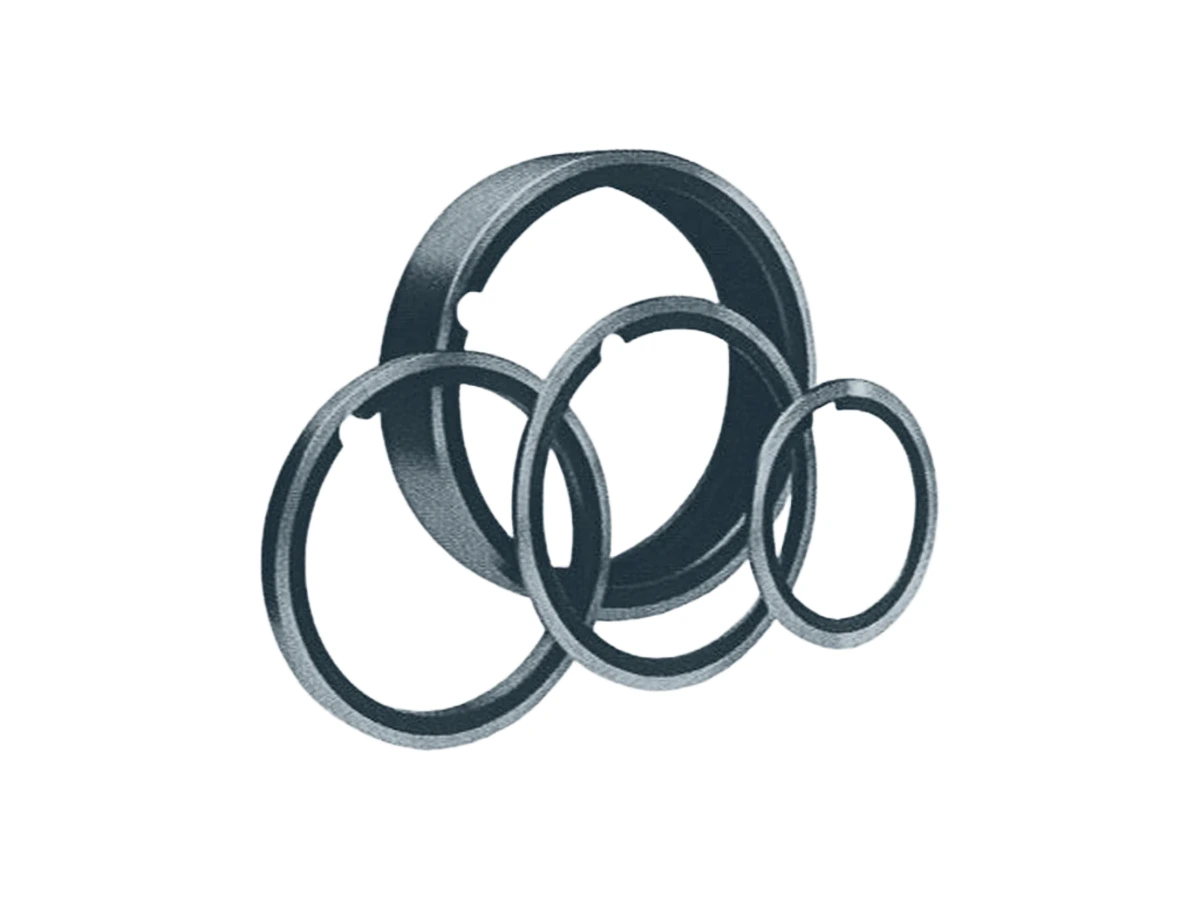
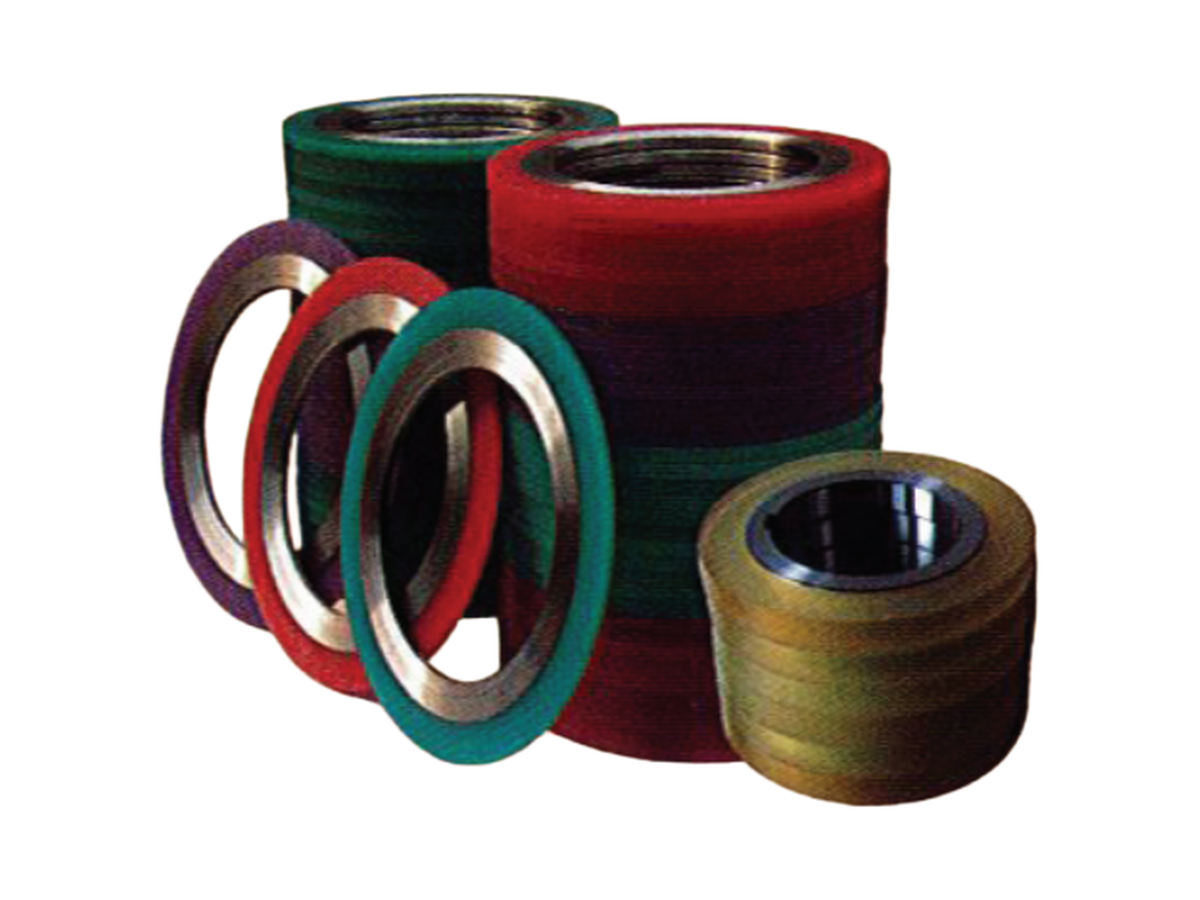
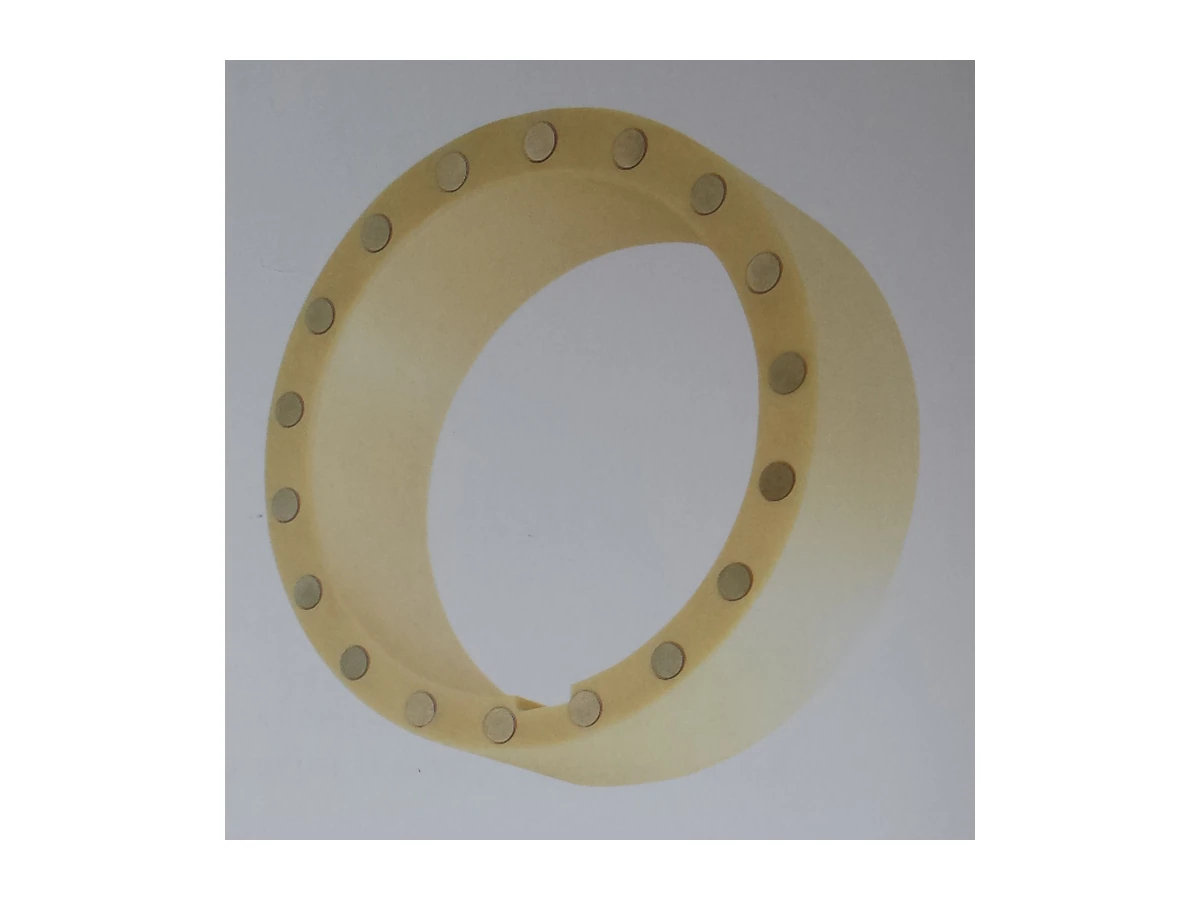
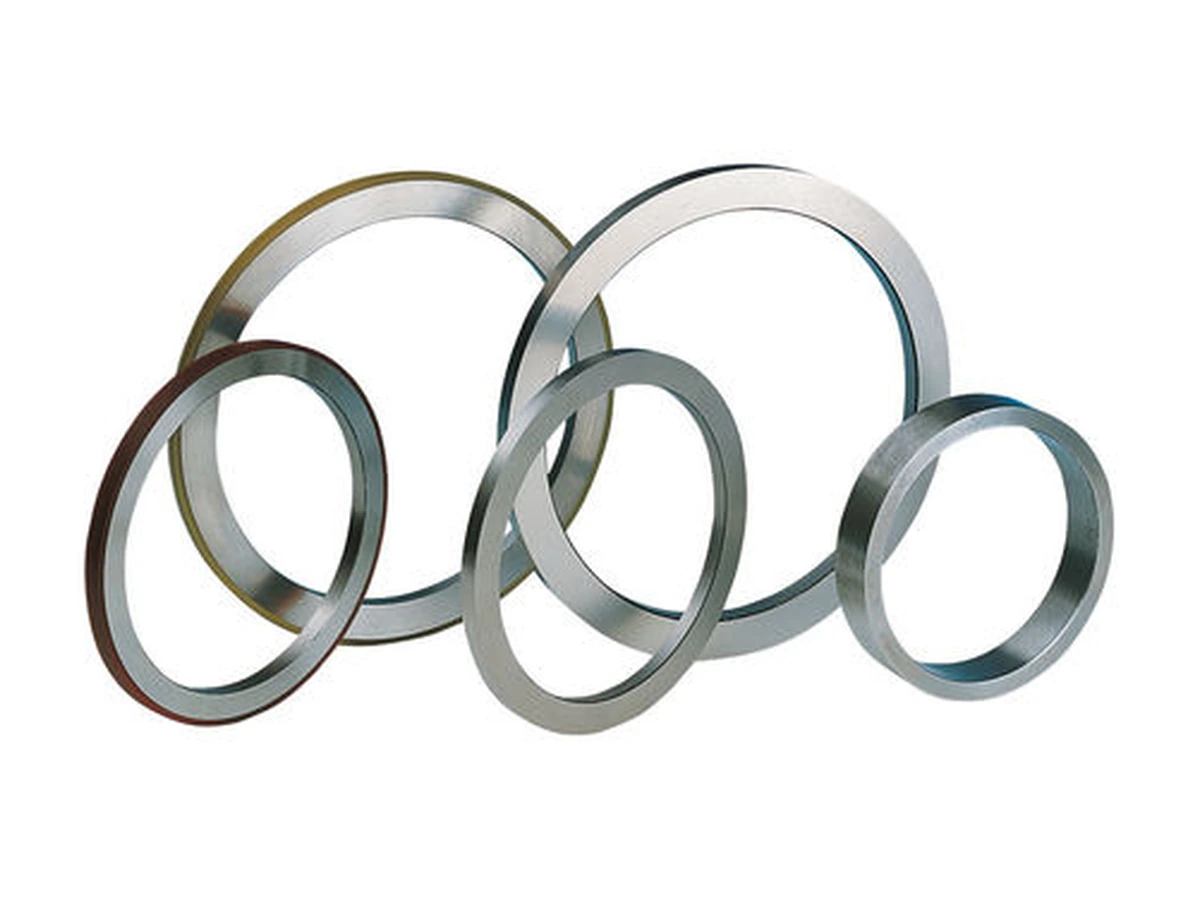
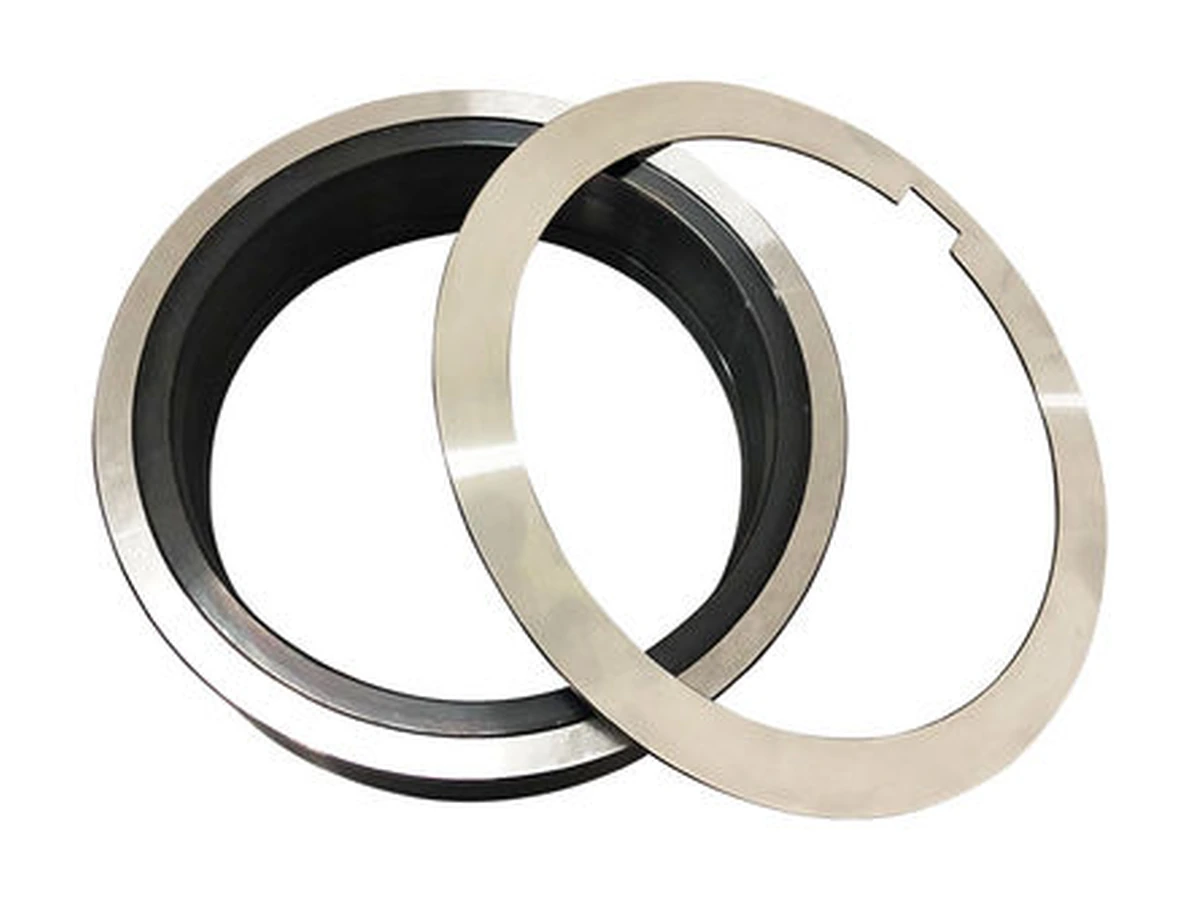
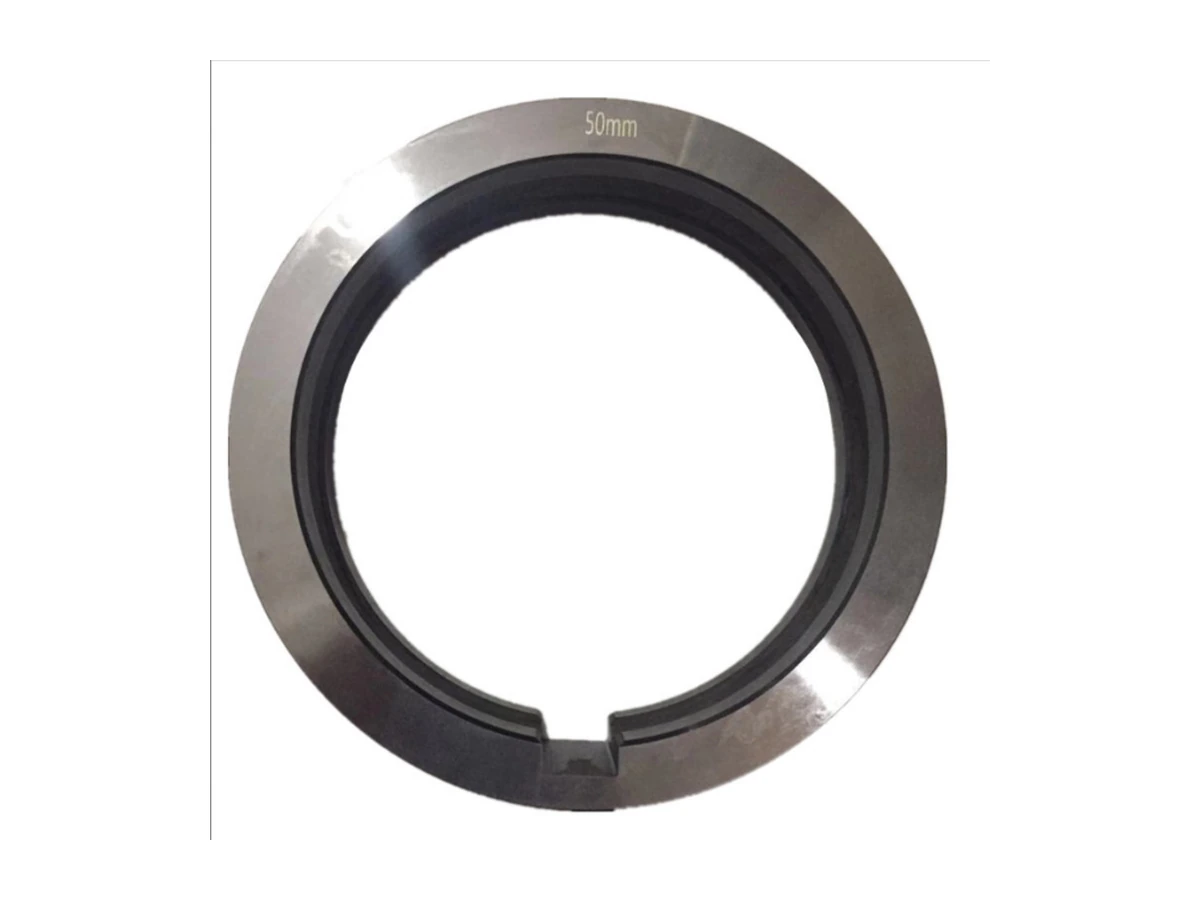
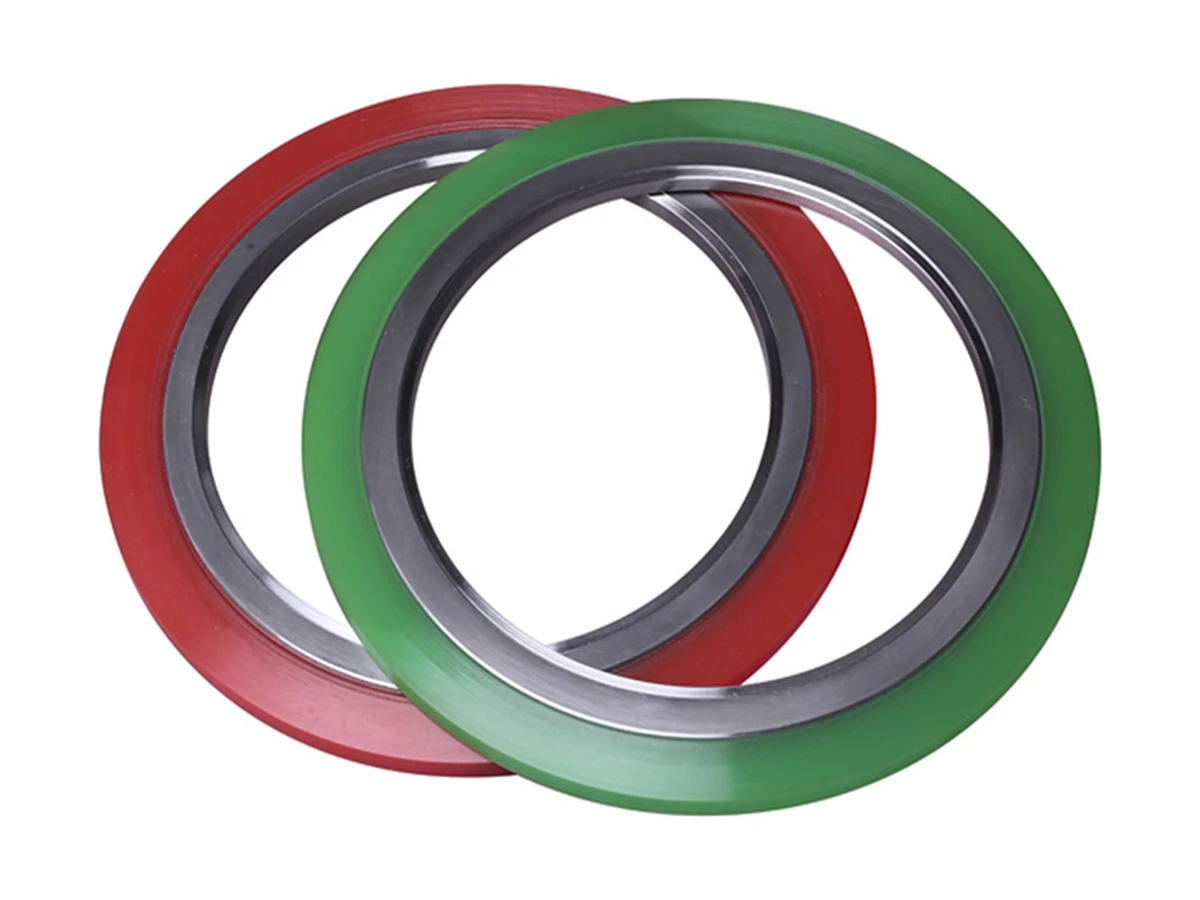
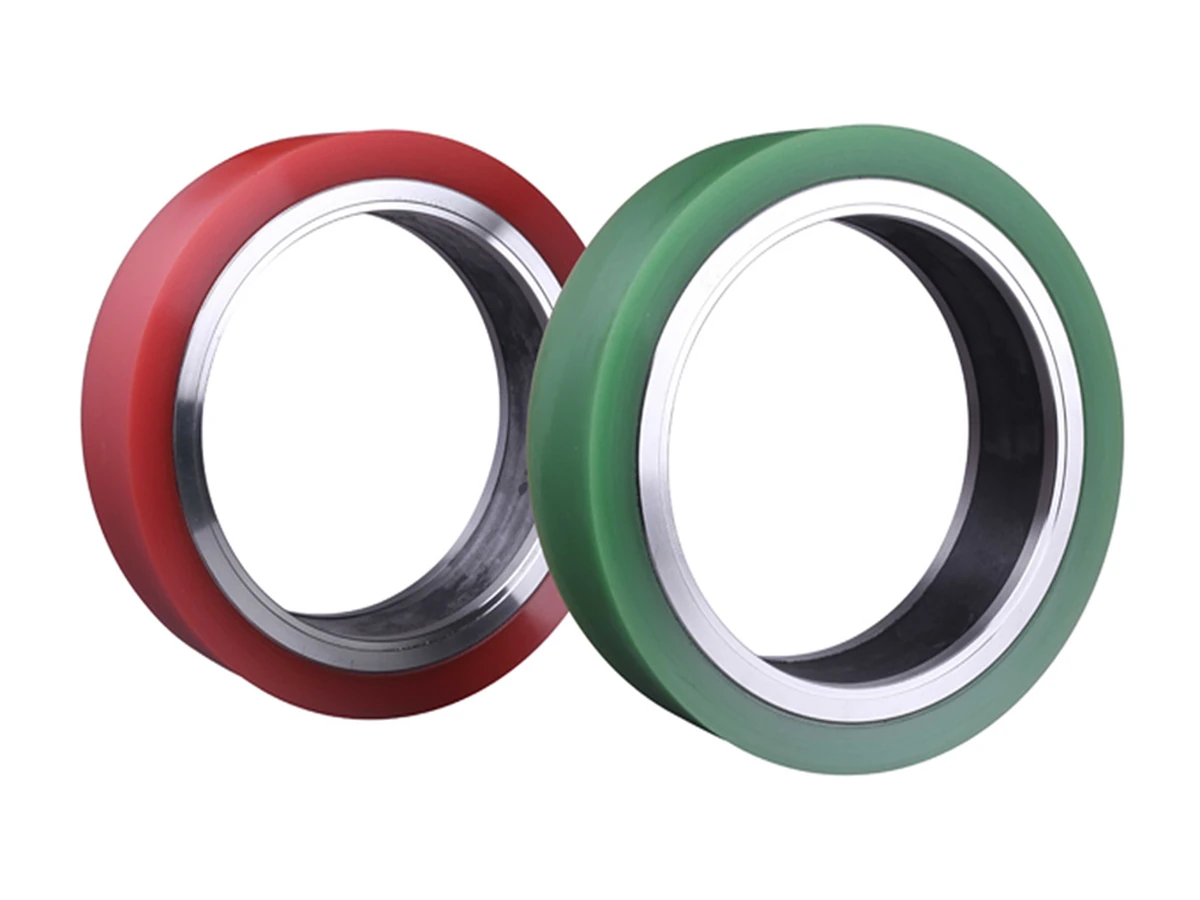
Magkakaiba ang gawain ng locating bush, support ring at stripper ring. Markahan ang mga posisyon at ibabaw na dumidikit sa assembly; ihiwalay ang mga coated ring sa solid-metal na spacer kapag tinutukoy ang pagkakagawa at fit.
Ang mga larawan ng produkto ay para sa sanggunian. Ang pinal na sukat, materyal at pamantayan sa pagtanggap ay nakabatay sa kumpirmadong guhit at alok-presyo.
I-click ang larawan upang makita ang mga detalye ng produkto.
Ibahagi ang impormasyong mayroon ka gamit ang checklist sa ibaba upang matulungan kaming suriin ang produkto batay sa iyong aplikasyon. Kung walang kumpletong guhit, magsimula sa malinaw na mga larawan at alam na mga sukat.
Binubuksan ng button sa ibaba ang isang email na may checklist na partikular sa produkto. Punan ang mga detalyeng alam mo at ilakip ang mga guhit o larawan sa iyong email client.
Mag-email ng teknikal na pagtatanongPara sa paunang pagsusuri ang impormasyon, hindi isang pangako sa pagiging tugma, supply o performance. Ang panghuling mga materyal, geometry, configuration, lead time at mga kinakailangan sa pagtanggap ay nakabatay sa kumpirmadong guhit at quotation.
Linawin ang mga kondisyon ng operasyon at koneksiyon bago magpasya sa mga materyal, geometry o configuration.
Hindi. Kailangan din sa bawat posisyon ang kapal ng kutsilyo, pagkakasunod, target na lapad ng strip at dami. Nagbibigay-daan ang setup sheet o assembly sketch upang masuri ang bawat kombinasyon sa halip na hulaan ito mula sa kabuuang kapal.
Hindi nang direkta. Maaari ring makaapekto sa lapad ang pinagsama-samang sukat, kalinisan ng end face, kapal ng kutsilyo at kalagayan ng arbor. Ihiwalay ang indibidwal na inspeksiyon sa setup ng buong stack at suriin ang paraan ng pagsukat na ginagamit sa lugar ng operasyon.
Tukuyin muna kung ang bawat piyesa ay nagpoposisyon, sumusuporta o naghihiwalay ng materyal mula sa tooling. Suriin ang mga dinidikitan at pagkakagawa nito; hindi nangangahulugan ng parehong tungkulin ang magkaparehong panlabas na sukat. Ibigay ang mga posisyon sa assembly at larawan ng kasalukuyang mga piyesa.
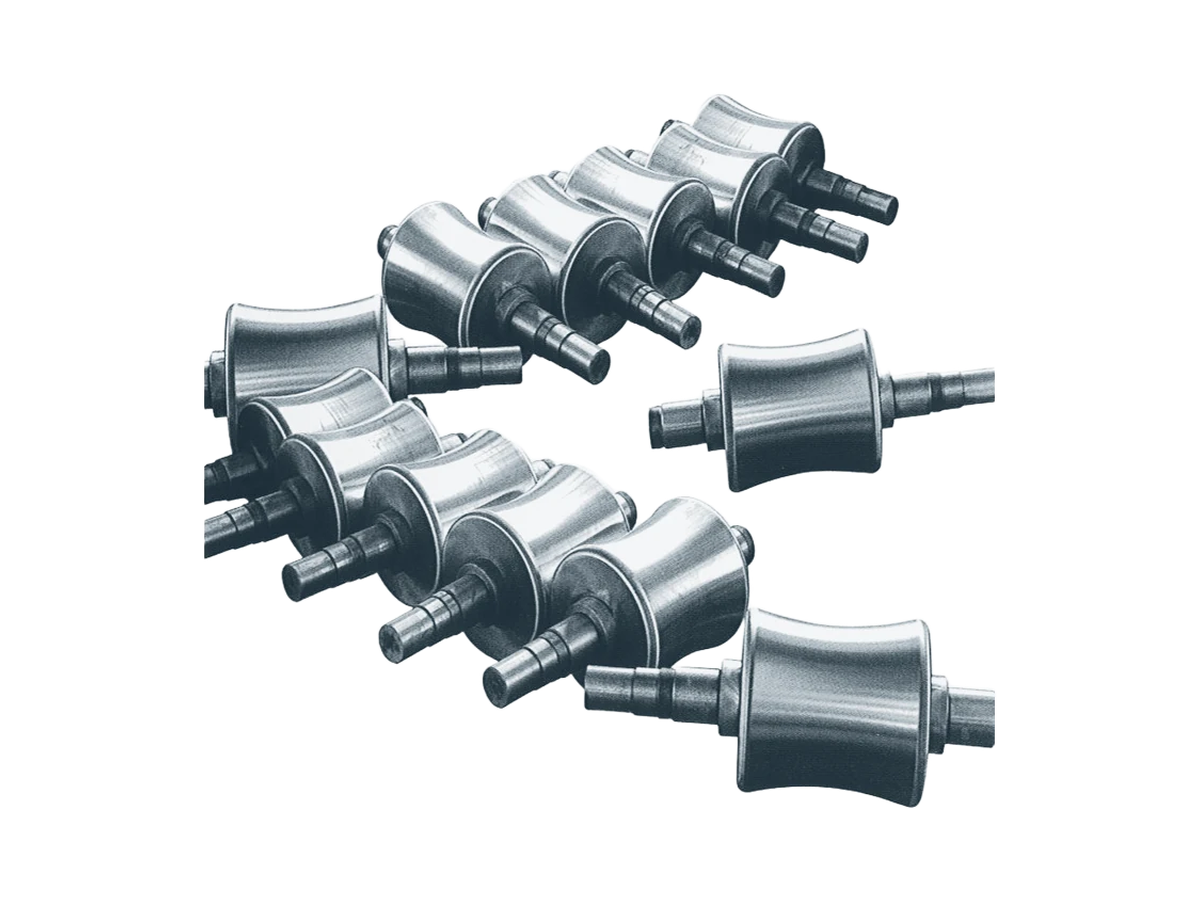
Mga straightening, carrying at profile roller para sa mga industriyal na linya ng pagproseso.
Tingnan ang produkto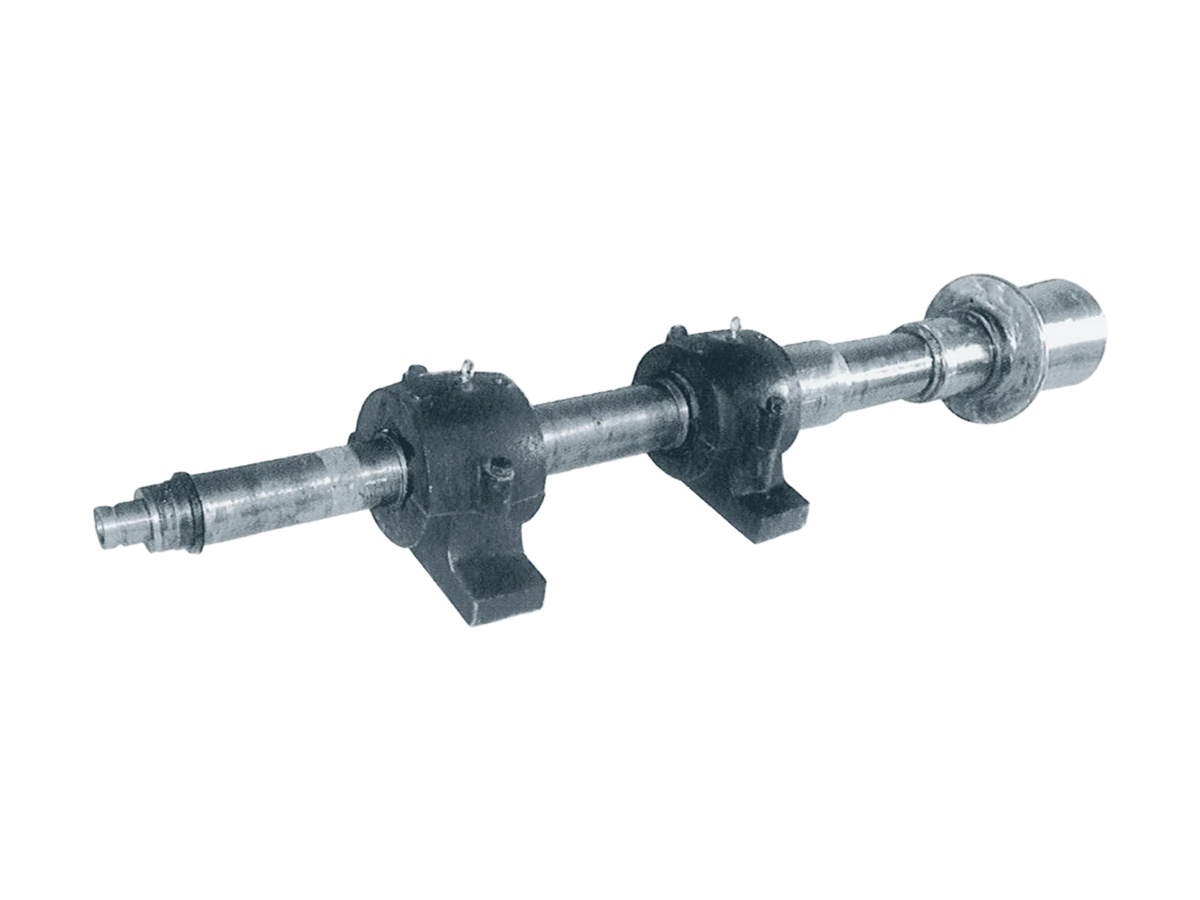
Mga cantilever roller assembly para sa pagsubo at paglabas ng materyal sa reheating furnace.
Tingnan ang produkto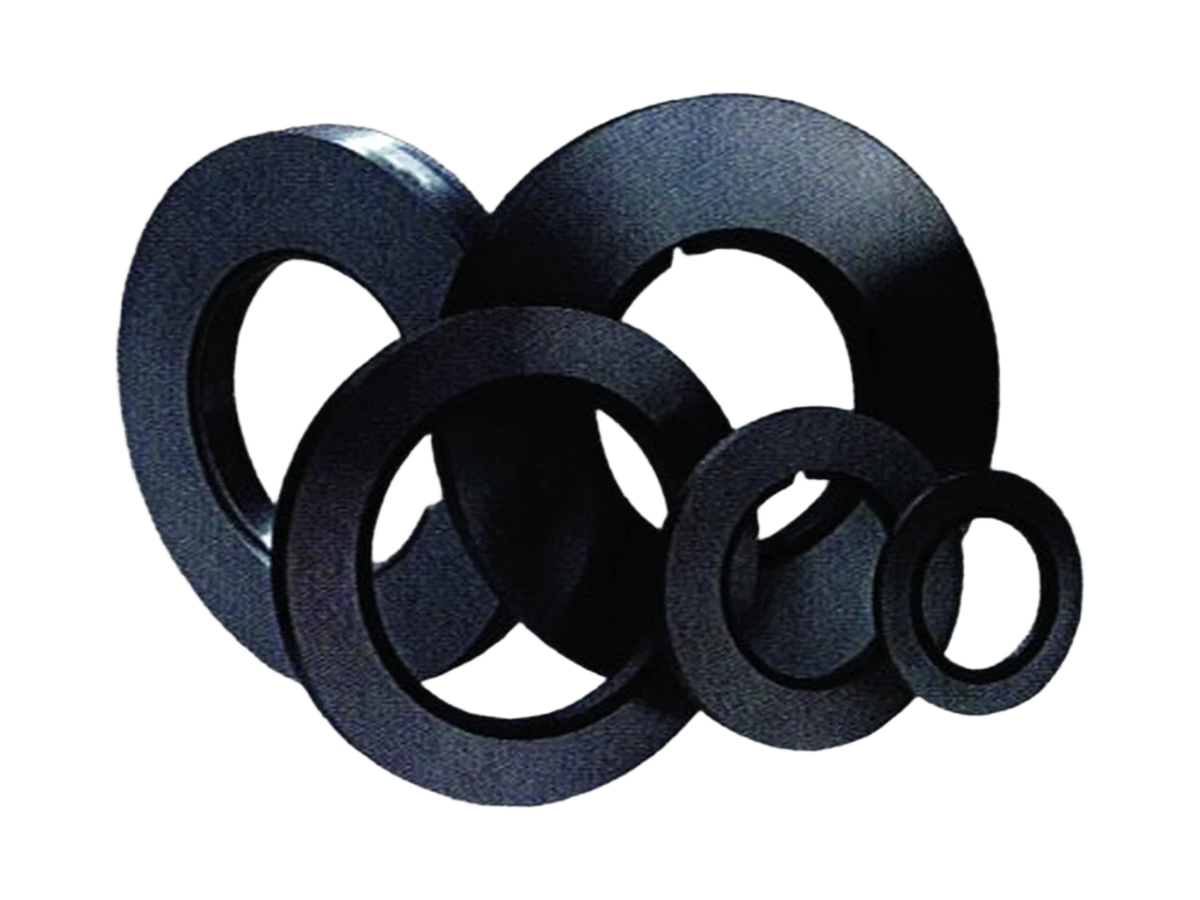
Mga tumpak na bilog na kutsilyo para sa coil slitting at edge trimming.
Tingnan ang produktoIbahagi ang kondisyon ng operasyon at dami upang matukoy namin ang susunod na hakbang.